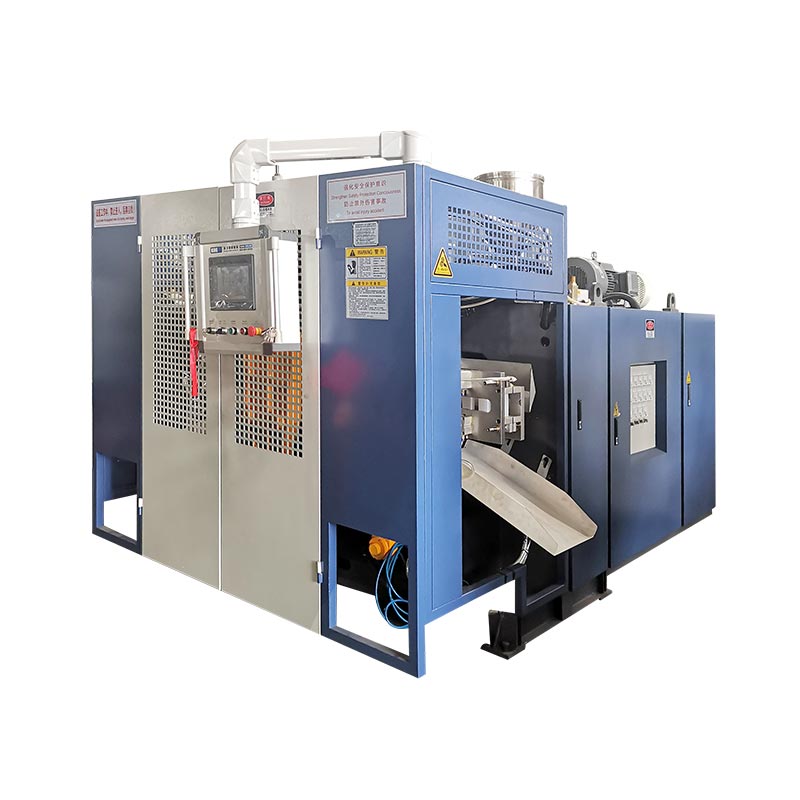
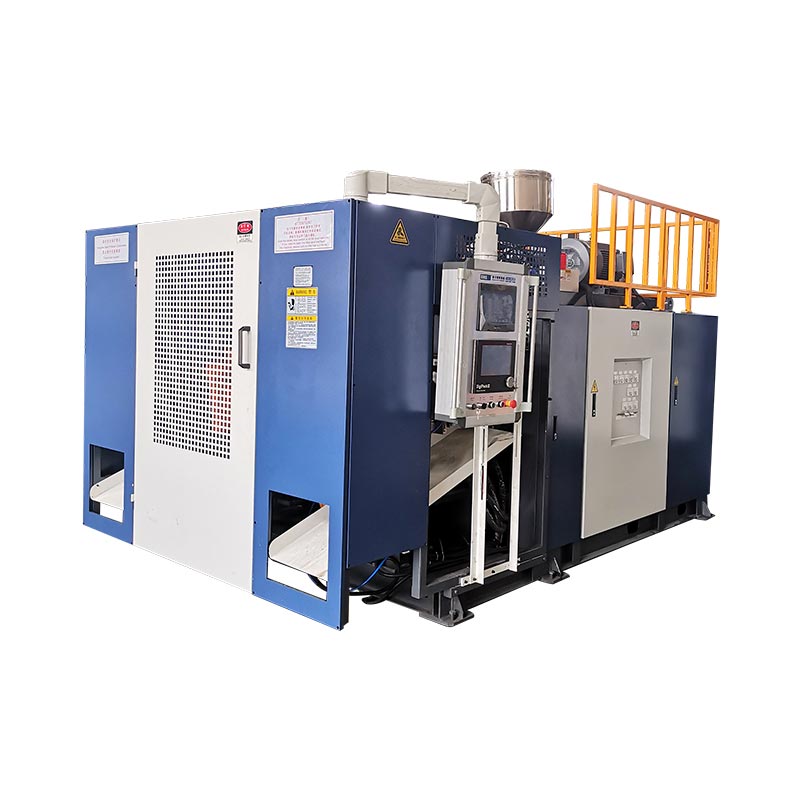
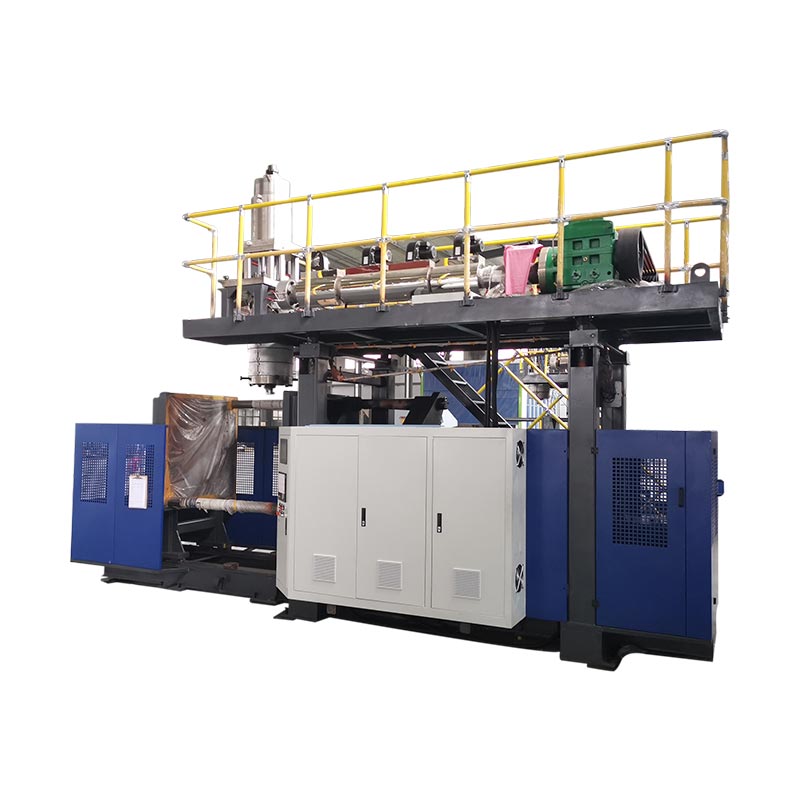
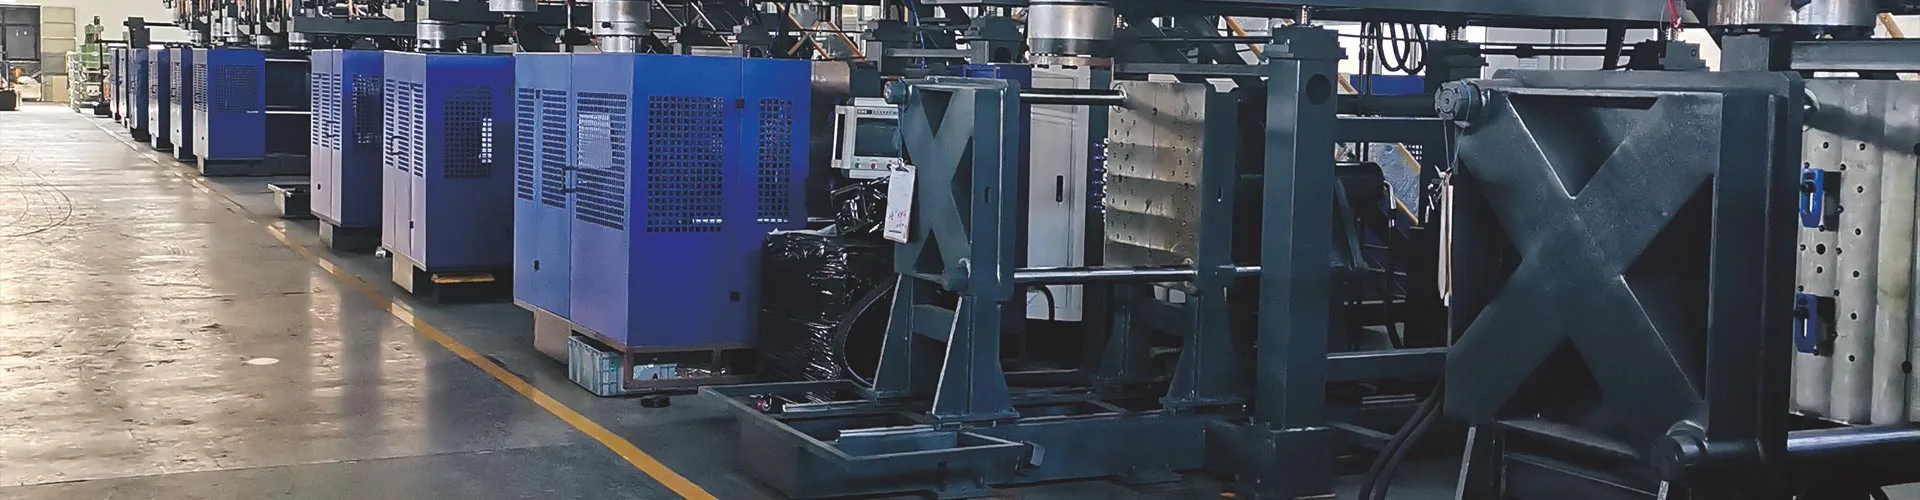
Pilih mesin cetak botol HDPE kanthi cocog karo gambar botol, bahan resin, tata letak cetakan lan output sing dibutuhake. Kanggo proyèk botol extrusion, kapasitas liter mesin kasebut mung Filter dhisikan; specification final uga kudu nutupi gulu, distribusi tembok, perkakas lan nangani hilir.
Panjaluk mesin botol dadi luwih migunani nalika kalebu gambar lan target bobot. Rincian kasebut ngidini diskusi peralatan ngluwihi ukuran mesin. Padha uga mbabarake pitakonan sing larang kanggo nemokake sawise jamur wis dibangun.

Miwiti karo gambar botol sing bisa dipetik wong
Volume nominal botol nggawe akeh keputusan mbukak. Wadhah sing dhuwur lan sempit lan wadhah sing cendhak lan amba bisa ngemot jumlah sing padha. Amplop cetakan, posisi gulu lan pengaturan penanganan isih butuh review sing kapisah. Kirim gambar lengkap tinimbang takon supplier kanggo milih peralatan saka kapasitas piyambak.
Kalebu dimensi njaba maksimal, target bobot rampung lan gambar penutupan. Ngenali panel label, pundhak, dhasar lan gagang apa wae. Tandha dimensi sing penting kanggo ngisi, capping utawa packing. Yen botol sampel mung referensi, sebutno fitur sing kudu tetep lan sing bisa diganti.
Pisah volume isi nominal saka volume brimful. Uga nemtokake manawa bobot kasebut kalebu lampu kilat sing bisa dicopot. Gambar kanthi bobot bobot sing ora jelas bisa mimpin produsen cetakan lan supplier mesin supaya bisa nggayuh target sing beda.
| Input | Apa perlu review peralatan |
|---|---|
| Awak botol | Ukuran, volume basis, wangun, gagang lan sawetara bobot disetujoni. |
| Gulu lan nutup | Rampung gambar, tutup utawa rincian pompa, permukaan sealing lan cara inspeksi. |
| Bahan | Resin kelas, werna, aditif lan ngajokaken regrind utawa isi PCR. |
| Rencana produksi | Dibutuhake output sing ditampa, owah-owahan, campuran produk lan owah-owahan sing direncanakake. |
| syarat kualitas | Tembok kritis, dimensi, tampilan lan tes paket sing ditrapake. |
Saka sisih mesin-bangunan, pitakonan migunani apa siji persiyapan sarujuk bisa ketemu kabeh syarat iki bebarengan. Sing panuku bisa nyetujoni tampilan botol nalika tim ngisi isih butuh dhuwur gulu sing beda. Ngrampungake masalah kasebut luwih awal supaya ora ana ing tahap panrima peralatan.
Kanggo botol sing wis ana, kirim revisi gambar saiki lan conto perwakilan. Nerangake masalah sing dikenal, kayata capping sing angel utawa lapisan ngisor sing ringkih. Tujuane kanggo ngreksa fitur sing bener nalika menehi masalah sing jelas kanggo ngatasi masalah pemasok.
Kinggle'spandhuan desain cetakan jotosan ekstrusinyambungake input produk iki kanggo jamur, jiwit-mati, cooling lan antarmuka mesin. Tansah paket drawing sing ditempelake ing kutipan, supaya mengko owah-owahan konfigurasi duwe referensi katon.
Nemtokake kelas HDPE, ora mung jeneng polimer
HDPE nggambarake kulawarga material. Iku ora ngenali specification Processing lengkap. LyondellBasell dhaptar gelar HDPE kanggo sawetara pangolahan, kalebu ngecor jotosan extrusion, ngecor injeksi lan ngecor rotasi. Cathetan tuku sing mung "HDPE" ninggalake kelas sing ora dirampungake.Sumber: Ringkesan LyondellBasell HDPE.
Kirimi lembar data teknis pemasok resin kanthi gambar botol. Rekam sebutan kelas lan kahanan tes ing jejere nilai aliran leleh. Menehi supplier mesin masterbatch werna ngajokaken lan informasi aditif uga. Input kasebut kalebu ing rencana uji coba, sanajan botol katon gampang.
Kanggo deterjen utawa botol kimia kluwarga, rembugan resistensi retak stres lingkungan karo tim resin lan kemasan. ExxonMobil njlèntrèhaké trade-off antarane ESCR, processability, kaku lan sifat botol liyane ing program technical HDPE sawijining. Pilihan resin kudu nggambarake syarat paket sing wis rampung tinimbang properti materi siji.Sumber: ExxonMobil PE Innovation Week, botol HDPE lan sesi wadah.
Bahan daur ulang regrind lan pasca konsumen uga mbutuhake definisi sing jelas. Sebutake sumber, proporsi sing direncanakake lan cara penanganan. Tansah cathetan kumpulan materi sing digunakake kanggo disetujoni. Yen kutipan nganggep resin murni nanging produksi nggunakake campuran sing beda, uji coba asli ora nggambarake kondisi produksi lengkap.
Panjaluk sing migunani njaluk supplier kanggo nyathet materi sing digunakake kanggo proposal output. Sing nggawe owah-owahan mengko luwih gampang kanggo netepake. Iku uga menehi loro-lorone referensi umum yen bobot, katon utawa owah-owahan stabilitas proses sak commissioning.
Pilihan material lan pilihan mesin kudu dipindhah bebarengan. Yen pilihan antarane HDPE lan PP isih mbukak, mutusake masalah kasebut kanthi syarat produk dhisik. IngHDPE versus PP comparisonnerangake yen kaputusan sadurungé; pandhuan iki nganggep proyek botol HDPE minangka rute sing dituju.
Priksa manawa jeneng mesin nggambarake proses sing bener
Para panuku nggunakake sawetara jeneng kanggo peralatan sing padha: mesin nggawe botol HDPE, mesin blowing botol HDPE lan mesin blow molding HDPE. Istilah kasebut mbantu njlèntrèhaké produk sing dimaksud. Kutipan isih perlu kanggo ngenali proses ngecor nyata lan noto peralatan.
Ing extrusion blow molding, sistem ekstrusi mbentuk tabung molten sing diarani parison. Cetakan nangkep, udhara nggedhekake rongga, lan bagean kasebut adhem sadurunge dicopot. Trimming lan inspeksi banjur nyiapake botol kanggo operasi sabanjure. Kinggle nerangake urutan peralatan ing sawijiningpanuntun mesin blow molding terus.
Kanggo proyèk botol rembugan kene, miwiti review karokisaran mesin ekstrusi terus-terusan. Banjur cocog susunan cetakan-lan-sirah menyang bagean kasebut. Anane gagang, pundhak sing ora biasa utawa gulu sing gedhe kudu dadi pitakonan perkakas, tinimbang ilang ing deskripsi mesin umum.
Panelusuran mesin nggawe botol plastik uga bisa ngasilake sistem adhedhasar preform. Asil kasebut ora nggawe kompatibilitas karo proyek botol ekstrusi. Takon apa sistem ngajokaken wiwit karo pelet resin lan mbentuk parison, utawa wiwit karo preform kapisah. Sijine jawaban ing tawaran teknis.
Kanggo alasan sing padha, aja milih mesin saka video demonstrasi mung. Ngenali resin, bobot botol, susunan sirah lan produk rampung ditampilake. Mesin sing nggawe paket beda bisa nduduhake urutane tanpa mbuktekake siklus utawa kualitas sing dibutuhake kanggo botol sampeyan.
Yen pilihan proses tetep mbukak, gunakake sing luwih jembarpanduan mesin blow moldingsadurunge narrowing specifications. Sawise rute kasebut disepakati, kutipan kasebut kudu menehi jeneng model, perkakas, sistem material lan operasi sing kalebu. Sing menehi panuku deskripsi peralatan sing bisa digunakake tinimbang koleksi istilah telusuran.
Telung referensi Kinggle nuduhake kenapa liter mung minangka titik wiwitan
Tabel ing ngisor iki nggabungake nilai sing dipilih saka telung kaca produk Kinggle. Iki minangka referensi mesin sing diterbitake, dicenthang ing 29. September 2026. Dheweke mbantu nampilake proposal peralatan; botol lan perkakas isih mbutuhake review project.
| Diterbitake lapangan | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| susunan stasiun | Tunggal | Tunggal | pindho |
| Kapasitas wadhah maksimal | 2 L | 5 L | 5 L |
| Kapasitas leleh HDPE | 30 kg/jam | 55 kg/jam | 80 kg/jam |
| Diameter sekrup | 50 mm | 60 mm | 70 mm |
| Gaya clamping | 40 kN | 65 kN | 65 kN |
| Ukuran cetakan maksimal, W × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Ketebalan cetakan | 160 kanggo 300 mm | 200 kanggo 310 mm | 200 kanggo 310 mm |
| Jarak tengah die-head pindho | 130 mm | 150 kanggo 180 mm | 150 kanggo 180 mm |
Sumber: telung kaca produk Kinggle sing disambung. Kapasitas leleh sing diterbitake minangka referensi material-throughput. Iku ora dijamin tarif botol rampung. Baris spasi die-head nggambarake konfigurasi kasebut; iku ora netepake sing sirah pindho kalebu ing saben kutipan basa.
Bandingake loro entri 5 L. Loro-lorone nerbitake ukuran cetakan maksimal lan pasukan clamping sing padha. Diameter sekrup lan kapasitas lebur HDPE beda-beda. Milih platform pindho stasiun mulane melu luwih saka nambah posisi jamur liyane menyang specification digunakake podho rupo.
Kanggo panuku, perbandingan kasebut ndadékaké panyuwunan praktis: tuduhake tata letak cetakan sing diusulake lan pitungan permintaan bahan ing jejere model sing dipilih. Mesin bisa ngliwati pamriksa volume botol nominal nalika tata letak rongga sing diusulake isih mbutuhake pangaturan.
Referensi KGB2L sing luwih cilik uga duwe amplop perkakas sing beda lan jarake kaping pindho sing diterbitake. Botol sing cocog kanggo platform kasebut minangka bagean siji bisa uga mbutuhake review sing kapisah nalika panuku njaluk sawetara bagean saben acara cetakan. Volume botol mung ora bisa ngrampungake pitakonan kasebut.

Tansah perbandingan model sing ditempelake ing ringkesan produk. Yen botol tambah akeh, bobote ganti utawa target produksi mundhak, bali menyang lapangan sing kena pengaruh. Iki luwih migunani tinimbang milih mesin paling gedhe ing dhaptar lan nganggep yen saben botol cilik bakal cocog karo konfigurasi standar.
Priksa cetakan, kepala mati lan stasiun ing gambar sing padha
Jumlah stasiun, jumlah sirah lan jumlah rongga njlèntrèhaké macem-macem bagéan saka susunan produksi. Stasiun liya nyedhiyakake posisi cetakan liyane. Multiple die outlet nyedhiyakake pirang-pirang parison. Rongga cetakan nemtokake produk sing dibentuk sajrone acara cetakan. Proposal kasebut kudu nuduhake kepiye bagean kasebut bisa digunakake.
Kinggle'smulti-kepala mungsuh multi-rongga guidenerangake terminologi. Gunakake kanggo maca gambar tata letak, banjur takon count stopkontak lan jarak. Tembung "mesin dobel" ninggalake akeh ruang kanggo salah pangerten.
Mulai karo pas fisik
Bandingake ukuran cetakan karo gambar mesin sing disetujoni. Kalebu rincian soyo tambah, kekandelan, reresik mbukak lan sambungan. Ninggalake review reresik final menyang supplier peralatan lan jamur; maksimum katalog ora nuduhake saben selang, fitting utawa komponèn obah.
Spasi sirah minangka mriksa kapisah. Sawetara botol sing sempit bisa uga pas ing cetakan sing ora cocog karo jumlah botol sing luwih gedhe. Nyuwun pusat rongga lan stopkontak mati ing siji tampilan. Sing ngidini para panyedhiya mriksa pengaturan kasebut sadurunge salah sawijining paket perkakas dirilis.
Banjur mriksa urutan produksi
Pilih jumlah stasiun saka beban kerja sing direncanakake lan siklus sing diusulake. Mesin stasiun dobel bisa ngganti posisi cetakan, nanging sistem ekstrusi lan peralatan hilir kudu ndhukung urutan kasebut. Kinggle'ssingle- versus dobel stasiun comparisonmenehi diskusi konfigurasi luwih jembar.
Coba campuran produk uga. Pabrik kanthi pesenan baleni kanggo siji botol duwe masalah jadwal sing beda saka pabrik sing asring ngganti cetakan lan warna. Takon supplier kanggo nerangake apa owah-owahan peralatan antarane produk ngajokaken. Tansah jawaban kasebut kapisah saka siklus demonstrasi paling cepet.
Kanggo sel produksi anyar, njaluk siji tata letak sing ngenali peralatan mbentuk lan path njabut. Tampilake endi botol lan lampu kilat sawise saben cetakan mbukak. Gambar sing jelas menehi tim tuku, produksi lan alat sing padha kanggo ditinjau.
Sambungake botol saben jam menyang materi sing kudu diproses extruder
Tulis target produksi minangka botol sing ditampa saben jam, kanthi wektu pangukuran sing ditemtokake. Banjur kerja mundur liwat nolak, bahan cetakan kasar lan urutan mesin. Iki menehi panyedhiya panjaluk kanggo ngevaluasi tinimbang panjaluk kacepetan sing ora dingerteni.
Bobot botol rampung lan bobot cetakan reged minangka input sing beda. Extruder uga ngolah materi sing dadi lampu kilat sing bisa dicopot. Mbalekake materi kasebut bisa nyebabake keseimbangan materi lan biaya tuku, nanging ora ngilangi karya ekstrusi awal.
Conto perencanaan ilustrasi, dudu tes produksi Kinggle
Anggap target 600 botol sing ditampa saben jam, tingkat ditampa 95% lan 90 g bahan cetakan kasar saben posisi botol. Anggap botol sing wis rampung bobote 70 g.
Botol sing dibutuhake: 600 ÷ 0,95 ≈ 632 saben jam
Panjaluk lebur reged: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/jam
Bahan ing botol sing ditampa: 600 × 0,070 = 42,0 kg / jam
Bentenipun kalebu materi njaba gendul rampung ditampa. Iku ora pitungan mundhut materi permanen utawa jumlah resin prawan tuku.
Asumsi kasebut ngasilake panjaluk leleh reged ing ndhuwur referensi KGB5L sing diterbitake 55 kg/jam. Iki minangka alasan kanggo mriksa maneh proposal kasebut. KGB5D sing diterbitake 80 kg / jam ngresiki perbandingan aliran massa awal iki, nanging uji coba botol isih kudu netepake wektu siklus, kualitas lan kapasitas hilir.
Aja ngowahi perbandingan kasebut dadi janji 600 botol sing apik saben jam. Conto yaiku pitungan screening nggunakake input sing dianggep. Produksi nyata mbutuhake resin, cetakan, bobot, kondisi pendinginan lan konfigurasi mesin sing disetujoni.
Nyatakake carane mandheg ditangani ing rekaman output. Interval mlaku sing stabil lan shift lengkap yaiku jendhela pangukuran sing beda. Yen customer perlu prasetya shift, kalebu perawatan sarujuk saka wiwitan, pengawasan, ngrancang break lan changeovers.
Tabel produk Kinggle menehi label referensi kacepetan minangka siklus garing. Rekam label kasebut kanthi akurat lan njaluk proposal output sing ditampa sing kapisah kanggo botol sampeyan. Sing tuku kudu bisa nglacak asil sing dikutip bali menyang kondisi nyoba lan cara ngetang.
Botol kudu ngliwati gulu, tembok lan dhasar
Sampel persetujuan sing migunani nggambarake paket sing bakal diisi lan dikirim pelanggan. Mulai karo botol lan tutup sing dimaksudake bebarengan. Takon tim packaging kanggo ngenali fitur sealing, dimensi lan cara test sing bakal mutusaké acceptance.
Kanggo gulu, kalebu gambar rampung lan tutup sing disetujoni, pompa utawa penutupan liyane. Rekam pangukuran utawa pangukuran sing bakal mriksa asil. Pemriksaan visual awak botol ora bisa mangsuli manawa antarmuka penutupan cocog karo gambar kasebut.
Kanggo tembok, nemtokake lokasi sing penting lan carane bakal diukur. Bobot botol rata-rata mbiyantu kontrol produksi, nanging ora nemokake materi ing bagean kasebut. Peta tembok sing disepakati ndadekake pundhak, nangani wilayah lan pangkalan luwih gampang dirembug sajrone nyoba.
Ingprogram parison lan guide ketebalan temboknerangake carane kontrol profil hubungane karo distribusi materi. Gunakake diskusi kasebut kanggo nemtokake asil sing dibutuhake. Jumlah titik pengontrol mung ora ngganti botol sing diukur.
Ing dhasar, setuju ing jahitan sing cocog, lumahing ngadeg lan mriksa katon. Kalebu tes bocor, tetes utawa top-load sing dibutuhake ing rencana panrima, kanthi metode lan kritéria. Syarat sing ditrapake teka saka panggunaan paket lan spesifikasi pelanggan.
Njupuk conto kanthi cara supaya asal-usule katon. Ngenali rongga lan stasiun, ngrekam setelan, lan ngreksa rincian kumpulan materi. Yen asil beda antarane posisi, tim banjur bisa nglacak menyang bagean tartamtu saka persiyapan.
Tansah conto sing disetujoni lan cathetan inspeksi kanthi revisi gambar pungkasan. Dheweke menehi tim komisioner sing luwih tepat tinimbang foto kanggo ngasilake. Ingpandhuan tes ditampa pabrik mesinmenehi framework kanggo dokumentasi roto lan bukti konco acceptance.
Nyuwun sel produksi botol kanthi ruang lingkup sing ditemtokake
Kutipan mesin dhasar bisa ninggalake sawetara item proyek ing njaba rega. Takon supplier kanggo ngenali jamur klebu, perkakas sirah, penanganan materi lan operasi hilir. Sijine peralatan sing disedhiyakake panuku ing dhaptar sing padha supaya tim instalasi bisa ndeleng wates lengkap.
Priksa syarat udara lan banyu miturut konfigurasi sing diusulake. Rekam kahanan sumber sing dibutuhake lan lokasi sambungan ing dokumen proyek. Kinggle'ssarana lan pandhuan tata letak pabriknyakup informasi sing dibutuhake kanggo nyiapake situs.
Temtokake ngendi trimming lan testing bocor bakal kelakon. Nerangake kepiye botol tekan operasi ngisi utawa pengepakan, lan kepiye bagean sing ditolak ninggalake garis kasebut. Nalika fungsi otomatis dijaluk, takon supplier jeneng peralatan sing nindakake lan antarmuka karo mesin ngecor.
Gunakake urutan ing ngisor iki kanggo nyiapake panjalukan kanggo kutipan. Saben langkah mrodhuksi soko supplier bisa mriksa, tinimbang pilihan umum kanggo mesin cepet utawa kanthi otomatis.
- Pasang gambar botol lan tutup, utawa ngirim conto sing jelas.
- Dhaptar kelas resin, bobot rampung lan campuran materi sing diusulake.
- Setel target output sing ditampa lan jelasake jadwal shift lan owah-owahan produk.
- Njlèntrèhaké cetakan ana, auxiliary lan layanan pabrik sing peralatan anyar kudu nggunakake.
- Netepake pamriksa sing dibutuhake, rekaman uji coba lan peralatan sing kalebu ing pangiriman.
Takon tawaran teknis kanggo mangsuli saben item. Sampeyan kudu ngenali model sing diusulake lan tata letak perkakas, banjur nerangake kahanan ing mburi proposal produksi. Sembarang input sing mbukak kudu tetep katon nganti disepakati.
Kanggo proyek karo sawetara botol, ngirim sawetara lengkap ing wiwitan. Tandhani produk endi sing paling kerep digunakake lan sing nemtokake syarat alat paling gedhe. Iki mbantu supplier mriksa jadwal produksi bebarengan karo amplop peralatan.
Ngrancang garis botol HDPE?
Kirim Kinggle gambar botol lan target produksi.Kalebu bahan resin, rincian penutupan lan informasi cetakan sing ana. Input kasebut ndhukung tinjauan konfigurasi lan kutipan sing ana gandhengane karo produk sampeyan.
Pitakonan sing kerep ditakoni
Mesin endi sing kudu dakanggep kanggo botol HDPE?
Kanggo proyèk botol extrusion, miwiti karo mesin ngecor jotosan extrusion terus lan maneh gambar botol, resin, jamur lan output dibutuhake bebarengan. KGB2L, KGB5L lan KGB5D Kinggle nyedhiyakake titik referensi wadhah cilik. Pilihan pungkasan gumantung ing piranti sing disetujoni lan kondisi produksi.
Apa mesin blow molding 5 L bisa ngasilake botol sing luwih cilik?
Bisa uga, yen cetakan, alat mati, jarak lan susunan penghapusan cocog karo botol kasebut. Kapasitas wadhah maksimal ora nemtokake saben produk sing kompatibel. Kirim gambar botol cilik lan target produksi, banjur takon supplier kanggo konfirmasi konfigurasi lengkap kanggo saben produk.
Apa mesin stasiun pindho kudu sirah mati pindho?
Ora Stasiun iku posisi jamur, nalika stopkontak mati nemtokake jumlah parisons diwenehake ing acara ngecor. Kutipan kudu ngenali loro kasebut kanthi kapisah. Priksa tata letak rongga sing diusulake, jarak sirah mati lan set cetakan sadurunge mbandhingake rong tawaran mesin.
Pira botol HDPE sing bisa digawe mesin saben jam?
Jawaban gumantung saka botol, bobot cetakan reged, materi, perkakas, siklus lan kritéria ditampa. Nemtokake target minangka botol sing ditampa saben jam ing kondisi sing disepakati. Gunakake kapasitas leleh sing diterbitake kanggo mriksa panjaluk materi dhisikan, banjur verifikasi tingkat botol rampung ing uji coba.
Apa mesin bisa mbukak HDPE daur ulang?
Konfirmasi sumber materi sing nyata lan campuran sing dituju karo supplier. Kalebu materi kasebut ing uji coba lan evaluasi botol sing diasilake miturut syarat sing disetujoni. Katrangan mesin HDPE umum ora nemtokake persentase isi daur ulang sing bisa ditampa kanggo saben paket.
Informasi apa sing dibutuhake kanggo kutipan mesin botol HDPE?
Nyedhiyakake gambar botol lan tutup, bahan resin, bobot target, syarat output sing ditampa lan jadwal ganti produk. Tambah rincian jamur sing ana, keperluan situs lan peralatan hilir sing dibutuhake. Setuju karo kritéria uji coba lan pamriksa supaya kutipan kasebut nggambarake asil produksi sing bisa dievaluasi dening loro-lorone.
Referensi mesin nyambung menyang kaca produk sing diterbitake Kinggle. Conto produksi numerik nggunakake asumsi kasebut lan dudu asil mesin sing diukur. Kanggo urutan tartamtu, gunakake spesifikasi teknis sing disepakati, gambar perkakas lan cathetan sing ditampa.