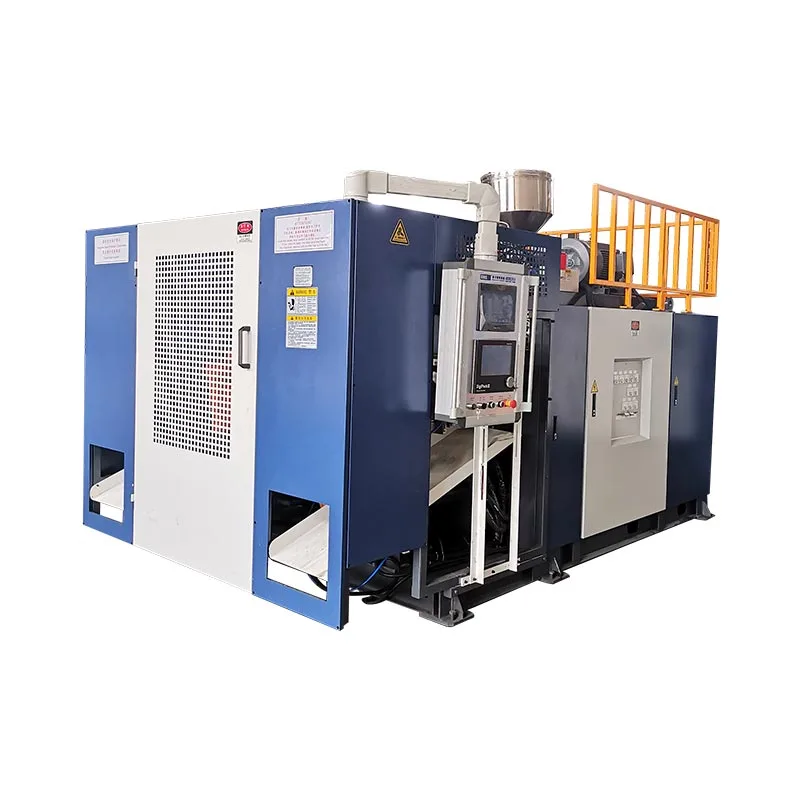
Pilih mesin ngecor jotosan otomatis kanthi produk sing kudu dikirim lan operasi sing kalebu sawise ngecor-ora nganggo tembung "otomatis" ing kutipan kasebut. Kanggo ngecor jotosan extrusion, nemtokake resin, perkakas, njupuk-metu, trimming, pengawasan lan transfer minangka siji sistem produksi. Disaranake nyetujoni konfigurasi marang kontaner sing ditampa ing titik discharge pungkasan, dudu tokoh siklus garing katalog.
Mesin cetakan bisa mbukak siklus otomatis nalika wong isih mbusak lampu kilat, mriksa botol utawa ngisi karton. Iki bisa uga dadi pangaturan sing tepat kanggo sawetara produk cilik sing ganti. Iki minangka pengaturan sing salah yen kasus investasi nganggep proyek kasebut wis ilang. Nemtokake wates sadurunge mbandhingake rega.
Lima pancasan sing penting sadurunge pesenan
- Cocokake proses ngecor menyang bagean sadurunge mbandhingake tingkat otomatisasi.
- Netepake saben operasi transfer lan rampung, kalebu karya sing tetep manual.
- Balance tingkat ngecor karo trimming, pengawasan lan packing kapasitas.
- Coba Recovery fault lan changeovers, ora mung produksi uninterrupted.
- Bandingake total biaya baris saben wadhah sing ditampa ing kondisi sing padha.

Apa tutup "otomatis" ing cetakan jotosan?
"Otomatis" nggambarake carane operasi dikontrol. Iku ora ngenali carane bagean plastik kawangun. Mesin ngecor jotosan ekstrusi otomatis lan mesin ndamu botol PET bisa nindakake urutan sing wis diprogram, nanging butuh persiapan bahan, perkakas lan persiapan sing beda. A panuku nggoleki mesin jotosan ngecor kanthi otomatis kudu dumunung pitakonan proses pisanan.
Ing extrusion blow molding, mesin mbentuk tabung molten sing diarani parison. Jamur kasebut nangkep tabung kasebut, lan hawa dadi bagian kothong. PET regangan jotosan ngecor nggunakake preform sing digawe dowo lan inflated. Formulir wiwitan sing beda-beda nerangake kenapa pandhuan preform-loading PET dudu pandhuan tuku lengkap kanggo garis botol deterjen HDPE.
| Kaputusan | Extrusion jotosan ngecor | PET stretch blow molding |
|---|---|---|
| Formulir wiwitan | Extruded molten parison | PET preform |
| Konteks tuku umum | Botol HDPE, wadhah sing ditangani lan bagean kothong industri | Botol minuman sing cetha digawe saka preforms |
| Pitakonan otomatisasi | Rilis bagean, mbusak lampu kilat, trimming, testing lan transfer | Penanganan preform, urutan pemanasan/stretch-blowing lan transfer botol |
Referensi proses:Panuntun mesin cetak jotosan Kinggle. Geometri produk lan bahan resin nemtokake pilihan proses pungkasan.
Pisahake mesin, sel lan baris
Siklus otomatis tingkat mesin nyakup urutan cetakan sing disepakati. Sèl otomatis nambah penanganan sing ditemtokake utawa rampung ing mesin kasebut. Baris produksi nyambungake operasi berturut-turut liwat wates produk sing disepakati. Pengepakan bisa uga ana ing wates kasebut, utawa bisa uga tetep dadi operasi pabrik sing kapisah.
Iki minangka bedane tuku sing migunani, dudu janji manawa saben supplier nggunakake terminologi sing padha. Sijine operasi nyata ing spesifikasi. "Otomatis kanthi lengkap" tanpa dhaptar peralatan menehi akeh ruang kanggo interpretasi sing beda.
Kita milih katrangan khusus kayata "ngcetak otomatis, orientasi njupuk, defllashing lan dites bocor" liwat label sing amba. Ngandhani panuku ing endi produk rampung katon lan apa sing isih kudu digatekake. Replenishment material, sampling, penanganan kethokan lan owah-owahan karton uga kudu nduweni, sanajan urutan ngecor normal mlaku tanpa penanganan manual sing bola-bali.
Kajaba iku, kontrol otomatis ora padha karo drive kabeh-listrik. Jinis drive, susunan stasiun, count sirah lan ruang lingkup otomatisasi minangka pilihan sing kapisah. Deleng saben proyek tinimbang nganggep minangka spesifikasi premium.
Mulai karo bagean lan jadwal produksi
Volume nominal botol ora cukup kanggo nemtokake jalur produksi. Botol bunder sing sempit lan wadhah sing ditangani kanthi amba bisa nggawa volume cairan sing padha nanging mbutuhake cetakan sing beda-beda, alat lan dhukungan sing beda. Garis kasebut kudu nangani wangun njaba sing nyata, dudu "produk 2 L" abstrak.
Diwiwiti karo gambar part lan kondisi rampung samesthine ing discharge. Rekam finish gulu, bukaan gagang, dimensi awak, bobot target lan syarat kualitas kritis. Konfirmasi kelas resin sing tepat, paket warna lan kondisi daur ulang utawa regrind sing disepakati. Rincian kasebut nggawe uji coba sing diusulake cocog karo proyek sing dituju.
Terjemahake rencana penjualan menyang syarat manufaktur
Netepake kontaner sing ditampa saben shift bebarengan karo jumlah shift, ukuran batch lan frekuensi owah-owahan. Tarif saben jam sing dhuwur kurang migunani yen umume pesenan mbutuhake wektu sing cendhak lan owah-owahan alat sing ekstensif. Sel sing luwih alon nanging luwih gampang diganti bisa uga cocog karo campuran produksi kasebut. Ora ana kesimpulan sing bisa ditindakake mung saka output katalog maksimal.
Dhaptar kulawarga produk, ora mung botol peluncuran pisanan. Temtokake bagean sing paling jembar, bagian sing paling abot lan sing paling angel dicekel utawa dipotong. Iki bisa uga beda SKU. Banjur mutusake produk endi sing kudu ditindakake ing wiwitan lan sing mbutuhake perkakas utawa peralatan sing kapisah.
- Beku artikel tes:revisi drawing, resin, bobot rampung lan tes dibutuhake.
- Setel kahanan pangiriman:trimmed, mriksa, oriented, dietung utawa dikemas.
- Nemtokake jadwal:kontaner apik saben shift, jam operasi lan owah-owahan SKU ngrancang.
- Priksa kulawarga perkakas:cetakan, pitch kepala, perlengkapan grip, sarang trimming lan segel uji.
- Nyetujoni amplop sel:keperluan, njaga, akses layanan lan aliran produk.
Jumlah stasiun, stopkontak mati lan rongga mbutuhake review sing kapisah. Loro stasiun ora ateges loro outlet. Mesin cetak jotosan multi-kepala ora nggawe saben wangun botol cocog karo jarak stopkontak. Kepala multilayer nggambarake konstruksi tembok, dudu jumlah kontaner sing wis rampung saben acara.
Kinggle'smulti-kepala mungsuh multi-rongga guidenerangake beda konfigurasi kasebut. Gunakake review kasebut sadurunge ndandani tata letak otomatisasi. Sawise susunan rongga wis rampung, peralatan take-out lan finishing kudu ngreksa saben posisi liwat transfer lan mriksa kualitas.
Mulane, pitakonan sing paling migunani kalebu gambar, spesifikasi materi, jadwal produksi lan definisi kualitas. Kanggo garis produksi botol HDPE, panjaluk "mesin nggawe botol plastik otomatis" tanpa input kasebut ora bisa netepake ruang lingkup garis sing tepat.
Priksa sistem mesin sing nyetel kualitas produk
Otomasi hilir ora bisa ndandani parison sing ora stabil, pinch-off sing ora cocog utawa bagean sing nggawe cetakan alus banget kanggo ditangani. Proses ngecor kudu ngasilake artikel sing bisa diulang sadurunge sistem transfer bisa ngasilake asil sing bisa diulang. Yen ora, robot dadi cara sing tepat kanggo mindhah bagean sing ora konsisten.
Bagéan penting saka mesin ngecor jotosan kalebu extruder, sirah mati, unit clamping, sistem jotosan, sirkuit cooling lan kontrol. Deleng kontribusi kanggo bagean sing disetujoni tinimbang milih mung jeneng komponen. Contone, merek PLC sing diakoni, ora netepake fungsi resep sing diwenehake utawa komunikasi hilir.
| Sistem | Apa sing kudu ditinjau | Bukti kanggo njaluk |
|---|---|---|
| Ekstrusi lan sirah mati | Kesesuaian resin, permintaan parison kasar lan keseimbangan outlet | Sampel produksi lan kondisi material sing diidentifikasi |
| Kontrol Parison | Distribusi tembok ing lokasi kritis bagean kasebut | Pangukuran khusus posisi lan resep sing disimpen |
| Mold lan clamping | Tooling pas, jiwit-mati lan ngeculake reresik | Gambar sing disetujoni lan inspeksi bagean cetakan |
| Cooling lan nangani | Part rigidity ing release ngrancang lan titik genggeman | Transfer nyoba karo bagean nyata |
| Kontrol | Urutan, weker, ruang lingkup resep lan sinyal hilir | Demonstrasi fungsi lan dhaptar antarmuka |
A referensi konkrit: Kinggle kang 2 L mesin stasiun siji
IngKaca produk KGB2Lnampilake kapasitas wadhah maksimum 2 L, meneng 50 mm, kapasitas leleh HDPE 30 kg / h lan ukuran cetakan maksimal 360 × 380 mm. Iki uga nggambarake konfigurasi loro, telu lan papat outlet kanggo botol cilik ing kisaran 100 ml-1 L. Nilai kasebut mbantu nampilake proyek sing diusulake; padha ora ngganti review perkakas.
Kaca sing padha menehi label 600 PC/HR minangka "Output (Siklus garing)." Iku dudu output sing ditampa saka botol sampo, jamur lan garis finish sing diidentifikasi. A requirement produksi mbutuhake materi nyata, wektu cooling, posisi aktif lan kahanan pengawasan. Nambani entri siklus garing minangka referensi gerakan sing diterbitake.
Kanggo proposal multi-outlet, priksa massa parison reged gabungan uga pas rongga. Bobot botol sing wis rampung ora kalebu lampu kilat sing uga diwenehake dening extruder. Luwih akeh outlet bisa nambah permintaan ekstrusi, pendinginan lan rampung bebarengan. Jumlah kepala mung ora bisa nemtokake tingkat produksi sing bisa digunakake.
Kita bakal nyetujoni sistem cetakan mung sawise pangukuran bagean kritis lan prilaku transfer stabil ing kahanan sing disepakati. Nambahake konveyor sadurunge ngrampungake masalah kasebut bakal nyebabake masalah kasebut luwih adoh. Kanggo distribusi tembok, gunakakepanduan program parisonbebarengan karo gambar produk.
Nemtokake baris saka dipakani kanggo kontaner ditampa
Spesifikasi paling kuat kanggo otomatisasi cetakan jotosan ngetutake produk ing saben operasi. Ngandika apa saben modul ditampa, apa ngirim lan sing duwe sambungan kanggo modul sabanjuré. Iki luwih migunani tinimbang daftar panjang robot, conveyor lan sensor tanpa wates proses sing disepakati.
Kinggle diterbitakekabisan otomatiskalebu trimming hilir, inspeksi lan kemasan. Kanggo proyek botol, terjemahake kemampuan kasebut menyang ruang lingkup sing ditemtokake. Deflashing otomatis, trimming gulu, testing bocor lan packing beda fungsi; ora ana sing kudu dianggep meneng saka ngarsane wong liya.
| Operasi | Pitakonan kanggo ngrampungake | Priksa panampa |
|---|---|---|
| Pakan | Sapa sing nyedhiyakake kontrol, campuran lan level material? | Materi sing disetujoni tekan hopper tanpa gangguan pasokan sing ora direncanakake. |
| Take-out | Endi bagean kasebut dicekel, lan orientasi apa ninggalake unit kasebut? | Ora ana transfer sing ora kejawab utawa tandha ora bisa ditampa ing artikel tes. |
| Deflashing lan trimming | Fitur lampu kilat lan rampung sing dicopot? | Pinggir sing dibutuhake, gulu lan bukaan gagang cocog karo definisi bagean. |
| Inspeksi lan penolakan | Tes endi sing inline, lan kepiye bagean sing gagal dipisahake? | Sampel tantangan sing disepakati diidentifikasi lan diarahake kanthi bener. |
| Ngirim lan packing | Apa kahanan lan susunan botol sing kudu tekan stasiun sabanjure? | Transfer, akumulasi lan pancacahan pungkasan ing tingkat sing disepakati. |
Menehi saben wates siji jeneng pemilik integrasi. Yen supplier mesin nyedhiyakake take-out lan supplier liyane nyedhiyakake tester bocor, wong isih kudu nyetujoni orientasi botol, dhuwur transfer, jarak lan kontrol jabat tangan. Tuku modul sing katon kompatibel ora padha karo tuku sel terpadu.
Setuju carane "siap," "bagean saiki," "siklus lengkap" lan kondisi fault dituduhake ing ngendi sinyal kasebut dibutuhake. Ngenali pengontrol sing miwiti mandeg lan unit sing nglaporake kesalahan wiwitan. Arsitèktur sing tepat iku khusus kanggo proyek, nanging tanggung jawab ora bisa tetep samar.
Priksa aliran kethokan kanthi kapisah saka rute produk sing ditampa. Lampu kilat sing dibusak mbutuhake koleksi lan panggonan sing disepakati. Panganggone maneh gumantung saka syarat materi lan produk; sambungan gilingan otomatis ora wewenang sembarang persentasi regrind. Tansah resep bahan kontrol.
Kanggo tes kebocoran botol, temtokake cara tes, peralatan, kondisi sealing lan conto tantangan sing disepakati. A stasiun test kudu nindakake luwih saka nampilake asil ijo. Sampeyan perlu kanggo misahake gagal andal lan ngrekam counts tanpa ngeculke bagean ditolak bali unnoticed kanggo conveyor produk apik.
Gambar ruang lingkup uga kudu nuduhake akses pangopènan lan owah-owahan cetakan. Gunakake Kinggleutilitas lan pandhuan tata letak pabrikkanggo koordinasi daya, udhara, banyu lan papan karo kabeh auxiliary klebu.
Handoff bisa matesi output sadurunge mesin ngecor ora
A garis produksi jotosan ngecor ngirim mung apa sing disambungake operasi bisa nyonggo. Modul paling cepet ora bisa menehi ganti rugi tanpa wates kanggo trimmer, tester utawa stasiun pengepakan sing luwih alon. Buffer menehi wektu baris kanggo waras saka gangguan singkat; padha ora mbusak mismatch kapasitas ngengkel.
Pisanan sijine saben tarif peralatan ing basis sing padha. Apa nomer tegese acara ngecor, bagean reged, bagean dites utawa kontaner ditampa? Apa mung nutupi mlaku terus, utawa kalebu replenishment lan mandeg biasa? Mbandhingake tarif mung sawise definisi kasebut cocog.
Conto sing digarap kanthi basis produksi sing diasumsikan kanthi jelas
Coba baris ngajokaken sing ngeculake 480 kontaner saben jam sawise ngecor lan trimming. Nganggep tester bocor siji-posisi mbutuhake 8 detik kanggo mbukak lengkap, test, kaputusan lan unloading urutan. Kapasitas becik yaiku 3.600 ÷ 8 = 450 wadhah saben jam. Iki minangka asumsi perencanaan, dudu asil mesin Kinggle sing diukur.
Tingkat mlebu: 480/jam · Kapasitas panguji becik: 450/jam · Akumulasi: 30/jam
Sanajan ora ana tester sing mandheg, bagean sing mlebu ngluwihi kapasitas 30 kontainer saben jam. Buffer kanthi 15 posisi sing bisa digunakake bakal ngisi 15 ÷ 30 = 0,5 jam, utawa 30 menit. Miwiti baris kanthi conveyor kosong bisa nggawe demonstrasi cendhak katon kepenak. Ketimpangan isih ana.
Saiki nimbang mandeg tester lengkap. Ing tingkat mlebu dianggep 480 / h, bagean teka ing 8 saben menit. 15 posisi gratis sing padha mung nyedhiyakake 15 ÷ 8 = 1,875 menit, kira-kira 113 detik, sadurunge buffer kebak. Tingkat akumulasi sajrone kalem lan sajrone mandheg lengkap beda-beda.
Petungan kasebut mung migunani yen posisi kasebut pancen bisa digunakake. Botol sing tips, ndemek penjaga utawa ora bisa ngreksa orientasi sing dibutuhake ora nggawe posisi buffer sing bener. Kontrol uga mbutuhake respon sing disepakati sadurunge watesan akumulasi aman tekan.
Priksa geometri uga kacepetan
Perkakas lan conveyor kudu nangani bagean kasebut ing kahanan rilis sing nyata. Ngenali lokasi genggeman sing bisa diulang. Priksa manawa gulu, awak utawa lampu kilat nyedhiyakake lokasi kasebut, lan apa trimming mbusak sadurunge transfer sabanjure. Fitur sing kasedhiya ing pickup pisanan bisa uga ora ana ing kaloro.
Kita bakal mutusake rantai datum kasebut sadurunge nambah kacepetan mesin. Garis sing ditransfer kanthi cepet lan bisa diramalake minangka aset produksi sing luwih apik tinimbang sing mbutuhake reposisi manual sing bola-bali. Solusi sing disenengi bisa uga revisi perkakas, urutan transfer sing beda utawa kapasitas hilir tambahan-dudu siklus cetakan sing luwih cepet.
Pungkasan, count kontaner sing ditampa sawise titik pamriksa sing disepakati. Tansah hitungan reged hulu kanggo diagnosa, nanging aja digunakake minangka angka pengiriman-output. Kinggle'spandhuan panrima pabriknerangake ngapa identitas produk, watesan count lan wektu pengamatan kalebu ing rekaman sing padha.
Mbuktekaken baris bisa waras lan ngganti produk
A roto otomatis Gamelan mbuktekaken mung siji negara operasi. Produksi uga kalebu replenishment, transfer gagal, bagean ditolak, conveyor diblokir lan owah-owahan produk. Acara kasebut pantes dilebokake ing rencana panampa amarga tanggapan kasebut nemtokake manawa sel kasebut bali menyang produksi sing dikontrol.
Saka sisih pabrik, kita bakal nggawe pemulihan kesalahan sadurunge demonstrasi sing polesan. Yen botol ora kejawab pickup, pitakonan sabanjure ora sepira cepet wong bisa nyelehake maneh. Pitakonan yaiku apa sing dideteksi miss, gerakan sing mandheg lan kepiye sel kasebut negesake kahanan sing wis dingerteni sadurunge miwiti maneh. Koreksi tangan sing bola-bali minangka gejala kanggo diselidiki, dudu operasi otomatis normal.
Nalika botol tipis-dinding tips sawise release, kita bakal mriksa genggeman lan support kondisi sadurunge ngganti sawetara setelan proses. Deleng kaku bagean nalika transfer, titik kontak fixture lan urutan gerakan. Banjur nyoba siji kontrol koreksi lan mriksa bagean maneh. Tekanan sing luwih akeh bisa nggawe cacat sing beda tinimbang ndandani sing pertama.
Disiplin sing padha ditrapake nalika bocor nolak mundhak. Simpen conto sing kena pengaruh lan ngenali posisi lan wektu. Priksa segel test lan kondisi fixture bebarengan gulu nyetak lan jiwit-mati. Sambungan tes bocor lan wadhah bocor mbutuhake koreksi sing beda. Ngganti resep cetakan tanpa misahake panyebab kasebut bisa mbuwang wektu lan ndhelikake kesalahane.
Nemtokake Recovery sadurunge fault occurs
- Rekam kesalahan wiwitan, modul sing kena pengaruh lan posisi produk.
- Bawa sel menyang negara sing ditetepake dening desain kontrol lan safety sing disetujoni.
- Nduwe personel sing sah ngrampungake kesalahan kasebut miturut prosedur isolasi lan akses sing wis ditemtokake.
- Rekonsiliasi bagean ing transfer, inspeksi lan nolak posisi sadurunge miwiti maneh.
- Terusake liwat urutan pemulihan sing disepakati, banjur verifikasi pamriksa produk sing dibutuhake.
Iki minangka langkah-langkah perencanaan, dudu ijin kanggo mlebu peralatan sing dijaga utawa ngliwati interlock. Sel terintegrasi mbutuhake penilaian risiko sing kalebu interaksi modul lan intervensi sing bisa diramal.ISO 12100:2010netepake prinsip umum kanggo penilaian risiko mesin lan nyuda resiko; project uga kudu ngenali syarat mesin-tartamtu lan tujuan sing ditrapake.
Resep sing disimpen ora kudu owah-owahan lengkap
Resep bisa ngelingi suhu lan gerakan ngecor nalika pemilih, sarang potong lan panguji tetep diatur kanthi manual. Takon posisi sing disimpen, sing nganggo motor lan sing mbutuhake owah-owahan alat fisik. Techne kangdokumentasi proses otomatisasimenehi conto industri setelan format-linked kanggo posisi picker, delashing lan bocor-tester. Sing nggambarake ruang lingkup kanggo nemtokake; ora netepake fungsi kasebut ing saben mesin.
Nemtokake wektu ganti saka bagean pungkasan sing ditampa saka siji format menyang bagean pisanan sing ditampa saka sabanjure, miturut metode sing disepakati. Rekam karya perkakas, pangaturan, transisi materi lan rilis kualitas kanthi kapisah. Iki mbabarake apa sing kelingan resep sing luwih cepet lan apa sing tetep dadi tugas mekanik utawa proses.
Bandhingake biaya saben wadhah sing ditampa, dudu label otomatis
A semi-otomatis versus mesin blow molding lengkap kudu diwiwiti karo produk lan jadwal produksi sing padha. Yen ora, kutipan sing luwih murah bisa uga ora kalebu penanganan, uji coba utawa pengepakan sing kalebu kutipan liyane. Bandhingake wates pangiriman sing padha sadurunge mbandhingake total peralatan.
Otomasi paling bisa dipertahanake nalika ngilangi kendala berulang sing ditetepake. Iki bisa uga mbusak lampu kilat manual, transfer ora konsisten, handoff inspeksi sing angel utawa operasi pengepakan sing ora bisa ditindakake. Tuku otomatisasi liyane tanpa ngenali kendala bisa nambah pangopènan lan kerja ganti tanpa nambah output sing ditampa.
Tansah wates biaya sing amba minangka wates output
Biaya saben wadhah sing ditampa = total biaya ing wates produksi sing disepakati ÷ wadah sing ditampa sing dikirim ing wates kasebut
Numerator kudu nyakup biaya sing cocog karo perbandingan: materi, tenaga kerja, keperluan, perkakas, pangopènan lan modal utawa perawatan overhead sing dipilih. Gunakake cara akuntansi sing padha kanggo opsi kasebut. Robot hilir ora gratis amarga biayane ana ing njaba kutipan mesin cetakan.
Dhaptar tugas manungsa sing bola-bali. Ana sing isih bisa ngisi maneh materi, mindhah kethokan, bagean sampel, ngganti karton, njaga perkakas lan nanggapi weker. Ngira-ngira beban kerja ing shift normal, ora mung nalika urutan otomatis mlaku. Temtokake manawa operator bisa nglayani luwih saka siji sel kanthi aman tanpa mriksa utawa mbalekake maneh.
Gunakake energi listrik ing kWh kanggo periode pengamatan lan kontaner sing ditampa saka periode sing padha. Daya ing kW minangka jumlah sing beda. Kalebu auxiliary sarujuk nalika mbandhingaké baris lengkap, utamané yen kompresor, chiller utawa gilingan ngganti antarane usulan-usulan. Ingpedoman syarat sarananerangake apa daya sambungan lan dikarepake operasi uga kudu tetep kapisah.
Kanggo owah-owahan format sing kerep, priksa peralatan lan piranti cadangan sing dibutuhake kanggo saben SKU. Rega sel awal sing luwih murah bisa diimbangi kanthi owah-owahan sing angel utawa bagean format ekstra. Kosok baline, sistem transfer sing canggih bisa uga ora perlu kanggo produk volume sithik kanthi rute finish manual sing praktis.
Disaranake usulan peringkat kanthi watesan produksi sing diilangi, output sing ditampa sing bisa diverifikasi lan karya sing diulang maneh. Sèl sing luwih otomatis entuk papan nalika keuntungan kasebut cocog karo jadwal nyata pabrik. "Tanpa awak" ora minangka argumen finansial sing cukup.
Nyuwun kasus sensitivitas tinimbang pratelan payback universal. Bandhingake dikarepake samesthine, pemanfaatan murah lan owah-owahan sing luwih kerep nggunakake biaya panuku dhewe. Sing nggawe keputusan investasi migunani sanajan volume dodolan utawa campuran produk diganti.
Nyetujoni konfigurasi sadurunge nggawe pesenan
Ganti konsep sing dipilih dadi dhaptar peralatan sing disepakati, tata letak sel lan protokol panampa sadurunge pesenan tuku. Ambiguitas sing paling larang asring ora ana sensor sing ilang. Iki minangka wates sing dianggep saben partai dadi duweke wong liya.
Kanggo proyek botol kompak, ing2 L platform stasiun sijinawakake titik wiwitan konkrit. Sawijining amplop cetakan sing diterbitake lan opsi multi-outlet botol cilik ngidini review pas dhisikan. Gambar nyata, resin, susunan sirah lan ruang lingkup hilir nemtokake bangunan sing diusulake. Aja milih konfigurasi saka volume piyambak.
Gawea pitakonan tuku jawaban uji coba
Uji coba kudu nggunakake definisi produk sing disepakati lan kalebu operasi sing ndhukung output sing dikutip. Yen tes bocor utawa trimming minangka bagean saka wates pangiriman, tuduhake karo sel tinimbang nampilake siklus mandiri sing ora ana hubungane. Simpen identitas sampel ing ngendi sawetara posisi bisa ndhelikake stopkontak utawa rongga sing ringkih.
Cathetan panampa kudu nyambungake saben pratelan menyang metode, watesan lan asil sing diamati. Tembung kayata "lulus" tanpa kondisi dhasar ora bisa nuntun commissioning ing pabrik panuku. IngKinggle FAT guidenyedhiyakake kerangka kerja sing luwih lengkap kanggo bukti kasebut.
- Nggawe identitas:mesin, perkakas, versi kontrol lan klebu modul.
- Syarat tes:produk, resin, posisi aktif lan kahanan sarana.
- Kualitas:pangukuran kritis, tes fungsional lan nolak alasan.
- Kinerja baris:count ditampa, periode pengamatan, mandheg lan intervensi.
- Recovery:skenario fault sarujuk lan urutan miwiti maneh.
- Penyerahan:gambar, manual, informasi perkakas, serep lan mbukak item.
Pamisahan pabrik saka panriman situs ing ngendi layanan pabrik utawa peralatan pihak katelu ora bisa diprodhuksi sadurunge dikirim. Ngenali cek sing isih ana sadurunge lan wenehake tanggung jawab. Uji coba pabrik ora kudu ngaku kanthi tenang kanggo verifikasi kahanan sing ora kalebu.
Latihan kudu nutupi operasi biasa lan otomasi kerja ditinggalake. Operator kudu ngenali transfer sing gagal, interpretasi weker wiwitan lan tindakake cara pemulihan sing disetujoni. Pangopènan mbutuhake gambar, informasi babagan nyandhang lan akses sing dibutuhake kanggo ndhukung sel.
Ngrembug konfigurasi ngecor jotosan extrusion otomatis karo Kinggle.Kirim gambar wadhah, bahan resin, bobot rampung, tes sing dibutuhake, jadwal produksi lan operasi hilir sing direncanakake liwatkaca pitakon proyek.
Kontak:sales@kinggle.com · +86-574-87103665. Watesan produk lan garis sing ditetepake nggawe review konfigurasi luwih migunani tinimbang panjaluk rega mesin.
Pitakonan sing kerep ditakoni
Apa mesin ngecor jotosan otomatis padha karo baris produksi lengkap?
Ora. Mesin otomatis bisa ngontrol gerakan ngecor nalika mbusak produk, trimming, inspeksi utawa packing tetep kapisah. Garis produksi lengkap nemtokake transfer, kontrol lan wates kualitas antarane operasi kasebut. Nyuwun dhaptar peralatan lan tata letak sing ngenali saben modul sing kalebu, tugas manual lan layanan sing ora kalebu. Spesifikasi tuku, dudu tembung otomatis, nemtokake apa sing bakal teka.
Apa mesin blow molding kanthi otomatis isih butuh operator?
ya wis. Replenishment material, sampling kualitas, owah-owahan alat, pangopènan lan pemulihan fault isih mbutuhake tanggung jawab sing diwenehake. Otomasi bisa mbusak penanganan sing bola-bali tanpa ngilangi kabeh tugas produksi. Plan staffing watara shift lengkap lan tata layanan nyata, kalebu packing lan kethokan nangani. Aja entuk perkiraan tenaga kerja saka demonstrasi singkat sing staf dhukungan tetep ana ing njaba pigura kamera.
Apa deflashing otomatis, tes bocor botol lan kemasan kalebu standar?
Aja nganggep padha. Kutipan kasebut kudu ngenali saben operasi, peralatan sing diwenehake, alat khusus produk, metode tes lan rute nolak. A unit njupuk-metu ora tester bocor, lan conveyor otomatis ora sistem packing otomatis. Kanggo saben modul sing dipetik, takon apa kondisi sing durung rampung ditampa lan kondisi sing ditampa.
Bisa mesin ngecor jotosan extrusion ana otomatis?
Bisa uga, nanging kelayakan gumantung saka sistem kontrol sing ana, njaga, papan sing kasedhiya, bukaan cetakan, rilis produk lan pengaturan transfer. Bagean kasebut uga kudu cocog karo peralatan grip, trimming lan inspeksi sing diusulake. Deleng sel lengkap sadurunge tuku robot utawa conveyor kanthi kapisah. Retrofit kudu kalebu tanggung jawab integrasi sing ditemtokake, penilaian risiko sing dianyari lan uji coba produksi sing disepakati.
Kepiye para panuku kudu verifikasi output baris otomatis?
Etung kontaner sing ditampa ing titik discharge pungkasan sing disepakati sajrone periode pengamatan sing ditemtokake. Ngenali resin, produk, jamur, posisi aktif, keperluan lan kalebu operasi hilir. Tansah nolak, mandheg lan intervensi manual ing rekaman. Laporan output cetakan reged kanthi kapisah saka output baris sing ditampa. Nilai siklus garing katalog ora dadi pengganti uji coba produksi iki.