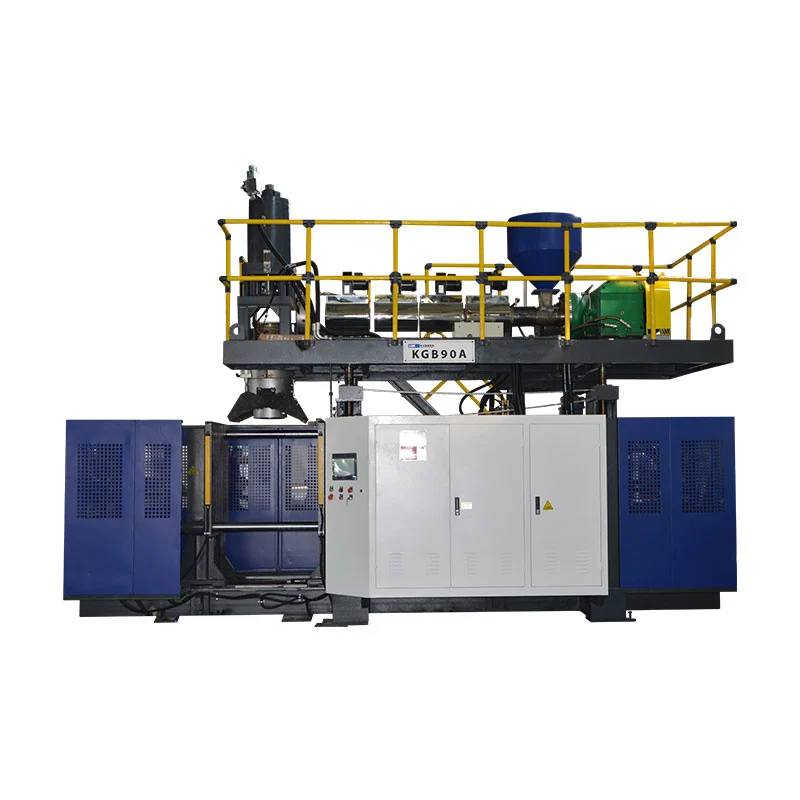
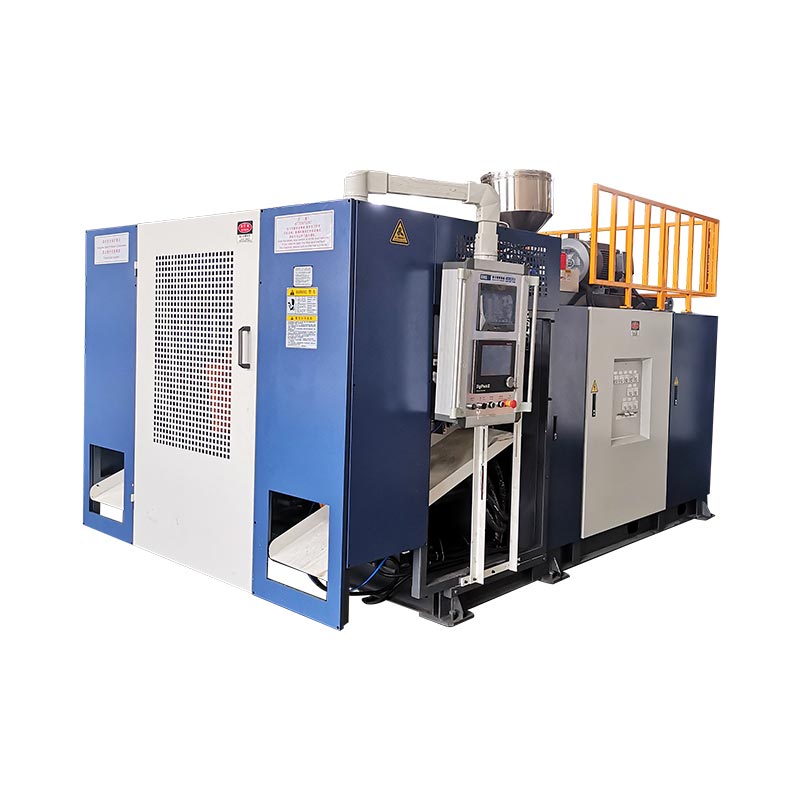
Pemrograman Parison ngganti celah mati sajrone ekstrusi supaya materi diselehake ing endi sing dibutuhake. Profil sing apik nglindhungi sudhut, gagang, pundhak, lan area jiwit tanpa nggawe kabeh wadhah luwih abot.

Apa parison programming bener kontrol
Ing extrusion blow molding, plastik molten ninggalake mati minangka tabung sing disebut parison. Gravitasi, kekuatan leleh, swell mati, regangan, lan geometri cetakan mengaruhi carane tabung kasebut dadi bagean. A longkangan mati seragam arang nggawe tembok rampung seragam nalika bagean wis pundak, sudhut, gagang, utawa tarik jero.
Kontroler mindhah perkakas kanggo nggawe bagean sing dipilih luwih kenthel utawa luwih tipis. Tujuane yaiku distribusi materi sing dikontrol: materi sing cukup ing wilayah sing digawe dowo utawa akeh, kanthi bobot sing ora perlu ing bagean sing gampang dibentuk.
| Tindakan profil | Efek proses | Apa sing kudu diverifikasi |
|---|---|---|
| Tambah bukaan ing titik sing dipilih | Nambahake materi menyang bagean parison kasebut | Sudut tipis, gagang oyod, pundhak, ngisor lan area jiwit |
| Ngurangi bukaan ing titik sing dipilih | Nyuda materi ing bagean kasebut | Tembok lurus sing abot, zona pendinginan sing alon lan bobot bagean sing berlebihan |
| Ngalih profil | Ngalih zona kandel lan tipis ing sadawane parison | Apa zona sing diprogram cocog karo fitur bagean sing dituju |
| Skala bobot profil sakabèhé | Ngganti profil lengkap | Bobot total lan tembok minimal, ora mung rata-rata |
Rekaman produksi migunani nyimpen file profil bebarengan karo nomer jamur, bahan resin, werna utawa kondisi regrind, resep suhu, ukuran dijupuk, wektu cooling, lan pangukuran bagean disetujoni.
Sistem terus-terusan lan akumulator nggunakake referensi sing beda
Ing amesin blow molding terus-terusan, wangun parison terus-terusan. Profil biasane disinkronake kanggo wektu utawa dawa parison. Stabilitas ekstrusi penting amarga owah-owahan ing output bisa mindhah titik sing diprogram ing sadawane bagean kasebut.
Ing anmesin blow molding accumulator, nyawiji disimpen lan di-push liwat die. Profil bisa diikat menyang posisi akumulator. Ukuran tembakan, konsistensi ngisi, lan kalibrasi transduser dadi bagean saka masalah kekandelan tembok.

Sing resmiMOOG DigiPack III manualdokumen loro accumulator lan terus-ekstrusi aplikasi. Iki ora ateges saben mesin Kinggle nggunakake controller padha. Konfirmasi model pengontrol, kapasitas profil, aktuator lan perkakas ing kutipan proyek.
Urutan persiyapan sing dikontrol
- Konfirmasi resep sing bener.Cocog karo cetakan, materi, die lan revisi produk.
- Stabilake leleh.Ayo suhu nyata lan konfirmasi pakan lan ekstrusi sing konsisten.
- Priksa perkakas nul lan span.Priksa gerakan kanggo nempel, bocor utawa misalignment.
- Setel dawa parison lan ukuran dijupuk.Parison kudu tekan posisi sing bener ing cedhak cetakan.
- Mulai karo profil prasaja.Owah-owahan sing amba luwih gampang diagnosa tinimbang koreksi sing cetha.
- Mold sawetara siklus stabil.Aja ngadili bagean pisanan sawise owah-owahan proses utama.
- Ngukur lokasi tetep.Rekam tembok minimal, bobot bagean, tampilan lan asil fungsional.
- Ganti area siji-sijine.Simpen révisi anyar mung sawise dandan sing bisa diulang.
Ngatasi masalah ketebalan tembok kanthi gejala
| Gejala | Priksa | Langkah sabanjure |
|---|---|---|
| Tipis ngisor utawa pundhak | Posisi profil, parison sag, regangan lan wektu jotosan | Konfirmasi keselarasan sadurunge nambah bobot sakabèhé |
| Siji sisih terus-terusan tipis | Die centering, cetakan alignment, cooling lan kontak parison | Mbenerake sabab fisik asimetris |
| Ketebalan mindhah siklus menyang siklus | Suhu leleh, output, ukuran dijupuk, umpan balik lan stabilitas hidrolik | Stabilake proses sadurunge nyunting titik |
| Tembok abot nanging ora kuwat | Lokasi material, desain pinch-off lan posisi parison | Pindhah materi menyang zona jiwit tinimbang mundhakaken bobot lengkap |
| Distribusi apik nanging bobot keluwihan | Ukuran sakabèhé lan bagean sing ora perlu abot | Ngurangi langkah-langkah sing diukur nalika nglindhungi lokasi tembok minimal |
| Pangowahan printah nanging bagean ora | Actuator, katup, wiring, kalibrasi utawa watesan | Bandhingake printah lan saran, banjur escalate kanggo pangopènan |
Tampilan pabrik: keterulangan penting luwih saka siji sampel sing sampurna
Sawijining profil mung siap produksi nalika bisa urip ing variasi normal, kayata wiwitan panas, owah-owahan akeh material, owah-owahan shift lan sawetara kahanan banyu adhem. Siji wadhah sing apik mbuktekake mesin bisa nggawe bagean kasebut; roto stabil mbuktekaken proses bisa ngatur.
Sadurunge ditampa, setuju babagan lokasi pangukuran, jumlah sampel, tes fungsional lan revisi resep sing disetujoni. Nglindhungi file baseline nalika menehi operator dilatih rute nyathet kanggo nggawe lan mbalikke kontrol pangaturan.
Yen ora stabil profil katon kanthi weker, ora setuju posisi utawa owah-owahan urutan, gunakakeHMI lan pandhuan weker. Para panuku sing isih nemtokake peralatan kasebut bisa diwiwiti karo Kingglepandhuan pilihan mesin.
Pitakonan sing kerep ditakoni
Apa program parison?
Pemrograman Parison ngganti bukaan die-gap sajrone ekstrusi supaya bagean sing beda saka parison nampa macem-macem materi.
Apa program parison bisa ndandani saben masalah tembok tipis?
Ora. Ora bisa dipercaya mbenerake misalignment mati, ekstrusi sing ora stabil, perkakas sing rusak, pendinginan sing kurang, desain cetakan sing salah, utawa aktuator sing ora berfungsi.
Apa aku kudu ngganti poin individu utawa bobot sakabèhé dhisik?
Gunakake bobot sakabèhé mung nalika bagean lengkap tetep entheng utawa abot. Gunakake owah-owahan titik lokal nalika pangukuran nuduhake masalah sing bisa diulang ing wilayah tartamtu.
Kenapa profil pindhah ing sisih?
Penyebab umum kalebu owah-owahan ing tingkat ekstrusi, dawa parison, konsistensi tembakan akumulator, suhu material, wektu tundha wiwitan, utawa kalibrasi sensor.
Carane akeh TCTerms profil perlu mesin?
Nomer sing dibutuhake gumantung saka geometri bagean lan konfigurasi controller. Titik liyane ora menehi ganti rugi kanggo proses sing ora stabil.