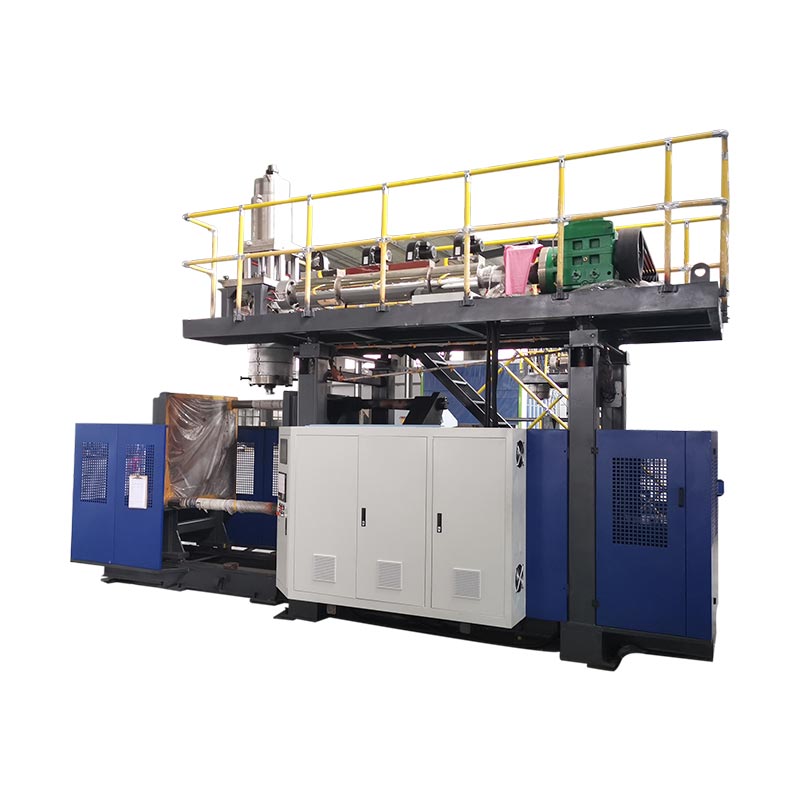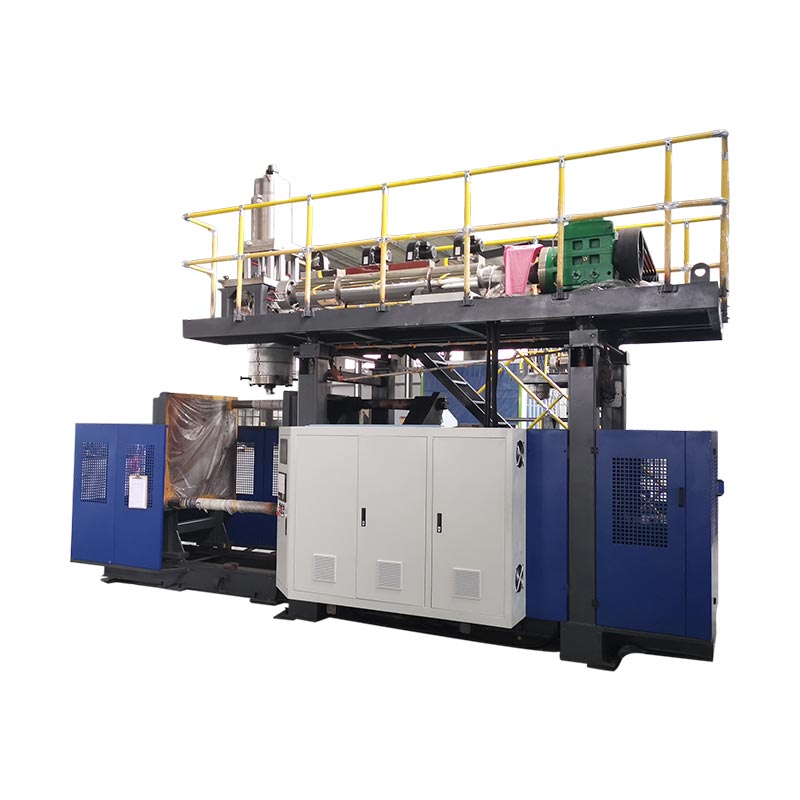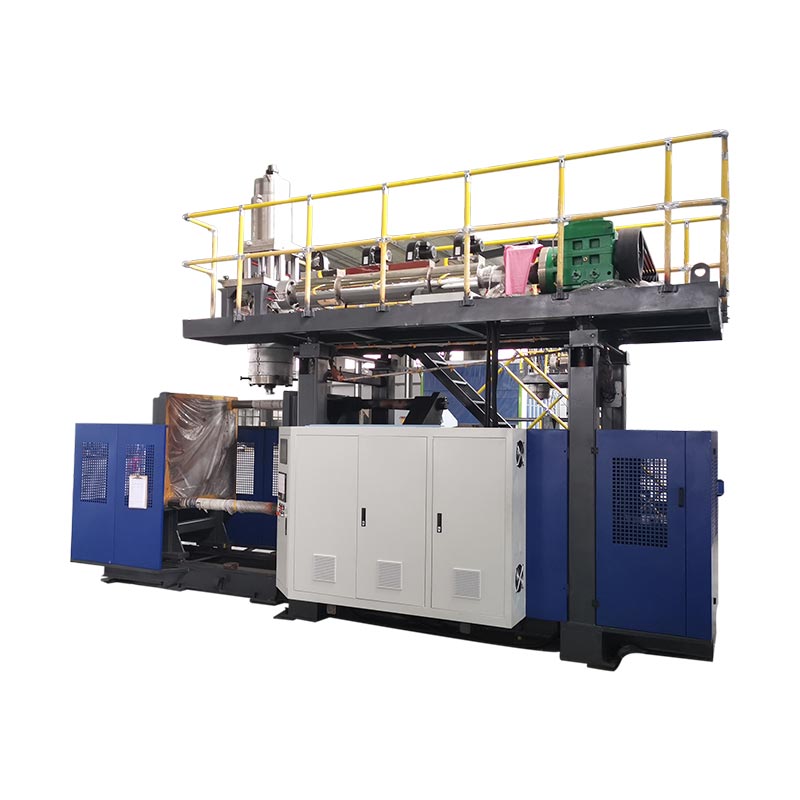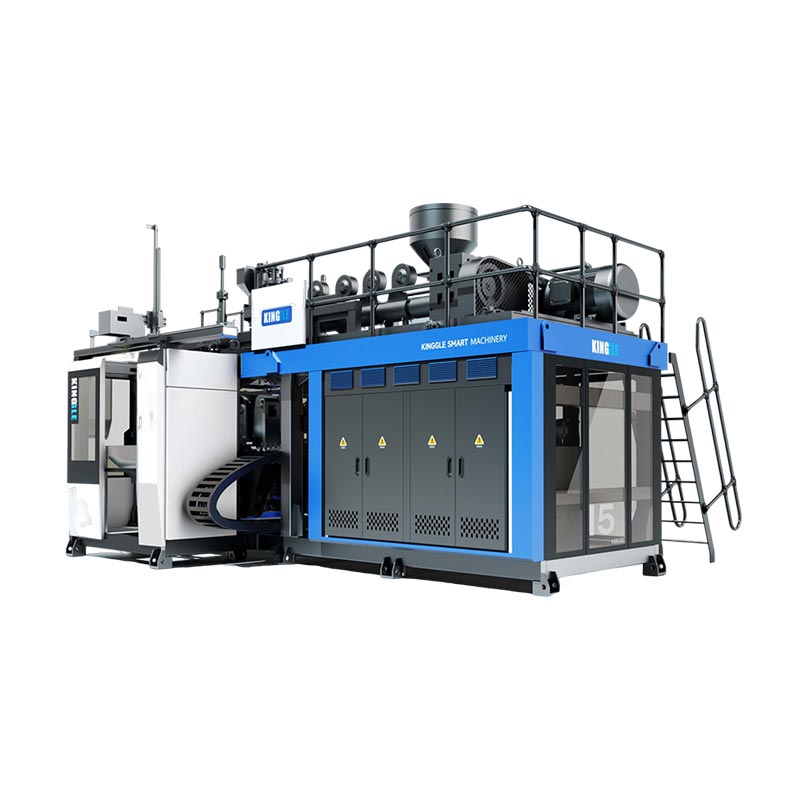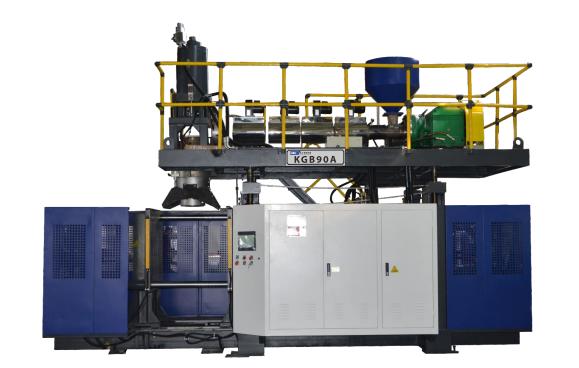
Molding jotosan otomotif bisa ngasilake bagean kothong kayata saluran udara lan reservoir cairan. Milih peralatan diwiwiti kanthi gambar bagean, resin sing ditemtokake lan syarat sing ditampa. Volume wadhah sing diiklanake mesin mung ora bisa nemtokake manawa bakal mbentuk saluran tartamtu, nampung cetakan utawa ngirim output rampung sing dibutuhake.
A review tuku migunani nderek bagean liwat proses lengkap: mbentuk, njabut, trimming, Déwan lan pengawasan. Rampungake syarat produk lan perkakas sing wajib sadurunge mbandhingake output utawa rega nominal. Yen ora, siklus cetakan cepet bisa ndhelikake sel produksi sing isih ora kejawab target pangiriman.

Blow molding bagean otomotif: aplikasi lan kesesuaian proses
Klompok bagean otomotif miturut apa sing kudu ditindakake, tinimbang kasunyatane kothong. Saluran udara kabin, komponen intake udara mesin lan reservoir cair mbutuhake review sing beda. Kondisi operasi lan antarmuka nemtokake pitakonan sing kudu dijawab proposal mesin.
| Part kulawarga | Input kanggo netepake | Pitakonan peralatan lan perkakas |
|---|---|---|
| Saluran HVAC Kab | Jalur udara, geometri sambungan, papan instalasi lan pamriksa fungsi sing ditemtokake | Apa rute sing diusulake bisa mbentuk awak lan ninggalake lokasi trimming lan inspeksi sing bisa diakses? |
| Bagian intake udara engine | Kondisi suhu, tekanan utawa vakum sing ditemtokake, cahya media lan syarat sambungan | Apa resin, mbentuk rute lan sel lengkap cocog karo kondisi tartamtu? |
| Reservoir Cairan | Cairan, kahanan layanan, port, fitur soyo tambah lan kritéria acceptance | Kepiye awak, antarmuka lan perakitan sabanjure bakal diprodhuksi lan diverifikasi? |
| bagean technical kothong liyane | Muat kasus, dimensi, fitur perakitan lan panggunaan sing dituju | Apa jotosan ngecor cocok, utawa kudu liyane mbentuk utawa gabung rute dibandhingake? |
Tansah proyek sistem bahan bakar ing jalur persetujuan sing kapisah. Contone,RISE nggambarake tes geni tangki bahan bakar plastikmiturut Regulasi PBB 34, Annex 5, klausa 5. Iki minangka ruang lingkup tes khusus, dudu dhaptar priksa persetujuan sing lengkap. Netepake pasar sing ditrapake, syarat lan tanggung jawab persetujuan kanggo proyek sistem bahan bakar sing nyata; dhaptar katalog mesin "tank mobil" ora netepake produksi tangki bahan bakar sing cocog.
Saluran HVAC sing dicithak: geometri, antarmuka lan syarat mesin
Kanggo saluran HVAC sing digawe jotosan, deleng jalur udara lan saben sambungan bebarengan. Awak sing bisa dibentuk isih butuh bukaan sing bisa dipotong, dilebokake lan dipriksa. Saluran plastik khusus kudu tekan tahap kutipan kanthi geometri cetakan lan geometri rampung sing dituju.
Pisah ventilasi kabin saka syarat asupan udara mesin
Aja nransfer materi intake udara mesin utawa kondisi tes menyang saluran kabin mung amarga loro-lorone nggawa hawa. Rekam lingkungan instalasi, materi sing disetujoni lan priksa sing dibutuhake kanggo bagean tartamtu. Yen tekanan, vakum, siklus suhu utawa cahya cairan penting, kenali kahanan sing cocog ing spesifikasi proyek.
Deleng sambungan sing wis rampung, ora mung bukaan sing dicetak
Sambungan tandha ends, soyo tambah datums, owah-owahan bagean lan lokasi trimming ngajokaken ing drawing. Banjur mriksa carane bagean bakal njagong ing Finishing utawa peralatan pengawasan. Pitakonan review sing migunani yaiku apa sistem datum sing padha bisa nemokake bagean kanthi konsisten sajrone motong, pangukuran lan perakitan.
Nemtokake aliran, passage, pas utawa sealing sing dibutuhake sadurunge nemtokake sel. Pemriksaan kasebut mbutuhake peralatan khusus utawa stasiun sing kapisah. Padha kudu supplier diutus lan cara acceptance, tinimbang kang dianggep teka karo mesin jotosan ngecor.
Pilih rute proses sadurunge milih ukuran mesin
Rembugan babagan carane parison bakal tekan rongga cetakan sadurunge milih mesin sing luwih gedhe. A parison minangka tabung kothong panas sing proses dibentuk lan inflates. Penanganan lan panggonane kudu cocog karo geometri.
Ekstrusi konvensional lawan cetakan nyedhot 3D
Panjelasan teknis Toray babagan cetakan nyedhot 3Dnjlèntrèhaké nyedhot ngenalaken parison menyang rongga jamur kanggo dawa, wangun kothong Komplek. Iki minangka susunan proses sing béda. Mesin cetak jotosan ekstrusi konvensional kanthi robot penghapus bagean ora kudu dianggep minangka bukti sing padha karo kemampuan kasebut.
Kanggo path kikuk, njaluk review mbentuk-rute nggunakake geometri nyata lan resin. Bandingake cetakan jotosan ekstrusi konvensional, penempatan khusus utawa rute nyedhot, lan gabung karo bagean cetakan sing cocog. Perbandhingan kudu ngatasi kemungkinan mbentuk, antarmuka lan karya hilir, tinimbang nganggep manawa siji rute cocog karo saben saluran otomotif.
Tansah pangiriman leleh lan konfigurasi drive kapisah
Ekstrusi terus-terusan lan operasi akumulator-sirah nggambarake pangiriman leleh. Penempatan Parison nggambarake bagean liya saka proses kasebut. Hydraulic, servo-hydraulic lan drive listrik nggambarake aktuasi. Mbandingake iki ing sumbu kapisah nggawe kutipan luwih gampang kanggo kokwaca lan ngalangi label otomatis saka ngadeg ing kanggo kemampuan mbentuk.
Pilih resin ngecor jotosan kanggo aplikasi otomotif nyata
Nemtokake kelas, ora mung kulawarga polimer. "PA" utawa "PP" mbukak pitakonan babagan penguatan, modifikasi, prilaku pangolahan lan kesesuaian kanggo bagean sing dimaksud. Envalior kangDurethan PA6 portofolio, contone, mbedakake gelar ngecor jotosan lan gelar dikiataken kanggo tabung lan saluran udara. Jeneng kulawarga ora ngenali resep sing bisa diganti.
Cocokake preparation materi lan plasticizing kanggo bahan
Entuk instruksi pangolahan khusus kelas saiki. Priksa pangaturan pangatusan lan pakan sing diusulake, pangukuran kelembapan yen dibutuhake, kesesuaian sekrup lan sirah, kontrol suhu lan spesifikasi tahan nyandhang sing dibutuhake kanggo senyawa kasebut. Iki item kanggo konfirmasi technical, ora alesan kanggo nerbitaké siji suhu pangatusan kanggo kabeh plastik engineering.
Toray ngenali viskositas leleh lan stabilitas wangun-penylametan cocog kanggo jotosan ngecor resin cocok. Rekam kahanan materi lan setelan proses sajrone uji coba supaya masalah sing bisa diselidiki marang resep sing wis dingerteni. Aja nampa tingkat ekstrusi HDPE sing diterbitake mesin minangka bukti tingkat pangiriman kanthi resin sing beda.
Tansah rerind ing resep sing disetujoni
Rekam sumber, riwayat pangolahan lan proporsi regrind sing diusulake, bebarengan karo ijin pelanggan lan pamriksa sing dibutuhake kanggo nduweni resep. Tes campuran produksi sing dimaksud. A nyoba mung nggunakake resin prawan ora netepake kinerja karo tambahan regrind mengko.
Terjemahake gambar bagean menyang syarat peralatan ngecor jotosan
Gunakake tabel syarat-kanggo-bukti kanggo mriksa peralatan ngecor jotosan. Saben syarat wajib mbutuhake spesifikasi, gambar utawa rekaman uji coba sing cocog. Item sing durung rampung kudu tetep katon nganti pihak sing tanggung jawab nutup.
| Syarat | Priksa ing proposal | Bukti lan penutupan |
|---|---|---|
| Material lan reged dijupuk dikarepake | Plasticizing khusus kelas, dijupuk lan pangiriman sing bisa digunakake; kalebu kethokan proses tinimbang bobot rampung piyambak | Rekaman materi lan uji coba perwakilan |
| Instalasi cetakan | Envelope, soyo tambah, kekandelan jamur lan massa, keperluan lan akses layanan | Gambar antarmuka cetakan-mesin |
| Mbukak lan mbusak | Ruang mbukak, gerakan jamur sing dibutuhake, dalan gripper lan reresik kanggo bagean panas | Tinjauan gerakan lan nyekseni urutan penghapusan |
| Wilayah tembok kritis | Alat kepala, kontrol parison lan lokasi inspeksi sing diusulake | Pangukuran dipetakan nglawan watesan gambar |
| Rampung antarmuka | Trimming, gabung, perakitan lan peralatan posisi | Pemeriksa dimensi lan fungsional rampung |
| Ditampa output | Sel lengkap, titik pancacahan, aturan interupsi lan nolak penanganan | Uji coba wektu kanthi jumlah sing ditampa lan rekaman mandheg |
Carane aku bakal maneh proyek ngecor jotosan otomotif
Kanggo proyek ngecor jotosan otomotif, aku bakal mriksa gambar bagean sadurunge ngrembug kapasitas mesin. Pitakonanku diwiwiti babagan bahan materi, lingkungan operasi, titik sambungan lan syarat sing ditampa. Volume wadhah nominal mesin bakal tetep dadi referensi screening, dudu basis kanggo nyetujoni saluran utawa reservoir sing ora teratur.
Yen bagean nyoba ketemu target bobot nanging gagal mriksa ketebalan tembok lokal, aku bakal neliti distribusi materi sadurunge nambah bobot bagean sakabèhé. Aku bakal mbandhingake lokasi inspeksi sing ditemtokake karo profil parison, persiapan materi, alat lan setelan proses sing direkam. Nambahake materi ing endi wae bakal tetep dadi owah-owahan sing diusulake nganti mriksa bagean sing cocog nuduhake manawa bisa ngrampungake masalah kasebut.
Tinjauan perkakas bakal nutupi luwih saka apa cetakan mathuk antarane platens. Aku bakal mriksa soyo tambah, kekandelan jamur, papan mbukak, obahe dibutuhake lan path part-mbusak lengkap. Port lan fitur sing dipasang uga mbutuhake rencana sing jelas kanggo motong, posisi lan inspeksi sawise ngecor.
Kanggo bahan rekayasa-plastik sing ditemtokake, aku njaluk tuntunan pangolahan lan verifikasi pangatusan, pakan, sekrup lan sirah sing diusulake. Aku ora bakal nggunakake tokoh throughput HDPE minangka bukti kinerja karo resin liyane. Sembarang resep regrind sing diusulake bakal tetep tundhuk karo materi sing ditrapake lan syarat pelanggan.
Sadurunge nyetujoni sel produksi, aku bakal kalebu karya hilir ing rencana uji coba. Saluran sing dicetak isih kudu ngliwati tahap trimming, perakitan lan inspeksi sing disepakati. Aku bakal ngrekam output ditampa, interupsi lan pangaturan manual, banjur misahake syarat liwati saka item perlu koreksi utawa bukti luwih.
Rekomendasiku bakal gumantung marang temuan kasebut. Mesin sing luwih gedhe ora bakal dadi respon otomatis kanggo kekurangan produksi; Aku bakal nemtokake manawa watesan kasebut saka ngecor, nangani, ngrampungake utawa mriksa.
Desain cetakan pukulan, distribusi tembok lan antarmuka kritis
Bobot bagean sing wis rampung minangka ukuran kabeh obyek. Ora bisa ngenali kekandelan ing bend, sambungan utawa jiwit-mati. Nggawe lokasi inspeksi saka gambar lan fungsi, banjur mbandhingake pangukuran sing digawe ing kondisi bagean sing ditemtokake.
Kontrol longitudinal lan circumferential kapisah
Deleng pemrograman parison longitudinal kanthi kapisah saka distribusi tembok ing keliling bagean. Toray nggambarake kontrol ketebalan tembok radius ing diskusi proses nyedhot 3D. Konfirmasi fungsi kontrol nyata sistem sing diusulake; count program-titik gedhe piyambak ora nduduhake sing saben lokasi kritis bakal ketemu watesan sawijining.
Kanggo kegagalan lokal, peta pangukuran menyang posisi ing bagean kasebut lan selidiki proses lan variabel perkakas sing relevan. Tansah owah-owahan bisa dilacak supaya efeke bisa dicenthang. Sing anapanduan pemrograman parisonnerangake topik kontrol kanthi luwih rinci.
Nindakake datums liwat finishing lan perakitan
Nemtokake carane port, pinggiran sing dipotong lan fitur sing dipasang bakal diukur relatif marang datum sing ditemtokake. Setuju babagan dhukungan lan kahanan pangukuran bagean kasebut. Deleng antarmuka iki karo jamur lan supplier peralatan nggunakakedesain cetakan lan mesin-interface mriksa, tinimbang nganggep pagawean minangka masalah sing kapisah sawise disetujoni jamur.
Netepake sel ngecor jotosan otomotif lengkap
Tarik rute saka preparation resin menyang titik pancacahan sing ditampa. Kalebu mbusak, trimming, mbukak, gabung, perakitan lan pengawasan mung ing ngendi bagean kasebut mbutuhake. Kanggo saben operasi, jeneng supplier, bukti acceptance lan tanggung jawab kanggo integrasi.
Priksa antarmuka stasiun: carane bagean transfer, carane iku dumunung, apa mengkono nalika stasiun hilir mandheg lan carane ditolak bagean sing dipisahake. Kutipan kudu mbedakake peralatan sing diwenehake dening tukang mesin saka peralatan sing diwenehake dening wong liya. Ingguide konfigurasi baris otomatisnutupi wates pasokan iki.
Pilih inspeksi saka fungsi lan spesifikasi bagean kasebut. Tes bocor, yen dibutuhake, ora ngganti bukti dimensi, passage, perakitan utawa daya tahan. Ngindhari dhaptar tes umum kanggo saben aplikasi otomotif.
Buktiake bagean lan proses produksi kanthi kapisah
Rencanana uji coba perwakilan babagan revisi gambar, materi sing disetujoni lan resep sing dituju. Rekam cetakan, persiyapan, lot material lan rencana pangukuran. Tansah jumlah sing ditampa, nolak alasan, stoppages lan intervensi manual bebarengan karo rekaman siklus.
Tes mesin pemasok lan persetujuan bagean produksi pelanggan duwe macem-macem tujuan.Ringkesan umum PPAP AIAGnyambungake persetujuan bagean produksi kanthi konsisten ngrampungake cathetan desain lan spesifikasi sajrone produksi nyata kanthi tarif produksi. Ruang lingkup kasebut luwih jembar tinimbang nuduhake gerakan mesin utawa ngasilake sampel sing bisa ditampa.
| Kegiatan | Pitakonan iku alamat | Bukti kanggo nemtokake | Ora nggawe dhewe |
|---|---|---|---|
| Mesin utawa sel FAT | Apa peralatan sing diwenehake bisa nyukupi ruang lingkup sing disepakati? | Pemeriksaa kontrak, konfigurasi, kahanan nyoba lan cathetan item mbukak | Kabeh fungsi bagean rampung utawa persetujuan produksi pelanggan |
| Validasi fungsi bagean | Apa bagean rampung nyukupi syarat panggunaan sing ditemtokake? | Cathetan dimensi, perakitan, fungsional lan daya tahan sing ditrapake | Kinerja produksi sing tetep ing njaba kahanan sing dievaluasi |
| Persetujuan bagean produksi pelanggan | Apa proses produksi sing dituju memenuhi syarat persetujuan pelanggan sing ditrapake? | Kiriman lan bukti produksi sing ditemtokake pelanggan, kalebu PPAP yen dibutuhake | Persetujuan kanggo materi sing diganti, gambar utawa proses tanpa review sing dibutuhake |
Setel jumlah sampel, durasi nyoba, cara pangukuran lan kritéria statistik ing rencana panampa proyek. Aja nyilih target Cpk universal utawa durasi mbukak saka artikel mesin umum. Kanggo bagean peralatan, gunakakePedoman perencanaan FATkanggo netepake mriksa sarujuk.
Nutup saben syarat sing wis lulus, mbutuhake karya koreksi lan tes maneh, utawa durung diverifikasi. Nemtokake pemilik lan bukti penutupan kanggo rong kategori pungkasan. Tetep status kasebut kapisah nyegah uji coba sing ora lengkap dadi rilis produksi sing katon.
Bandhingake output lan biaya ing wates sing ditampa
Count bagean otomotif rampung sing lulus mriksa sarujuk. Nyatakake apa target kalebu owah-owahan, interupsi lan operasi hilir, lan gunakake basis wektu sing padha kanggo saben stasiun. Wacapanduan penghitungan tingkat produksikanggo mbedakake antarane siklus nominal lan output sing ditampa.
Evaluasi sel saluran HVAC ngluwihi siklus cetakan
Kanggo proyek saluran HVAC otomotif hipotetis, aku bakal miwiti kanthi syarat 95 bagean sing ditampa saben jam sing dijadwalake. Nganggep jamur rongga siji, siklus ngecor 32 detik, kasedhiyan roto 90% ngecor-tataran lan asil ditampa final saka 96% ing proses lengkap.
Tingkat cetakan nominal yaiku 3,600 ÷ 32, utawa 112,5 bagean saben jam. Nglamar kasedhiyan roto dianggep bakal ninggalake kapasitas ngecor-tataran 101,25 bagean saben jam dijadwal.
Angka kasebut ora bakal nggawe output sing wis rampung. Aku uga bakal mbandhingake kapasitas trimming, nangani lan pengawasan. Tabel ing ngisor iki nuduhake loro skenario planning, assuming ora mundhut transfer tambahan utawa interaksi antarane stoppages stasiun. Loro-lorone tokoh kapasitas hilir nggunakake jam dijadwal lan wis ngidini kanggo interruptions stasiun dianggep; ngasilaken 96% ditrapake sapisan ing pungkasan.
| Ukuran planning | Skenario hilir wiwitan | Skenario hilir sing diowahi |
|---|---|---|
| Kapasitas tataran molding | 101,25 bagean / jam | 101,25 bagean / jam |
| Kapasitas pangolahan hilir | 90 bagean / jam | 105 bagean / jam |
| Dianggep asil ditampa pungkasan | 96% | 96% |
| Diproyeksikan output ditampa | 86,4 bagean / jam | 97,2 bagean / jam |
| Ditampa output dibutuhake | 95 bagean / jam | 95 bagean / jam |
Ing skenario wiwitan, kapasitas hilir bakal mbatesi sel nganti 90 bagean saben jam sadurunge tunjangan asil pungkasan. Diproyeksikan output ditampa mulane bakal dadi 90 × 0,96 = 86,4 bagean saben jam, ngisor requirement.
Sabanjure aku bakal ngevaluasi susunan hilir sing bisa ngolah 105 bagean saben jam. Kanthi tataran ngecor banjur mbatesi pasokan, output sing ditampa bakal dadi 101.25 × 0.96 = 97.2 bagean saben jam.
Pitungan sing direvisi bakal ngluwihi target mung 2,2 bagean saben jam. Aku bakal dianggep minangka headroom planning winates, ora bukti tingkat produksi disetujoni. Uji coba sel perwakilan isih kudu netepake siklus nyata, interupsi, kinerja hilir lan asil sing ditampa.
Perbandhingan iki bakal ngarahake tinjauan teknik menyang susunan finishing lan inspeksi sadurunge njaluk mesin cetakan jotosan sing luwih gedhe.
Bandingake orane katrangan produksi padha
Pisahake mesin, cetakan, persiapan materi, peralatan finishing, inspeksi, integrasi lan biaya uji coba ing saben proposal. Rega mung mesin ora bisa dibandhingake langsung karo rega sel lengkap. Evaluasi kapasitas tambahan marang output sing ditampa lan dikarepake proyek; ora nganggep yen mesin sing luwih gedhe bakal mbusak bottleneck hilir.
Siapke RFQ bagean otomotif kanggo Kinggle
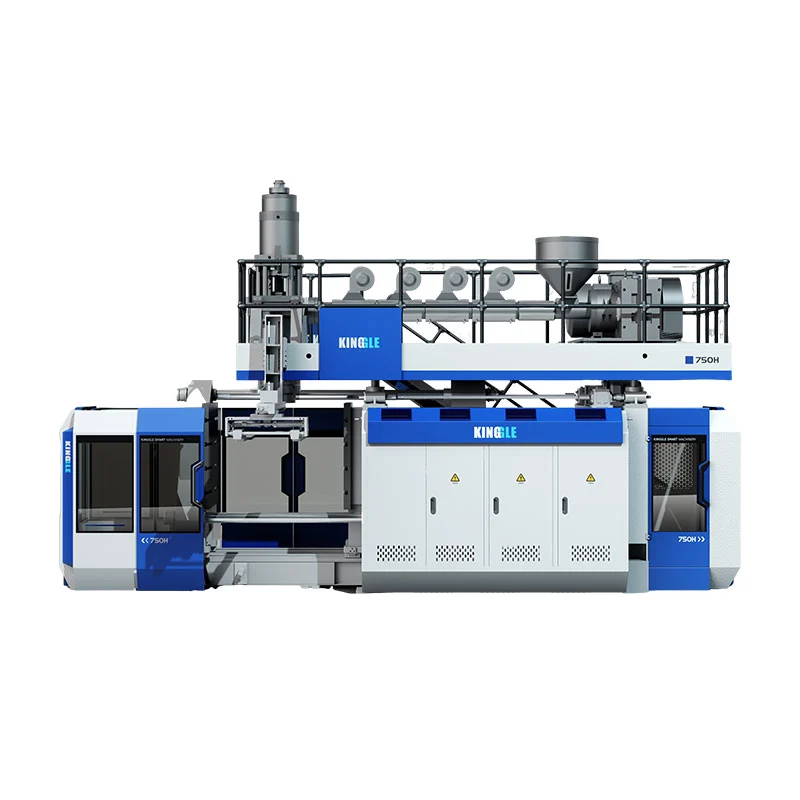
Platform akumulator sing diterbitake Kinggle nyedhiyakake referensi spesifikasi kanggo diskusi awal. Dheweke ora pilihan otomatis kanggo conto saluran hipotetis utawa kanggo saben bagean otomotif. Materi sing diusulake, cetakan lan ruang lingkup produksi lengkap isih butuh tinjauan teknis.
| Bidang referensi | KGB80A | KGB100B |
|---|---|---|
| Kapasitas wadhah maksimal sing diiklanake | 30 L | 120 L |
| Gaya clamping | 215 kN | 440 kN |
| Ukuran piring cetakan, W × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Ukuran cetakan maksimal, W × H | 520 × 860 mm | 920 × 1.200 mm |
| Ketebalan cetakan | 360 kanggo 420 mm | 510 kanggo 600 mm |
| Sambungan aplikasi sing kadhaptar | Pipa bagean mobil | Parts mobil lan tank mobil |
Tabel ngasilake lapangan sing dipilih saka kaca produk Kinggle sing disambung. Ukuran platen lan ukuran cetakan maksimal yaiku lapangan sing beda. Ora ana sing konfirmasi amplop gerakan lengkap, output khusus kelas, proses nyedhot khusus utawa persetujuan sistem bahan bakar. Nyuwun drawing antarmuka lan konfigurasi kanggo mbangun ngajokaken.

Kirimi paket review, ora mung volume mesin sing dijaluk
- Gambar bagean 3D lan 2D kanthi revisi, geometri rampung, datum lan tembok kritis utawa syarat antarmuka.
- Bahan resin sing ditemtokake, resep produksi sing disetujoni lan instruksi pangolahan sing cocog.
- Bobot bagean, susunan cetakan sing direncanakake, informasi perkakas sing ana lan urutan finishing sing diusulake.
- Dibutuhake output sing ditampa kanthi basis wektu, panjaluk taunan, campuran produk lan syarat inspeksi.
- Kondisi situs lan dhaptar sing jelas sing nyedhiyakake cetakan, bantu, finishing, inspeksi lan integrasi.
Input kasebut ngidini alamat review teknis pas, syarat sing durung rampung lan kahanan uji coba sadurunge konfigurasi mesin rampung.
Pitakonan sing kerep ditakoni
Apa saben saluran udara otomotif bisa digawe ing mesin ngecor jotosan konvensional?
Ora Deleng geometri, resin sing ditemtokake, antarmuka lan akses alat. Sawetara wangun njamin evaluasi panggonan parison khusus, nyedhot jotosan ngecor utawa gabung bagean. Mesin konvensional kanthi robot njupuk-metu ora kanthi dhewe nggawe kemampuan kasebut.
Apa volume accumulator cukup kanggo milih mesin kanggo bagean otomotif?
Ora. Panjaluk sing bisa digunakake, pangiriman khusus materi, instalasi cetakan, papan mbukak, gerakan sing dibutuhake, mbusak bagean lan karya hilir uga kudu ditinjau. Volume wadhah sing diiklanake minangka referensi screening, dudu cara pilihan lengkap kanggo bagean teknis sing ora teratur.
Apa mesin HDPE bisa ngolah bahan plastik-rekayasa sing ditemtokake?
Sing mbutuhake review kelas-tartamtu saka preparation materi, plasticizing, tooling sirah, kontrol lan proses ngajokaken. Tingkat ekstrusi HDPE sing diterbitake ora mbuktekake output karo resin liyane. Konfirmasi konfigurasi lan jalanake uji coba perwakilan kanthi materi sing dituju.
Napa bagean bisa nggayuh target bobote nanging gagal mriksa ketebalan tembok?
Bobot nggambarake kabeh bagean, nalika mriksa ketebalan ngukur lokasi. Materi bisa disebar kanthi beda ing antarane wilayah tanpa owah-owahan bobot total. Peta lokasi sing gagal lan neliti materi, piranti lan kondisi proses sing cocog sadurunge mutusake carane mbenerake.
Apa ngliwati FAT mesin ngrampungake persetujuan bagean produksi pelanggan?
Ora FAT nyakup ruang lingkup panriman peralatan sing disepakati. Validasi bagean rampung lan persetujuan produksi pelanggan mbutuhake bukti sing ditrapake dhewe. Yen PPAP dibutuhake, konfirmasi pengajuan pelanggan lan syarat produksi tinimbang nganggep pangiriman peralatan minangka persetujuan.
Apa tuku mesin ngecor jotosan otomotif padha karo sumber bagean cetakan sing digawe khusus?
No. Pengadaan peralatan kalebu mesin, antarmuka perkakas, integrasi lan ruang lingkup kanggo proses produksi. Sumber bagean rampung ana tanggung jawab pabrikan kanggo ngasilake lan nyedhiyakake bagean kasebut. Njlentrehake ruang lingkup sing dijaluk sadurunge mbandhingake supplier.
Kanggo review peralatan automotive-part, ngirim drawing lan syarat materi liwatkaca kontak Kinggleutawa emailsales@kinggle.com. Telpon:+86-574-87103665. Informasi perusahaan kasedhiya ingKinggle Babagan kaca.
Nyetujoni rute produksi sadurunge nindakake menyang mesin
Miwiti karo bagean lan materi, ngrampungake rute pambentukan, lan ngowahi gambar dadi peralatan lan syarat validasi sing jelas. Banjur mbandhingake proposal lengkap ing wates sing ditampa. Masalah pas wajib mbutuhake solusi; siklus luwih cepet utawa rega tuku murah ora bisa nutup.