Pilih Kinggle KGB90A nalika produk disetujoni bisa nggunakake tata letak siji-extruder diterbitake lan ora mbutuhake KGB90AP kang loro leleh lepen, sawise materi, output lan tes produk ditetepake.Pilih KGB90AP nalika specification produk genuinely nelpon pindho lapisan utawa pindho werna extrusion, amarga kaca produk saiki dhaptar loro 70 ngawut-awut mm lan loro aliran materi kudu dititi priksa kanthi kapisah. Sadurunge salah siji pilihan, konfirmasi amplop jamur, massa parison reged, resin, struktur tembok, output ditampa lan keperluan pabrik marang bagean rampung tinimbang gumantung ing label kapasitas 60L piyambak.

Lima keputusan sing kudu ditindakake sadurunge njaluk kutipan
- Siji utawa loro aliran leleh
- Massa parison reged maksimal
- Rampung ukuran cetakan lan antarmuka
- Ditampa output karo produk nyata
- Mesin lan ruang lingkup sarana lengkap
KGB90A
Diterbitake karo siji 90 mm meneng lan 45 kW extruder motor. Mulai kene kanggo konsep produk siji-stream, tundhuk konfirmasi project.
KGB90AP
Diterbitake karo loro ngawut-awut 70 mm lan loro motor extruder 22 kW. Tujuan kasebut yaiku produksi lapisan kaping pindho utawa warna kaping pindho.
| Item sing diterbitake | KGB90A | KGB90AP | Arti pilihan |
|---|---|---|---|
| Kapasitas wadhah maksimal | 60 L | 60 L | Kapasitas nominal ora mbuktekake bagean tartamtu pas. |
| Susunan extruder | Siji sekrup 90 mm | Loro sekrup 70 mm | Iki minangka prabédan model utama kanggo tembok lan struktur warna. |
| Daya motor extruder | 45 kW | 2 x 22 kW | Rating motor sing diinstal dudu asil energi produk. |
| Kapasitas lebur HDPE sing diterbitake | 130 kanggo 160 kg / h | 130 kanggo 160 kg / h | Konfirmasi kapasitas karo resin nyata lan dikarepake parison reged. |
| Kapasitas akumulator | 6,6 L | 6,6 L | Priksa volume dijupuk lan massa marang parison lengkap. |
| Diterbitake bobot akumulator PE | 4,95 kg | 4,95 kg | Bobot bagean mung ora kalebu lampu kilat, buntut lan tunjangan proses. |
| Gaya clamping | 280 kN | 280 kN | Wilayah sing diproyeksikan lan panjaluk proses isih mbutuhake review. |
| Ukuran cetakan maksimal, W x H | 700 x 980 mm | 700 x 980 mm | Déwan cetakan rampung kudu pas karo dimensi loro. |
| Kisaran ketebalan cetakan | 460 kanggo 550 mm | 460 kanggo 550 mm | Kalebu sisipan, piring mburi lan rincian pemasangan. |
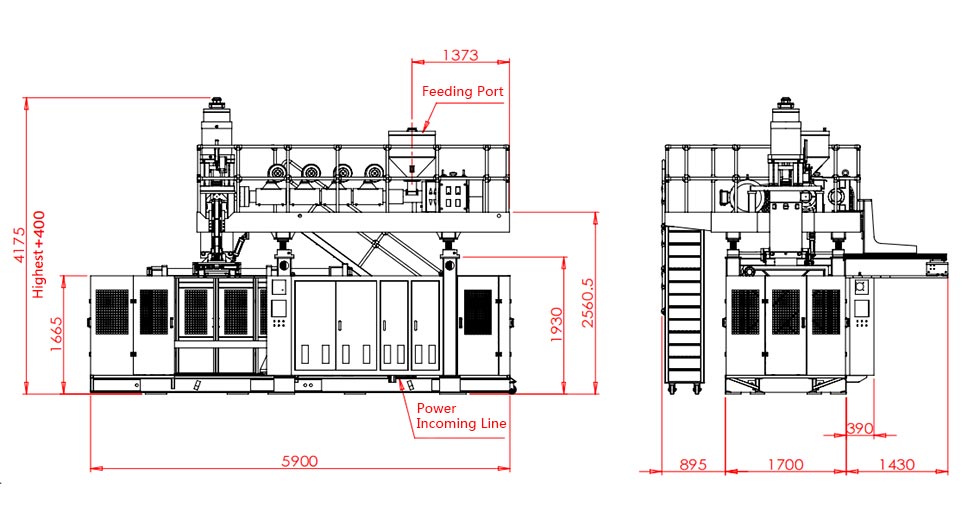
| Ukuran mesin, L x W x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Iki amplop mesin, dudu sel produksi lengkap. |
| Bobot mesin | 14 t | 15 t | Gunakake susunan umum pungkasan kanggo pondasi lan penanganan. |
Sumber: Kinggle saikiHalaman produk KGB90AlanKaca produk KGB90AP, dicenthang 9. September 2026. Tokoh sing diterbitake referensi, ora njamin kanggo saben konfigurasi.
Kaputusan pisanan yaiku struktur tembok, dudu label 60L
Kaloro model kasebut duwe kapasitas 60L nominal sing padha. Label sing dienggo bareng kasebut ora bisa diijolake. Tabel produk KGB90A dhaptar siji 90 mm meneng. Tabel KGB90AP nampilake rong sekrup 70 mm. Kinggle nyatakake yen sistem ekstrusi ganda ditujokake kanggo produksi lapisan kaping pindho utawa warna kaping pindho.
Mulai karo gambar produk. Tandhani saben lapisan tembok sing dibutuhake, wilayah warna lan aliran materi. Nyatakake sebabe saben wong ana. A extruder kapindho sabdho dening requirement produk. Sampeyan ora kudu ditambahake mung amarga mesin sing luwih rumit muni luwih bisa.
Kanggo produk siji-stream, KGB90A minangka arsitektur sing luwih gampang diterbitake. Proposal pungkasan isih mbutuhake review materi lan piranti. Kaca kasebut nampilake PE, PP lan ABS minangka kulawarga materi, nanging dhaptar kasebut ora mbuktekake saben kelas bakal diproses kanthi output sing padha. Prilaku leleh, geometri produk lan tes acceptance tetep dadi input proyek.
Kanggo produk lapisan kaping pindho utawa warna kaping pindho, KGB90AP nyedhiyakake loro aliran ekstrusi sing diterbitake. Kutipan kasebut kudu luwih maju. Sampeyan kudu ngenali kang resin utawa werna feed saben stream. Sampeyan uga kudu nyatakake hubungan lapisan target, cara wiwitan lan rencana inspeksi. Two extruders nggawe kemampuan. Dheweke ora nemtokake spesifikasi tembok sing wis rampung dhewe.
Supaya lapisan bingung karo stopkontak mati utawa rongga jamur. Lapisan lumaku liwat tembok produk. A stopkontak mati mbentuk siji parison. Rongga mbentuk siji bagéan. Kinggle'ssirah, growong lan guide lapisanmisahake cacah kasebut. Sijine saben count ing baris RFQ dhewe.
Apa sing dikandhakake loro tabel sing diterbitake babagan platform sing dienggo bareng
Tabel model saiki nuduhake amplop sing umum. Loro-lorone dhaftar 280 kN pasukan clamping lan 960 x 980 mm platen jamur. Loro-lorone nuduhake ukuran cetakan maksimal 700 x 980 mm. Kisaran kekandelan cetakan sing diterbitake yaiku 460 nganti 550 mm. Kapasitas akumulator sing kadhaptar yaiku 6,6 L, kanthi bobot akumulator PE 4,95 kg.
Persamaan kasebut nggawe susunan extruder luwih katon. KGB90A nggunakake siji 90 mm meneng karo 45 kW extruder motor kadhaptar. KGB90AP nggunakake rong sekrup 70 mm kanthi rong motor 22 kW. Loro-lorone kaca nerbitake kisaran kapasitas lebur HDPE 130 nganti 160 kg/jam.
Aja nambah loro tokoh kapasitas KGB90AP kajaba tabel tegas presents output kapisah. Iku ora. Range sing diterbitake wis nggambarake model kasebut. A tata letak pindho extruder bisa dibagi nyawiji reged antarane lepen, nanging rasio lapisan disetujoni nemtokaken saben stream dikarepake nyata. Pabrik mbutuhake rasio kasebut sadurunge ngatur ukuran resin lan nglakokake uji coba.
Dimensi mesin uga diterbitake minangka padha karo 5,45 x 3,5 x 4,2 m. Bobot kadhaptar owah-owahan saka 14 t kanggo KGB90A kanggo 15 t kanggo KGB90AP. Bentenane siji ton kasebut migunani kanggo perencanaan awal. Iku ora cukup kanggo dhasar final, ngangkat utawa rencana kapal.
Loro tabel kasebut uga duwe label siklus garing sing padha. Nambani minangka referensi gerakan mesin mung. Ora ngenali wadhah test, resin, bobot part, wektu cooling utawa aturan nolak. Artikel produk kudu nggawe watesan kasebut kanthi jelas tinimbang ngowahi baris katalog dadi janji produksi.
Ing ngendi KGB90A minangka titik wiwitan sing luwih langsung
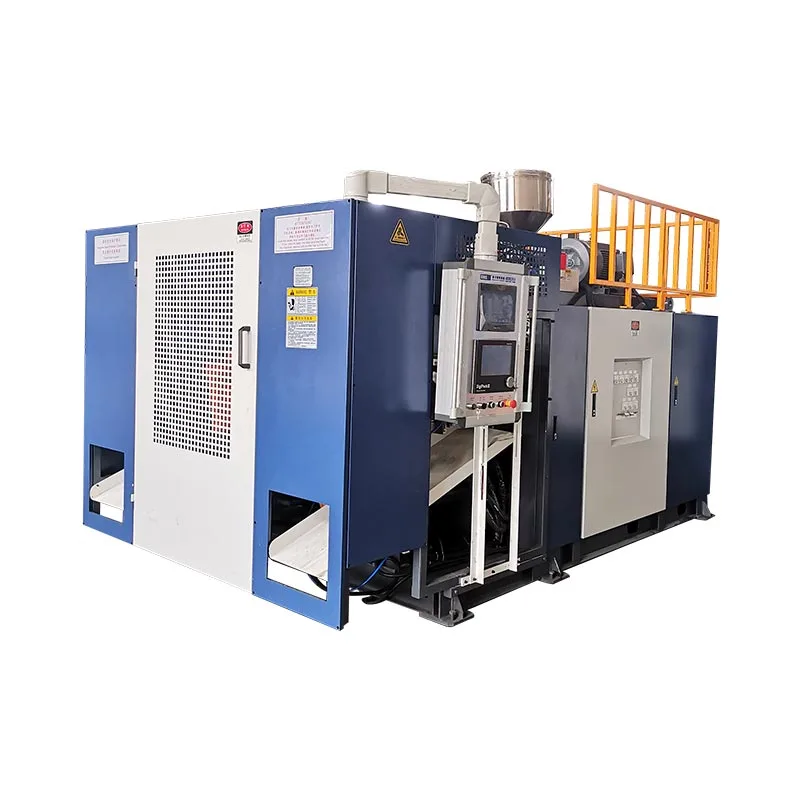
KGB90A minangka model extruder tunggal ing perbandingan iki. Kaca sing diterbitake nyathet siji sekrup 90 mm, rasio 24 L / D lan motor extruder 45 kW. Kinggle uga dhaptar MOOG 100 kekandelan controller, lengen robot lan sistem ngisor-ndamu minangka bagéan saka gambaran model standar.
Tata letak iki minangka titik wiwitan sing praktis nalika produk sing disetujoni nggunakake siji aliran cair. Aplikasi sing bisa didhaptar dening Kinggle kalebu tong sampah kimia, ember tumpukan, tangki banyu ruangan, tangki mobil, dolanan, bagean mobil, kothak piranti lan alangan lalu lintas. Dhaptar nuduhake jembar produk. Iku ora nandhakake yen saben item ing kelompok kasebut cocog karo siji cetakan utawa siji resep.
Kirimi bagean nyata sadurunge nganggep pas. Tangki sempit 60L lan kothak piranti sing ambane 60L bisa duwe area proyeksi sing beda banget. Cetakan kasebut uga bisa beda-beda ing jembar, dhuwur lan kekandelan. Ngalahake, ndudohke jero, sisipan lan garis parting mengaruhi parison dibutuhake lan mbukak clamp. Volume produk maksimal mung siji nilai screening.
Susunan single-extruder uga nggawe path materi luwih gampang kanggo nemtokake. Ana siji aliran resin utama kanggo garing, feed, werna lan purge. Sing ora mbusak karya proses. Owah-owahan resin, owah-owahan werna lan aturan regrind isih mengaruhi wiwitan lan owah-owahan. IngPandhuan HDPE lan PPnerangake apa jeneng materi piyambak ora nyetel resep.
Pilih KGB90A mung sawise syarat produk ndhukung. Yen panuku mengko nambah lapisan liya utawa stream werna katon kapisah, owah-owahan sing bisa mengaruhi extrusion lengkap lan paket die-head. Luwih murah kanggo ngrampungake struktur tembok sadurunge desain mesin beku.
Apa KGB90AP nambah, lan apa isih perlu saka panuku
Kinggle njlèntrèhaké KGB90AP minangka model extrusion pindho kanggo lapisan pindho utawa karya werna pindho. Tabel saiki nampilake rong sekrup 70 mm lan rong motor extruder 22 kW. Kapasitas wadhah maksimum sing diterbitake, data clamping, amplop cetakan lan tokoh akumulator cocog karo tabel KGB90A.
Aliran ekstrusi ekstra minangka prabédan sing jelas. Ngidini proyek kasebut menehi rong aliran cair sing ditemtokake menyang sistem die-head. Aliran kasebut bisa makili rong warna utawa struktur lapisan sing dirancang. Sing tuku kudu nyedhiyakake pasangan materi lan hubungan sing dibutuhake ing antarane. Kompatibilitas ngirim ora dianggep saka tembung "lapisan pindho."
Kontrol lapisan uga mbutuhake cara inspeksi. Temtokake manawa pabrik bakal mriksa kekandelan tembok total, distribusi lapisan individu, wates warna, tampilan utawa tes kinerja khusus produk. Nyatakake ing endi bagean kasebut bakal dipotong utawa diukur. A asil pass perlu drawing utawa rencana kontrol, ora mratelakake panemume visual ing mesin.
Kaca KGB90AP sing diterbitake uga menehi jeneng kothak piranti, kemasan kimia lan dolanan minangka aplikasi. Saben bisa nggawe panjaluk beda ing wangun tembok lan panggonan werna. Kothak piranti bisa uga nduweni fitur jero lan area proyeksi sing amba. Kemasan kimia mbutuhake bahan lan spesifikasi kinerja sing ditemtokake. Bagean dolanan bisa nggawa tampilan lan syarat wates warna. Proposal mesin kudu ngetutake bagean nyata.
Kinggle-hostedMOOG DigiPack III manualnerangake yen profil tembok accumulator-mesin ana hubungane karo posisi accumulator nalika push-metu. Sing ndhukung panggonan profil bebarengan parison. Ora kanthi otomatis ngontrol rasio lapisan panuku. Desain ekstrusi lan die-head kudu ngrampungake syarat kasebut.
Produk 60L isih kudu pas karo cetakan lan akumulator
Volume nominal minangka tes pas pungkasan sing kurang apik. Loro produk kothong bisa nahan volume sing padha nalika nuntut cetakan sing beda banget. Miwiti kanthi jembar maksimal, dhuwur lan ambane bagean kasebut. Tambah baris parting, jiwit-mati, kanthong lampu kilat, gulu utawa antarmuka jotosan ngisor, sisipan, sambungan cooling lan piring soyo tambah.
Bandingake perakitan cetakan rampung karo jendhela mesin sing diterbitake. Loro-lorone kaca 60L ngemot ukuran cetakan maksimal 700 x 980 mm lan kekandelan 460 nganti 550 mm. Plate kasebut kadhaptar ing 960 x 980 mm. Angka kasebut ngidini screening awal. Gambar mesin lan cetakan sing disetujoni kudu ngonfirmasi antarmuka pungkasan.
Sabanjure mriksa parison. Massa parison kasar kalebu produk rampung, lampu kilat, buntut lan materi proses sing dijupuk nalika mbentuk. Loro kaca produk kasebut ngemot bobot akumulator PE 4,95 kg. Aja mbandhingake angka kasebut kanthi bobot bagean sing wis rampung. Gunakake dijupuk reged lengkap lan konfirmasi resin nyata.
Parison uga kudu tekan dawa lan wangun sing dibutuhake sadurunge gravitasi utawa cooling distort. Pemrograman tembok nyebarake materi ing sadawane dawa kasebut. Sudut jero, gagang lan bagean sing amba bisa nggedhekake parison kanthi beda. Kinggle'spanduan program parisonnuduhake carane profil kudu dicenthang marang lokasi tembok diukur.
Pungkasan, priksa panjaluk clamp lan bukaan cetakan. Wilayah sing digambarake, tekanan jotosan lan geometri bagean mengaruhi beban pembentuk. Sisipan lan mbusak bagean mengaruhi ruang mbukak. Ingpandhuan desain cetakan jotosan ekstrusinyedhiyakake dhaptar priksa antarmuka sing luwih lengkap.
Aja ngedol tokoh siklus garing minangka output produk rampung
Loro-lorone kaca produk saiki dhaptar "500 PC / HR" minangka output siklus garing. Label penting. Siklus garing ora mbuktekake manawa salah siji model bisa nggawe 500 produk 60L sing ditampa saben jam. Ora kalebu bagean sing diidentifikasi, bobot parison reged, materi, kekandelan tembok, syarat pendinginan utawa proses hilir.
Output nyata diwiwiti kanthi siklus produksi lengkap. Akumulasi lan parison push-out kudu cocog karo tutup cetakan. Blowing, cooling, exhaust, mbukak lan mbusak bagean kudu rampung. Trimming lan penanganan hilir uga kudu tetep. Bagian sing ditolak ora kalebu ing output sing ditampa.
Kisaran kapasitas leleh HDPE sing diterbitake minangka wates liyane. Loro-lorone kaca dhaptar 130 nganti 160 kg / jam. Bandhingake kisaran kasebut karo kabutuhan bahan kasar, ora mung bobot bagean. Panjaluk saben jam reged kalebu saben komponen parison lan tingkat acara sing direncanakake. Kondisi resin lan proses nyata bisa ngganti asil.
Gunakake Kinggle'spandhuan siklus-wektukanggo ngenali acara matesi. Banjur ngetung bagean sing ditampa liwat roto sing stabil. Rekam bobot bagean, distribusi tembok, dimensi lan tes fungsional sing dibutuhake. A gerakan mesin cepet wis sethitik Nilai nalika prodhuk perlu cooling luwih utawa baris nolak bagean.
Energi kudu nggunakake denominator output sing padha. Rong tabel umum menehi label kisaran 35 nganti 45 kW minangka konsumsi energi rata-rata. Kilowatts nggambarake daya rata-rata, dudu energi saben bagean. Ingpedoman pangukuran energinerangake carane ngukur kWh saben produk sing ditampa. Tansah asil sing disambungake menyang nyoba nyata.
Sèl produksi luwih gedhe tinimbang amplop mesin sing diterbitake
Loro kaca 60L nerbitake ukuran mesin sing padha: dawane 5,45 m, ambane 3,5 m lan dhuwure 4,2 m. Iku mriksa pisanan migunani. Ora nuduhake lorong layanan, sistem material, posisi operator, penanganan cetakan, bagean discharge utawa peralatan hilir.
Mbangun sel watara aliran produk. Tandhani endi resin mlebu lan endi bagean sing wis rampung. Ngidini ruang kanggo robot, trimming, inspeksi lan materi sing ditolak. Tampilake rute owah-owahan jamur. Tansah akses menyang pemanas, hidrolik, kepala mati lan kabinet kontrol. Pengaturan umum pungkasan kudu ngenali antarmuka kasebut.

Utilitas uga kalebu konfigurasi sing dipilih. Nyuwun beban sing disambungake pungkasan, voltase pasokan, syarat udara mlebu mesin lan kabutuhan banyu pendinginan. Kalebu saben tambahan lokal. Aja ngrancang tanduran saka tabel model sing padha. Pilihan lan desain listrik lokal bisa ngganti paket final.
Kinggle'spedoman syarat saranamisahake beban disambungake saka dikarepake operasi. Uga nyakup aliran udara sing dikompres, pendinginan lan tata letak. Gunakake karo sheet sarana project lan gambar mesin final. Rencana situs kudu disetujoni sadurunge kapal mesin.
Priksa rute vertikal kanthi teliti kaya lantai. Dhuwur sing diterbitake ora kalebu saben tumindak ngangkat utawa alangan situs. Priksa lawang, struktur gendheng, akses crane lan dalan sing digunakake kanggo nangani jamur. Tampilake platform pangopènan lan mbukak pengawal ing tata letak. A mesin bisa pas nang bangunan lan isih angel kanggo nginstal utawa layanan.
Rampungake review kanthi baris hilir. Sebagean gedhe butuh ruang kanggo stabil, motong lan mindhah tanpa karusakan. Konfirmasi titik gulung robot, jembar conveyor lan posisi inspeksi. Yen proses ngasilake lampu kilat menyang gilingan, tandhani rute kasebut uga. Rincian kasebut asring mutusake ing ngendi mesin bisa njagong.
Mbangun RFQ watara wolung bêsik bukti produk
Panjaluk model tanpa paket bagean nggawe keputusan paling gedhe mbukak. Kinggle'sproses salesnyuwun foto produk utawa gambar, bobot, ukuran, materi, kekandelan, output lan kabutuhan kimia-resistance. Kanggo kaputusan KGB90A lan KGB90AP, atur informasi kasebut ing urutan iki.
- Kirim gambar bagean sing dikontrol.Kalebu dimensi sakabèhé, gulu utawa rincian antarmuka, wates parting-line lan revisi paling anyar.
- Nyatakake massa reged lan rampung.Pisah bobot produk rampung saka lampu kilat, buntut lan bahan proses liyane.
- Netepake saben aliran materi.Menehi bahan resin, supplier, werna, aturan regrind lan hubungan sing dibutuhake antarane lepen.
- Nerangake struktur tembok.Tandhani siji stream, lapisan pindho utawa werna pindho. Tambah cara inspeksi lan watesan ditampa.
- Nyedhiyani paket cetakan.Kirim jembaré pungkasan, dhuwur, kekandelan, bobot, tata letak cooling, titik soyo tambah, sisipan lan antarmuka ndamu.
- Setel output sing ditampa.Nemtokake bagean sing bisa didol saben jam, owah-owahan sing direncanakake, nolak perawatan lan proses hilir sing kudu ditindakake.
- Dhaptar kahanan pabrik.Kalebu voltase, frekuensi, udara tekan, banyu sing adhem, dhuwur langit-langit, akses angkat lan area lantai sing kasedhiya.
- Setuju ing sidhang.Jeneng resin, cetakan, durasi tes, pemeriksaan kualitas, jumlah output, wates energi lan dokumen sing dibutuhake sadurunge ditampa.
Nyuwun tanggapan sing misahake data model standar saka data khusus proyek. Tabel standar mbantu mbandhingake platform. Persetujuan teknis kudu njlèntrèhaké konfigurasi dhawuh. Tansah nomer revisi ing gambar produk, gambar cetakan, sheet sarana lan rencana acceptance.
Gunakake ingpandhuan tes ditampa pabrikkanggo netepake roto. Yen energi sing ana gandhengane karo produk minangka bagean saka keputusan kasebut, EUROMAP 46.2 nyedhiyakake metode pangukuran kanggo mesin, cetakan lan produk tartamtu. Cara kasebut uga mbutuhake produk kanggo nyukupi kabutuhan pelanggan.
Kinggle'skaca downloadnyedhiyakake tabel parameter lan dokumen pengontrol kanggo ditinjau. Konfirmasi yen saben dokumen cocog karo model final lan paket kontrol. Manual kanggo mesin sing padha minangka latar mburi sing migunani, nanging ora ngilangi file teknis sing dipesen.
Takon loro-lorone kanggo mlebu set data sing padha sadurunge manufaktur diwiwiti. Struktur tembok sing diganti bisa ngowahi pilihan extruder. A parison abot bisa ngganti review dijupuk. Cetakan sing luwih gedhe bisa ngganti pas mesin. Kontrol revisi nyegah kutipan awal dadi basis panriman pungkasan kanthi ora sengaja.
RFQ uga kudu nyatakake item sing tetep mbukak. Conto khas kalebu bahan resin pungkasan, sambungan pendinginan cetakan utawa otomatisasi hilir. Menehi saben titik mbukak pemilik lan tanggal. Pabrik banjur bisa misahake input desain mesin sing dikonfirmasi saka informasi sing isih mbutuhake persetujuan panuku.
Pilih model sing cocog karo produk sing disetujoni
KGB90A lan KGB90AP nuduhake akeh watesan pambentukan sing diterbitake. Mulane pilihan model diwiwiti kanthi arsitektur ekstrusi. Gunakake KGB90A minangka titik wiwitan kanggo konsep siji-stream disetujoni. Gunakake KGB90AP nalika loro lepen extrusion dibutuhake kanggo lapisan utawa struktur werna tartamtu.
Aja nggunakake kerumitan model minangka pengganti definisi produk. Mesin ekstrusi pindho mbutuhake rong jalur penanganan material, metode wiwitan sing ditetepake lan rencana inspeksi lapisan utawa warna. Yen produk ora mbutuhake fungsi kasebut, dheweke nambah karya tanpa nggawe keuntungan produk sing ditampa.
Aja milih KGB90A mung amarga bobot mesin kadhaptar luwih murah. Mold pas, dikarepake parison reged lan Ditampa output prakara liyane. Produk siji-stream isih bisa nuntut pemrograman tembok sing ati-ati, pendinginan lan penanganan bagean. Uji coba produk kudu mbuktekake asil lengkap.
Yen panuku ngarepake produk sing bakal teka, daftarake saiki. Priksa jamur paling gedhe lan parison reged paling abot. Tandhani syarat lapisan kaping pindho utawa warna kaping pindho ing mangsa ngarep. Banjur mutusake manawa arsitektur ekstra kalebu ing tuku pisanan utawa baris sabanjure. Tetep ide mangsa sing durung dikonfirmasi kapisah saka tes acceptance saiki.
Sadurunge ngirim, mbukak bagean sing disepakati karo materi sing disepakati. Rekam resep, asil kualitas, output sing ditampa lan kondisi sarana. Gunakake ingdhaptar mriksa wiwitankanggo commissioning lan ingpanuntun gantinalika kulawarga produk kalebu sawetara cetakan utawa werna.
Pitakonan sing kerep ditakoni
Apa prabédan utama antarane KGB90A lan KGB90AP?
Tabel KGB90A saiki nampilake siji 90 mm meneng lan motor extruder 45 kW. Tabel KGB90AP nampilake rong sekrup 70 mm lan loro motor 22 kW. Kinggle njlèntrèhaké KGB90AP minangka pilihan pindho extrusion kanggo lapisan pindho utawa produk pindho werna. Akeh sing diterbitake dimensi mbentuk digunakake padha.
Apa rating kapasitas 60L tegese saben produk 60L cocog?
Ora. Volume mung minangka nilai saringan awal. Cetakan rampung kudu pas karo platen, ukuran cetakan maksimal, sawetara kekandelan lan susunan bukaan. Parison reged kudu pas karo syarat accumulator. Wilayah sing digambarake, panjaluk clamp, sisipan, pendinginan lan mbusak bagean uga kudu ditinjau.
Bisa diterbitake 500 bêsik saben jam digunakake minangka output produksi?
Ora. Loro-lorone kaca kasebut menehi label minangka output siklus garing. Ora ngenali produk cetakan, resin, bobot, wektu cooling, aturan nolak utawa persiyapan hilir. Output produksi kudu diukur minangka bagean sing ditampa sajrone uji coba sing disepakati karo produk lan materi nyata.
Nalika panuku kudu milih model KGB90AP pindho extrusion?
Pilih KGB90AP nalika produk disetujoni mbutuhake loro leleh lepen kanggo struktur pindho lapisan utawa pindho werna tartamtu. Netepake loro bahan, hubungan dimaksudaké antarane lepen lan cara pengawasan. Aja nambah extruder kapindho mung minangka upgrade umum.
Informasi produk apa Kinggle perlu kanggo proposal mesin 60L?
Kirim gambar utawa foto produk, dimensi, massa rampung lan reged, bahan resin, struktur tembok, syarat kekandelan, target output lan tes fungsional. Tambah rincian jamur lan keperluan pabrik yen kasedhiya. Informasi iki ngidini mesin, sirah mati, cetakan lan rencana nyoba nggunakake basis produk sing padha.
Kepiye konsumsi energi dibandhingake antarane rong model kasebut?
Ukur saben model nalika nggawe produk sing ditampa sing padha ing kahanan sing padha. Rekam kWh mesin, output ditampa, massa extruded lan kalebu auxiliary saka jendhela wektu padha. Aja mbandhingake rating motor sing disambungake utawa siklus garing kaya-kaya asil energi produk.
Kirim produk sadurunge milih model
Nuduhake gambar, resin, massa parison reged, struktur tembok, informasi cetakan, output sing ditampa lan keperluan pabrik. Kinggle banjur bisa konfirmasi apa KGB90A, KGB90AP utawa platform liyane mathuk project.
Nyuwun Proposal Berbasis ProdukSumber dicenthang kanggo pandhuan iki
- Kinggle KGB90A 60L Accumulate Blow Molding Machine, katrangan produk saiki lan tabel sing diterbitake, dicenthang tanggal 9 September 2026.
- Kinggle KGB90AP 60L Accumulator Blow Molding Machine, katrangan ekstrusi dobel lan tabel sing diterbitake, dicenthang tanggal 9 September 2026.
- Moog DigiPack III Instruksi Manual, metode profil-kontrol akumulator-posisi, diakses liwat Kinggle.
- EUROMAP 46.2, Versi 1.0, Januari 2014, pangukuran energi sing gegandhengan karo produk kanggo produk lan cetakan tartamtu.
- Proses Penjualan Kinggle, informasi produk sing dijaluk kanggo proposal mesin, dicenthang 9 September 2026.