A pin jotosan ngirim online menyang parison lan, ing sawetara extrusion jotosan ngecor designs, mbantu calibrate utawa rampung gulu wadhah. Diagnosa cacat gulu kanthi nemokake kegagalan, mriksa perkakas lengkap lan sistem penutupan, banjur verifikasi koreksi marang syarat produk.
Sadurunge ngganti pin jotosan
- Ngenali ngendi gulu pisanan dadi rusak utawa metu saka specification.
- Tansah conto bisa dilacak menyang stasiun, rongga lan revisi perkakas.
- Pisah alignment lan nyandhang saka kiriman udhara, wektu lan pitakonan cooling.
- Konfirmasi asil karo kahanan botol, tutup lan tes sing ditemtokake.
Apa pin jotosan apa ing extrusion jotosan ngecor?
Pin jotosan belongs kanggo noto ndamu. Iku nyedhiyakake udhara sing ngembangake parison sing ditangkap marang jamur. Ing sistem sing dirancang kanggo finish sing dikalibrasi, rakitan blow-pin uga bisa digunakake karo perkakas gulu. A ring nglereni, cooling wacana utawa fitur pagawean liyane gumantung ing desain nyata; jeneng piyambak ora ngenali fungsi diwenehake.
Eastman njlèntrèhaké cara jotosan-pin kanggo kalibrasi thread-rampung lan trimming ingextrusion jotosan ngecor guide kanggo copolyesters. Iki minangka conto sing migunani babagan hubungan alat. Nilai persiyapan khusus resin kudu tetep karo pengaturan bahan lan peralatan sing diterangake ing pandhuan kasebut.
Ngenali fitur sadurunge nemtokake sababe
Rampung botol kalebu fitur kanthi macem-macem proyek. Lubang gulu, benang njaba lan area kontak sealing mbutuhake referensi gambar dhewe. Penutupan kasebut bisa nutup liner utawa permukaan kontak liyane sing dirancang. Rekam susunan panyegelan sing nyata sadurunge nerangake tandha minangka panyebab bocor.
Rampung njaba teka saka perkakas lengkap lan urutan mbentuk. Nemtokake kabeh menyang pin jotosan skip alat kawin. Dadi keluhan dimensi kudu ngenali fitur, cara pangukuran lan alat sing mengaruhi.
Pin die lan rod inti IBM minangka referensi sing beda
Pin die utawa mandrel belongs kanggo alat nyawiji-mbentuk ing sirah die. Bingung komponen kasebut karo pin jotosan bisa nyebabake panyuwunan pangopènan menyang perakitan sing salah. Gunakake gambar bagean lan identifikasi perakitan tinimbang julukan bengkel.
Cetakan jotosan injeksi nggunakake susunan preform-lan-inti sing beda. Pandhuan iki alamat extrusion blow molding mriksa gulu. Kanggo fitur jamur ngluwihi gulu, ingpandhuan desain cetakan jotosan ekstrusinerangake hubungan luwih akeh antarane mbentuk, cooling lan venting.
Goleki cacat gulu sadurunge ngganti pin jotosan
Simpen botol sing gagal sadurunge nyetel resep. Tandhani cacat lan orientasi. Ngenali stasiun lan growong, banjur nahan sampel ditrima iso dibandhingke. Laporan sing ujar mung "masalah gulu" mbukak sawetara penyelidikan sing beda banget.
Pisahake bocor liwat tembok gulu saka bocor ing antarmuka botol-lan-tutup. Priksa uga apa piranti tes bocor kontak utawa segel karo fitur sing padha karo penutupan pungkasan. Masalah peralatan lan bocor kemasan bisa mbutuhake karya koreksi sing beda.
Bandingake bagean ing tataran sukses
Yen prosedur kualitas ngidini sampling aman, mbandhingake gulu sawise ngecor, sawise trimming lan sawise nangani hilir. Tambah paket sing ditutup nalika gagal katon sawise capping. Nglumpukake liwat titik sampling sing disetujoni; akses kanggo obah perkakas ora cara sampling.
Yen tandha kontak pisanan katon sawise motong, deleng tatanan pemotongan lan dhukungan sadurunge ngganti alignment blow-pin. Yen gulu ngganti wujud sajrone periode kahanan sing ditemtokake, kalebu riwayat termal ing review. Observasi kasebut nuntun mriksa sabanjure; padha ora netepake sabab dhewe.
Gunakake pola kasebut tanpa ngowahi dadi diagnosis
Siji stasiun sing kena pengaruh kudu dideleng kanthi cetha babagan alat lan dalane. Masalah ing pirang-pirang rongga mbutuhake tinjauan babagan kahanan sing dienggo bareng uga. Ora ana pola sing ora kalebu sabab sing gegandhengan karo alat: sawetara rakitan bisa uga duwe desain sing padha, instruksi persiyapan utawa panggantos anyar.
Rekam apa sing diganti sadurunge sampel ditolak pisanan. Entri sing migunani kalebu instalasi cetakan, bahan utawa kumpulan penutupan, karya pangopènan lan revisi resep. Tansah kondisi asli katon ing rekaman supaya shift mengko bisa mbedakake pengamatan saka panjelasan seng di tuduh.
Nalika Gagal bener ing awak utawa las ngisor, nggunakakeguide ngatasi masalah jotosan extrusion ngecor luwih amba. Pemriksaan gulu ngirim ora nresep saben cacat wadhah menyang ndandani jeblugan.
Papat pola gulu-cacat lan bukti kanggo ngumpulake
Tabel ngatasi masalah sing migunani ngandhani teknisi apa sing kudu ditliti sadurunge milih pangaturan. Cacat sing padha bisa nyakup tahapan sing beda. Tansah komponen sing dicurigai kapisah saka fitur sing diamati nganti pangukuran utawa perbandingan sing dikontrol ndhukung sambungan kasebut.
FormosaPandhuan cetakan poliethelin lan polipropilena, direvisi April 2025, ngenali sawetara kemungkinan penyebab bocor penutupan. Uga nganggep pamisahan lampu kilat ndhuwur lan ovalitas gulu minangka subyek pemecahan masalah sing béda. Bedane luwih migunani tinimbang instruksi kemul kanggo ngganti pin jotosan.
| Cacat sing diamati | Bukti kanggo ngumpulake dhisik | Pitakonan kanggo misahake | Verifikasi sawise koreksi |
|---|---|---|---|
| Gulu oval utawa kleru | Ukuran gambar, orientasi pangukuran lan kondisi sampel ing saben tahapan | Mbentuk geometri, owah-owahan termal, release lan nangani | Ukuran sing padha ing wektu kahanan sing disepakati |
| Nyetak utawa wilayah sealing rusak | Tandha posisi, pola kontak lan tataran pisanan nuduhake karusakan | Kontak alat, nglereni, ndhukung lan kontak hilir | Kondisi lumahing lan fungsi paket sing cocog |
| Lampu kilat ndhuwur tetep nempel utawa luh | Cut pinggiran, identitas alat lan kondisi saka pasangan nglereni nyata | Nyandhang, geometri kawin lan urutan pemotongan sing disetujoni | Pemisahan sing resik lan rampung sing ora rusak |
| Paket bocor sawise tutup | Lokasi bocor, identitas botol lan tutup, kahanan perakitan lan tes | Geometri gulu, kontak sealing, kompatibilitas penutupan lan persiyapan tes | Paket tertutup sing ditemtokake miturut tes sing disepakati |
Ovality mbutuhake kondisi pangukuran
Ukur fitur sing ditetepake ing orientasi sing dibutuhake dening gambar utawa rencana inspeksi. Njaga wektu pangukuran lan kondisi sampel. Mbandhingake botol anget langsung saka mesin karo referensi kahanan bisa nyamarke apa prabédan muncul nalika mbentuk utawa mengko cooling.
Gulu sing katon oval minangka alasan kanggo nyelidiki. Iku ora cukup bukti kanggo prescribe posisi jotosan-pin anyar. Priksa kondisi termal lan penanganan sing cocog karo referensi perkakas sadurunge milih tumindak koreksi.
Tandha lumahing lan lampu kilat sing dipasang mbutuhake cathetan sing beda
Foto skor kanthi arah lan lokasi sing katon. Kanggo area sealing sing rusak, ngenali permukaan kontak sing dituju nggunakake gambar botol lan tutup. Kanggo lampu kilat ditempelake, ngreksa pinggiran potong lan rekam komponen sing mbentuk pasangan motong. Iki minangka pitakonan sing beda sanajan loro cacat katon ing cedhak tutuk.
Sadurunge ngasah utawa ngganti komponen nglereni, konfirmasi manawa perakitan kasebut ngidini supaya bisa digunakake lan alat sing dipasangake cocog. Ndandani salah siji pinggiran tanpa mriksa komponen kawin bisa nggawe investigasi ora lengkap.
Bocor tutup kalebu paket lengkap
Konfirmasi penutupan endi sing dipasang lan cara ditrapake. Gulu bisa ngliwati cek siji dimensi nalika paket lengkap isih gagal fungsi sing ditemtokake. Kosok baline, asil tes sing ora bisa ditampa bisa uga saka susunan tes kasebut dhewe. Baleni mriksa karo persiyapan sing disetujoni sadurunge nganggep asil minangka bukti kesalahan perkakas.
Kanggo penutupan benang terus-terusan,ASTM D2063/D2063M-24alamat penylametan torsi nggunakake peralatan testing manual. Sawijining orane katrangan diterbitake uneg-uneg torsi aman ing kahanan ditetepake. A asil torsi kudu dicathet minangka asil kasebut; iku ora ngganti test bocor tartamtu paket kang.
Priksa keselarasan, nyandhang, pangiriman udara lan wektu kanthi kapisah
Ukara "priksa pin jotosan" mbutuhake rencana inspeksi ing mburine. Kesalahan posisi, permukaan kontak sing rusak lan pangiriman udara sing diwatesi beda-beda. Nggabungake menyang siji instruksi pangopènan ndadekake angel kanggo nerangake apa repair tartamtu utawa pangowahan setelan dipilih.
Alignment diwiwiti kanthi referensi sing disetujoni
Konfirmasi perakitan jeblugan, alat gulu lan referensi pemasangan ing gambar kasebut. Ngenali fitur sing nyedhiyakake datum lan posisi sing diukur. Garis sing digambar ing foto ora bisa nggawe hubungan antarane permukaan sing didhelikake.
Gunakake metode inspeksi pabrikan mesin lan prosedur akses sing aman. Bandhingake pangukuran sing cocog karo watesan sing disetujoni kanggo perakitan kasebut. Nalika alat sing dipasang utawa cocog wis diganti, deleng kabeh tumpukan komponen sadurunge nganggep yen posisi sadurunge tetep ditrapake.
Pisah tandha sing katon saka nyandhang sing diukur
Tandha sing katon kudu direkam, nanging pentinge gumantung ing endi komponen kasebut kontak produk utawa alat kawin. Bandingake tandha karo lokasi cacat lan syarat drawing ditrapake. Tampilan lumahing mung ora netepake ambang panggantos universal.
Priksa identitas sisipan, dering lan komponen sing dipasangake liyane sing dadi bagean saka desain. Rong potongan sing pas sacara fisik bisa uga kalebu revisi sing beda. A request panggantos ngirim kalebu sesambetan Déwan, ora mung foto saka pin dibusak.
Deleng jalur udara lengkap
Gunakake diagnostik sing disetujoni kanggo mbedakake kahanan pasokan, watesan, operasi katup lan bocor ing cedhak alat kasebut. Tampilan tekanan ing hulu minangka salah sawijining bukti. Penyelidikan isih kudu nemtokake manawa hawa sing dibutuhake tekan proses kasebut liwat jalur lan urutan sing dituju.
Wacan kudu ngenali lokasi pangukuran lan kondisi siklus. Aja medhot baris pressurized utawa improvise akses kanggo njupuk maca. Pitakonan panyedhiya tanduran sing luwih akeh kalebu ingsyarat sarana mesin; mriksa alat lokal kudu tetep bisa dilacak menyang mesin nyata.
Wektu lan cooling mbutuhake perbandingan dhewe
Deleng acara insertion, blowing, cutting, exhaust lan withdrawal sing ditrapake. Sawetara fungsi kasebut bisa nggunakake mekanisme sing beda utawa bisa uga ora ana ing pin jotosan. Cocokake jeneng acara ing HMI karo dokumen peralatan sing nyata sadurunge ngusulake pangaturan.
Ngreksa resep lan mbedakake printah saka konfirmasi sing ana tumindak. IngSetelan HMI lan pandhuan wekernerangake nilai ngrekam kahanan nyata karo urutan acara. Kalebu cooling gulu lan kondisi sampel ing ngendi deformasi sing diamati ndadekake relevan.
Gunakake watesan sing disetujoni kanggo mesin lan perkakas. Artikel umum ora bisa nggawe stroke jotosan-pin sing aman, reresik, tekanan, gaya pemotongan utawa paningkatan wektu kanggo perakitan sing ora dingerteni.
Alur kerja ngatasi masalah lan verifikasi sing dikontrol
Tulis pengamatan lan tes sing diusulake kanthi kapisah. "Burr katon sawise trimming" minangka pengamatan. "Cincin pemotong perlu diganti" minangka hipotesis nganti pamriksan ndhukung. Tetep prabédan ing cathetan ndadekake handover luwih migunani lan nyegah guess awal dadi panjelasan ditampa.
- Nemtokake syarat sing gagal.Tandhani lokasi, tahan sampel lan konfirmasi cara pemeriksaan utawa tes. Ngenali apa complaint babagan dimensi, kondisi permukaan, trimming utawa paket sing ditutup.
- Kunci identitas sampel menyang persiyapan.Mesin rekaman, stasiun, rongga, revisi perkakas lan kumpulan materi. Simpen resep lan identitas penutupan nalika gagal kalebu capping.
- Priksa miturut kondisi aman sing ditemtokake.Gunakake akses sing disetujoni lan prosedur isolasi sadurunge pangopènan utawa kontak karo perkakas. Operasi diagnostik sing dikontrol mbutuhake prosedur sah dhewe.
- Tes hipotesis sing paling kuat sing didhukung.Pilih pangowahan sing sah ing watesan sing disetujoni. Tansah kahanan kontrol liyane cukup stabil kanggo kokwaca comparison, lan document kahanan apa wae sing ora bisa dianakaké.
- Baleni mriksa sing cocog.Priksa fitur sing padha lan baleni tes fungsional sing ditemtokake. Gunakake kondisi pangukuran sing padha supaya perbandingan tetep migunani.
- Rekam kaputusan release.Tansah asil karo persiyapan diubah. Tindakake rencana kualitas kanggo verifikasi terus lan ngenali sapa sing nyetujoni rilis produksi.
Layanan ngenalake bebaya ngluwihi masalah kualitas.Pandhuan energi mbebayani OSHAngenali wiwitan sing ora dikarepke lan ngeculake energi sing disimpen minangka risiko pangopènan sing serius. Isolasi khusus mesin kudu ngatasi sumber energi sing relevan. Perintah mandheg HMI mung ora bisa dianggep minangka pengganti prosedur isolasi sing dibutuhake.
Tansah cathetan singkat sing ndhukung kesimpulan
A comparison mbutuhake jendhela pengawasan ditetepake. Rekam nomer sing ditliti lan nomer sing gagal miturut kriteria kasebut. Label mriksa bola-bali ing sampel sing padha kanthi kapisah, supaya cathetan kasebut ora dianggep minangka botol tambahan.
| Rekam | Apa sing ana ing kono |
|---|---|
| Idhentiti | Mesin, stasiun / rongga, cetakan, perakitan blow-pin lan revisi gambar |
| Baseline | Lokasi cacat, tahap paling awal kena pengaruh, resep lan kondisi sampel |
| Bukti inspeksi | Foto, fitur sing diukur, metode lan watesan sing ditrapake |
| Pangowahan sing dikontrol | Tindakan sing disetujoni, wong sing tanggung jawab lan kahanan sing ditahan utawa diganti |
| Verifikasi | Jumlah sing dipriksa, gagal, kahanan tes, mriksa terus lan disetujoni |
Yen tarif dilaporake, temtokake minangka botol sing gagal dipriksa dibagi karo kabeh botol sing dipriksa ing jendhela kasebut. Tansah kritéria lan basis sampling konsisten ing antarane perbandingan. Sampel cilik sing ora ana kegagalan sing diamati minangka asil conto, dudu janji manawa produksi mbesuk bakal bebas saka bocor.
Escalate asil unresolved karo bukti asli utuh. Ngirim conto sing gagal lan bisa ditampa kanthi identitas perkakas luwih migunani tinimbang nerusake resep pungkasan. Pemasok utawa tim kualitas banjur bisa mriksa apa sing diamati lan apa sing diowahi saben koreksi.
Njaga lan ngganti rakitan jotosan-pin sing bener
Ngenali perakitan sadurunge dhawuh panggantos. Tansah nomer serial mesin, identifikasi jamur lan revisi gambar jotosan-pin bebarengan. Kalebu sisipan gulu sing cocog lan komponen pemotong sing cocog. Jeneng komponen sing dienggo bareng utawa diameter njaba sing padha ora nggawe interchangeability.
Reresik, reworking lan panggantos mbutuhake pancasan beda. Gunakake instruksi pangopènan sing disetujoni lan watesan sing ditampa. Pemugaran lumahing, karya sharpening utawa nutupi bisa ngganti antarmuka fungsi, supaya njaluk persetujuan Produsèn cocok tinimbang nambani saben tandha katon minangka instruction ndandani.
Sawise instalasi, baleni mriksa sing dibutuhake dening proyek nyata. Konfirmasi dimensi gulu lan area sealing sing cocog, banjur verifikasi penutupan lan tes fungsional sing ditemtokake. Simpen revisi persiyapan sing diasilake kanthi rekaman pamriksa. Ingdhaptar mriksa pangopènan preventifnyelehake cathetan kasebut ing rencana khusus mesin sing luwih akeh.
Loro referensi mesin botol Kinggle
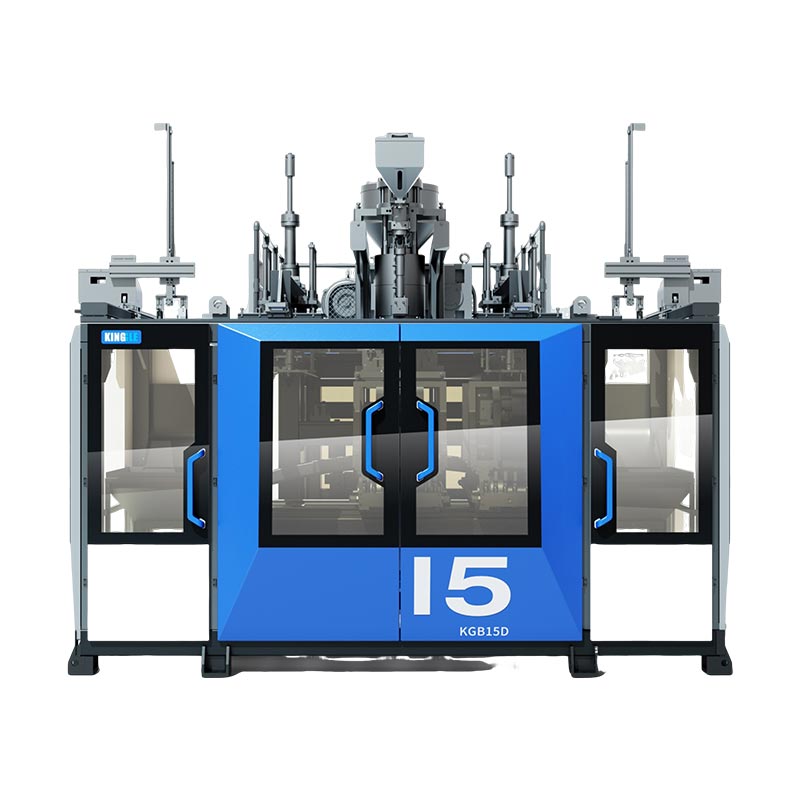
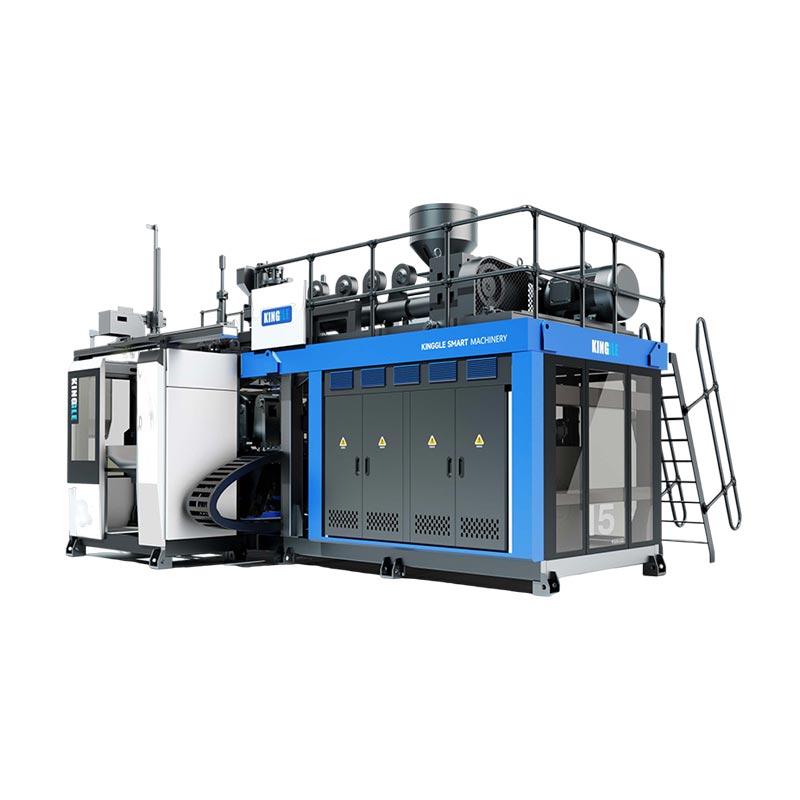
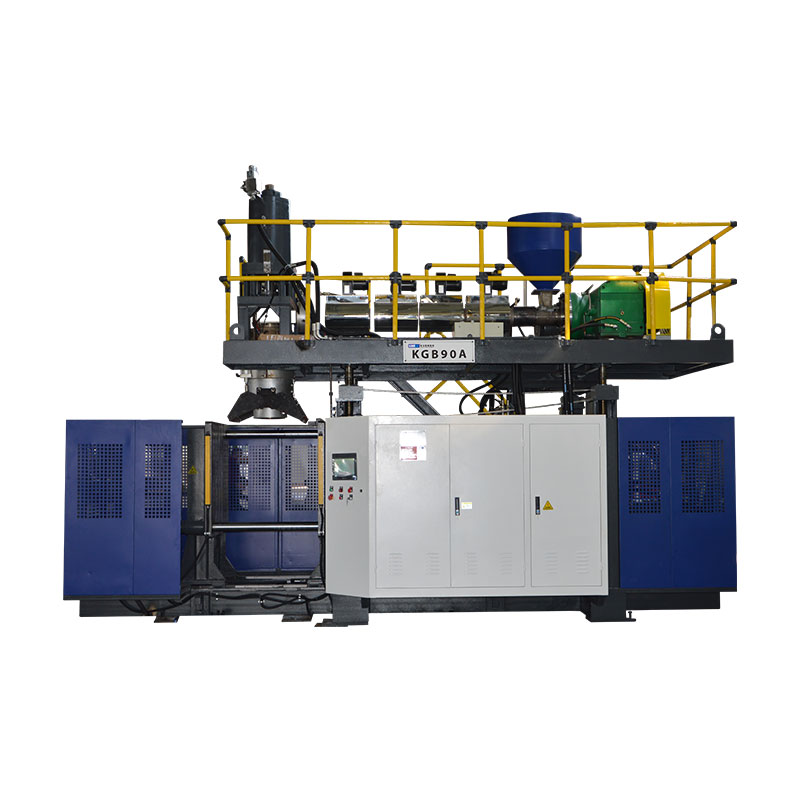
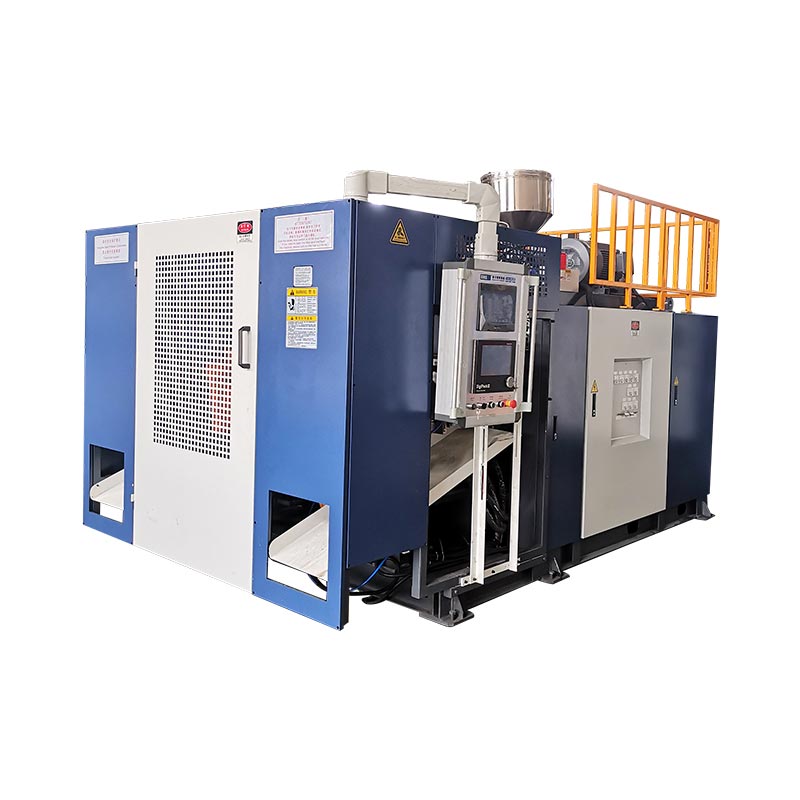
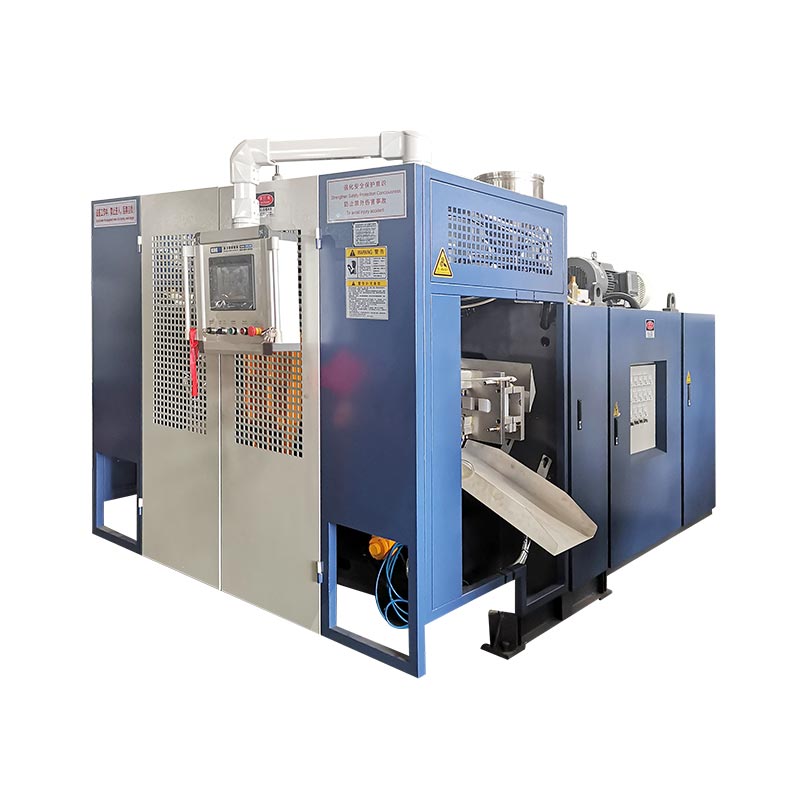
KGB5L lan KGB5D nyedhiyakake conto mesin botol ekstrusi sing relevan. Tata letak stasiun sing diterbitake mbantu ngatur rekaman inspeksi: njaga identitas stasiun lan, yen bisa, identitas sirah lan rongga. Katalog ora ngenali pin jotosan universal kanggo saben botol sing diprodhuksi ing salah siji platform.


| Diterbitake lapangan | KGB5L | KGB5D |
|---|---|---|
| susunan stasiun | Tunggal | pindho |
| Kapasitas wadhah maksimal | 5 L | 5 L |
| Diameter sekrup | 60 mm | 70 mm |
| Kapasitas leleh HDPE | 55 kg/jam | 80 kg/jam |
Sumber: kaca produk KGB5L lan KGB5D sing disambung. Kapasitas leleh minangka lapangan material-throughput sing diterbitake, dudu tingkat botol sing ditampa utawa asil kualitas gulu.
Gunakake tokoh kasebut kanggo ngenali platform lan nggawe diskusi produksi. Pilihan jotosan-pin isih gumantung ing Rampung botol, jamur, soyo tambah lan noto ndamu nyata. Die-pin diameteripun kadhaptar ing specification die-head ora sulih kanggo drawing jotosan-pin.
Kanggo proyek mesin anyar, nyedhiyakake gambar botol lan tutup sadurunge nyetujoni ruang lingkup perkakas. Kanggo instalasi sing wis ana, tambahake identifikasi perakitan saiki lan bukti pamriksa. IngPandhuan pilihan mesin botol HDPEnyakup spesifikasi produksi sing luwih jembar.
Pitakonan sing sering ditakoni babagan pin jotosan lan cacat gulu
Apa pin jotosan padha karo pin die?
Ora A pin mati utawa mandrel bagéan saka perkakas nyawiji-mbentuk. Pin jotosan ngirimake hawa sing ndamu lan bisa uga duwe tugas sing gegandhengan karo gulu ing desain tartamtu. Ngenali salah siji komponen saka drawing perakitan sawijining. Tembung "pin" sing dienggo bareng ora nggawe antarmuka utawa dimensi bisa diganti.
Apa saben mesin blow molding extrusion nggunakake desain jeblugan sing padha?
Ora. Pengaturan blowing lan finishing gumantung saka produk lan perkakas. Kalibrasi, cooling lan fitur nglereni khusus konfigurasi. Konfirmasi perakitan lan gerakan nyata sadurunge milih panggantos utawa ngetrapake instruksi persiyapan saka mesin liyane. Volume wadhah mung ora bisa ngenali komponen sing bener.
Apa botol bisa bocor nalika pin jotosan ing kondisi apik?
ya wis. Neliti antarmuka botol-lan-tutup lengkap, kalebu tutup sing ditemtokake, kontak sealing lan susunan tes. Nemtokake apa karusakan katon nalika ngecor utawa nangani mengko. A asil bocor ngenali mriksa gagal; ora dhewe ngenali alat, komponen utawa kondisi proses sing nyebabake kegagalan.
Informasi apa sing dibutuhake kanggo mriksa pin jotosan panggantos?
Nyedhiyakake model mesin lan nomer seri, identitas cetakan, gambar perakitan jeblugan lan revisi. Tambah perkakas gulu kawin lan gambar botol-lan-tutup sing cocog. Kanggo investigasi cacat, kalebu identitas sampel, foto, pangukuran lan urutan masalah pisanan katon. Gunakake saluran kontak sing disetujoni kanggo dokumen teknis.
Apa sing kudu dipriksa sawise pin jotosan didandani utawa diganti?
Konfirmasi identitas perakitan lan persiyapan marang dokumen sing disetujoni, banjur priksa fitur gulu sing kena pengaruh miturut kondisi pangukuran sing disepakati. Baleni tes paket sing cocog karo penutupan sing ditemtokake. Rekam jumlah lan kegagalan, tetep persiyapan sing wis direvisi, lan tindakake rencana kualitas kanggo mriksa terus lan rilis produksi.
Kirimi mesin, perkakas lan rincian gulu-cacat
Mulai karo model lan nomer seri, identifikasi perkakas lan foto cacat sing ditandhani. Kalebu syarat botol lan tutup, tahap produksi pertama sing kena pengaruh lan asil sing diukur. Rincian kasebut menehi diskusi teknis minangka titik wiwitan sing ditemtokake.
Rembugan babagan perkakas lan syarat produksiNingbo Kinggle Machinery Co., Ltd. ·Informasi perusahaan