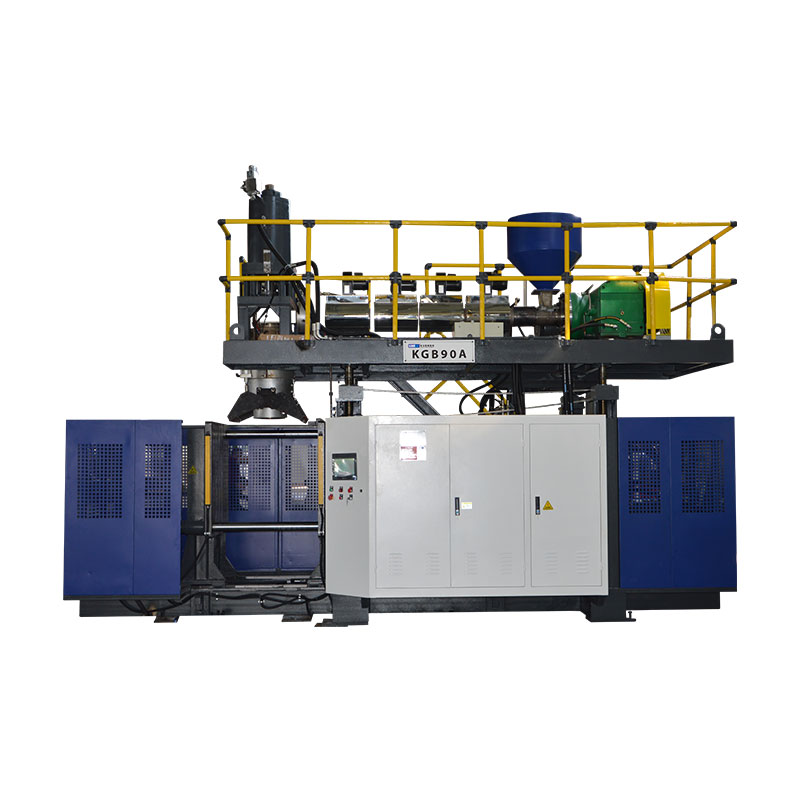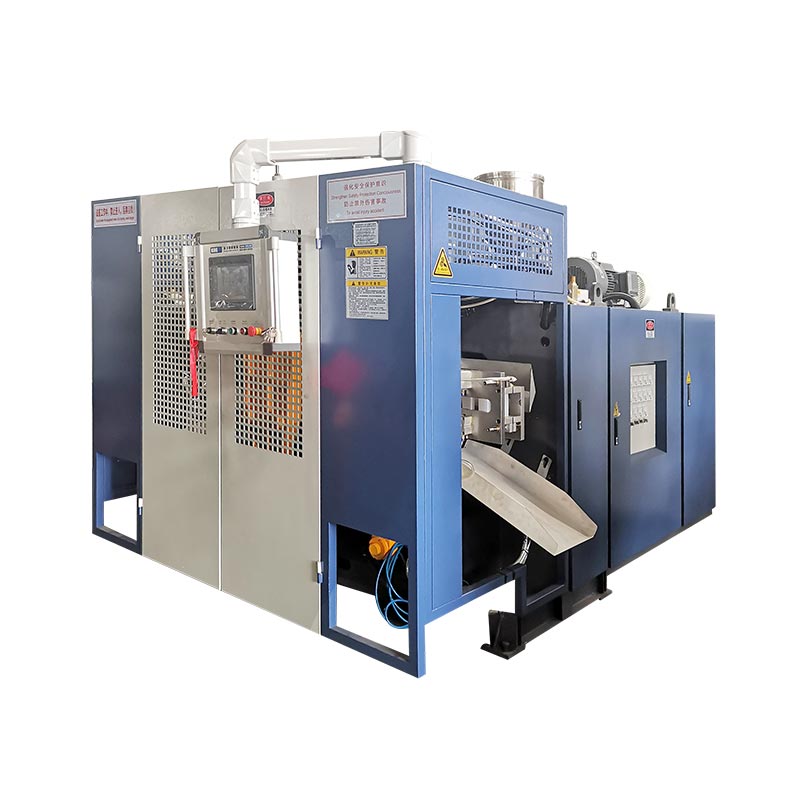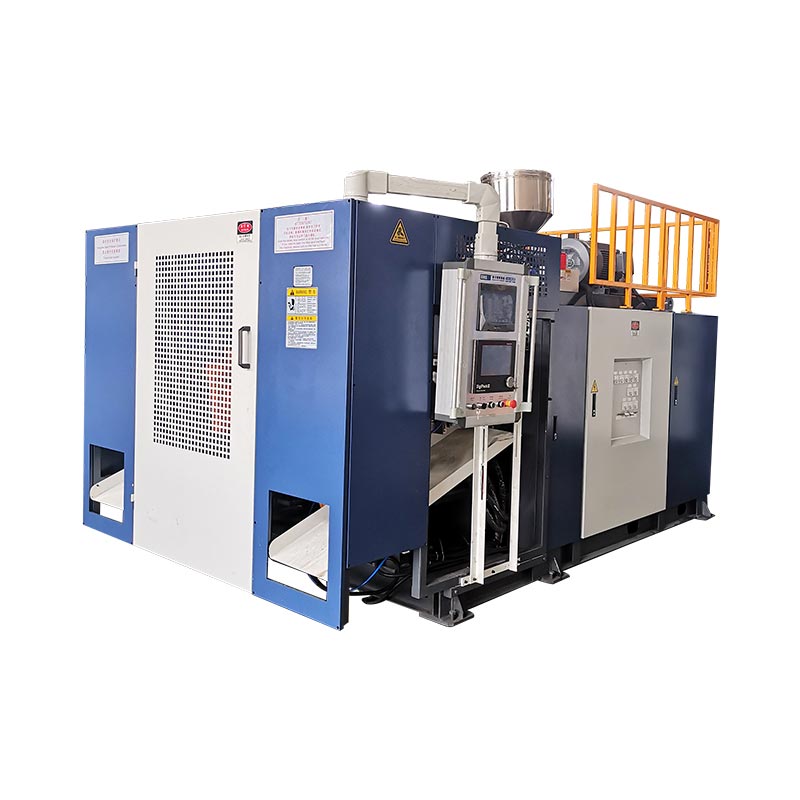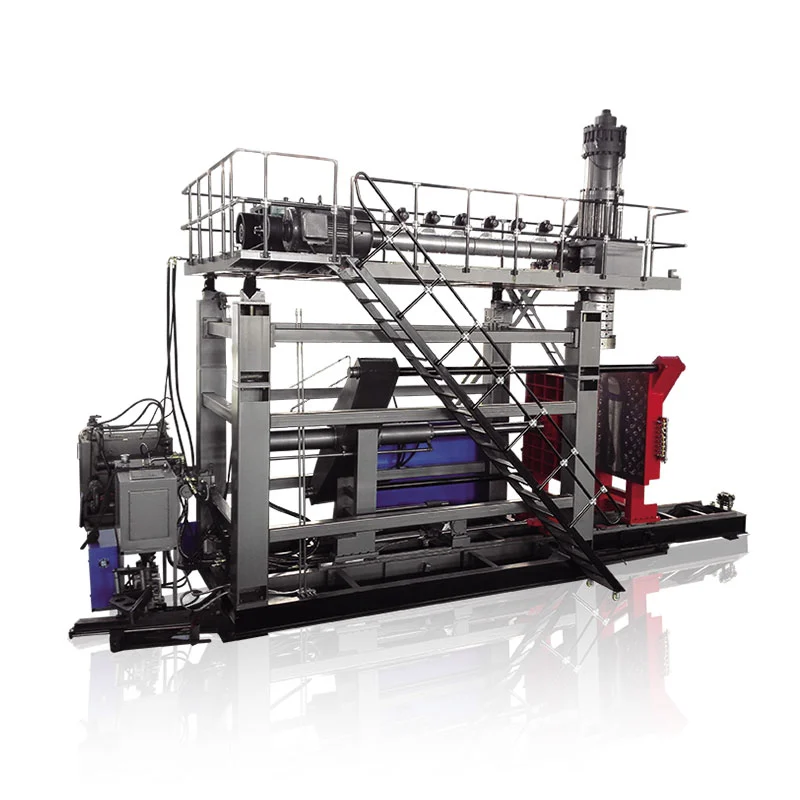
Wektu siklus ngecor jotosan kudu dikurangi mung sawise tim ngukur ing ngendi siklus saiki dikonsumsi lan negesake manawa bagean sing ditampa isih cocog karo spesifikasi.Cooling asring manggoni blok paling gedhe, nanging pangiriman parison, gerakan clamp, ndamu, exhaust, take-out lan hilir nunggu uga bisa nyetel jangkah. Mbangun baseline stabil, jeneng siji kendala bukti, ngganti mung variabel sing kontrol, lan banjur mbandhingaké output ditampa, distribusi tembok, dimensi, wangun post-ejection, tes fungsi dibutuhake lan cacat sadurunge tetep siklus cendhek, karo prodhuk, resin, jamur, kondisi sarana lan revisi resep final direkam supaya shift liyane bisa mbaleni asil.

Terminologi sing digunakake dening tim produksi:optimasi wektu siklus blow molding, extrusion blow molding cycle time, bottle blowing machine cycle time, blow molding machine output, cycle reduction, cooling time optimization and blow molding production efficiency. Istilah kasebut nuduhake tujuan bisnis sing padha, nanging karya teknis diwiwiti kanthi proses sing diukur tinimbang persentase target.
Enem panggonan ing ngendi siklus bisa diwatesi
| Blok siklus | Ukur ing mesin | Bukti sadurunge shortening | Gagal sing bisa katon mengko |
|---|---|---|---|
| Parison utawa dijupuk | Sinyal wiwitan / pungkasan sing bisa diulang, dawa parison, posisi dijupuk utawa akumulator | Pangiriman stabil lan hubungan sing bener kanggo nutup cetakan | Sag, parison cendhak, webbing, bobot utawa shift profil |
| Nutup lan ngunci | Command, umpan balik posisi lan status rampung | Gerakan sing cetha, penutupan lengkap lan kondisi mesin sing disetujoni | Lampu kilat, karusakan jiwit, penutupan utawa tabrakan sing ora lengkap |
| Jotosan lan knalpot | Wektu, kahanan udara mlebu mesin lan prilaku tekanan sajrone acara kasebut | Inflasi lengkap, rincian, ventilasi lan release aman | Bagian sing ora lengkap, jotosan, nempel utawa mbukak awal |
| adhem | Kahanan pasokan lan bali kanthi sirkuit, pola suhu cetakan lan negara bagian ing ejection | Ukuran stabil, tembok, gulu, dhasar lan wangun post-ejection | Warpage, gulu oval, shrinkage, rocker ngisor utawa trimming panas |
| Take-out lan hilir | Robot, conveyor, trimmer lan urutan tester | Part ngresiki saben antarmuka kanthi kecepatan produksi | Tabrakan, macet, karusakan trim utawa backlog tester |
01 / BaselineMulai karo siklus baris bener mlaku
Proyek siklus-wektu mbutuhake siji titik pangukuran sing bisa diulang. Ing garis ekstrusi sing terus-terusan, titik kasebut bisa dadi sinyal sing ana gandhengane karo potongan parison utawa wiwitan urutan mesin sing bola-bali sabanjure. Ing mesin akumulator, produksi bisa luwih dingerteni liwat persiapan tembakan, posisi akumulator, push-out lan urutan cetakan. Pilih sinyal sing katon sapisan saben acara mbentuk lengkap lan dokumen. Aja mbandhingake target HMI saka siji mesin karo pengamatan tangan-wektu saka liyane.
Kinggle-hostedMoog DigiPack III manualnerangake bedane kanthi jelas. Kanggo ekstrusi sing terus-terusan, pengontrol bisa ngubungake profil parison menyang wektu siklus lan bisa ngukur interval antarane sinyal wiwitan sing berturut-turut. Kanggo mesin accumulator, profil parison gegandhengan karo posisi accumulator nalika materi di-push metu. Bentenane iki penting amarga suntingan wektu sing padha bisa ngowahi profil tembok ing siji mesin nalika duwe efek sing beda ing liyane.
Rekam paling sethithik cukup acara berturut-turut kanggo ndeleng variasi normal. Tanduran kudu milih periode sampel, nanging kudu nutupi pola operasi nyata: loro stasiun ing baris pindho stasiun, kabeh stopkontak mati utawa rongga cocog, aman bagean tumindake lan peralatan hilir sing ngatur release. Wigati weker, mandheg cendhak lan intervensi manual kanthi kapisah. Rata-rata sing kalebu downtime sing ora diklasifikasikake ndhelikake siklus kasebut, dene acara siji sing paling apik ndhelikake keterulang.
Simpen bagean sing ditampa ing jejere cathetan wektu. Jupuk revisi produk lan jamur, bahan resin lan akeh, aturan warna utawa regrind, revisi resep, negara suhu nyata, hawa mesin mlebu lan kondisi banyu pendinginan, bobot bagean, lokasi tembok kritis, dimensi lan tes fungsional sing dibutuhake. Rekaman iki minangka garis dasar. Yen uji coba sing luwih cendhek gagal, tim bisa bali menyang proses sing dikenal tinimbang mbangun maneh saka memori.
02 / DiagnosisLacak acara sing mbatesi siklus sabanjure
Umume HMI nggawe setelan wektu gampang diowahi. Penak kasebut bisa nyebabake tim nyuda jumlah sing paling gedhe sing katon sadurunge ngerteni apa sing dikontrol. Break siklus menyang pamblokiran fisik lan nonton wates sing: parison utawa dijupuk preparation, transfer jamur, nutup lan ngunci, gerakan jotosan-pin, inflasi, cooling, exhaust, mbukak, take-out lan nangani hilir. Sawetara pamblokiran dumadi ing seri. Liyane tumpang tindih. Siklus total disetel dening dalan sing kudu rampung sadurunge acara pambentukan sabanjure bisa diwiwiti.
Garis wektu sing prasaja luwih migunani tinimbang dhaptar setelan. Rekam sinyal wiwitan lan rampung kanggo saben blok lan mbandhingake printah kasebut kanthi umpan balik sing nyata. Yen cooling rampung nanging mesin ngenteni sinyal sing cetha robot, nyuda wektu cooling bisa nggawe bagean sing luwih panas tanpa ngganti siklus. Yen parison sabanjuré ora siap nalika jamur bali, bukaan luwih cepet ora bisa mundhakaken output. Yen trimmer ora bisa mbusak bagean ing jangkah anyar, alangan wis dipindhah mudhun.
Kinggle'sPandhuan setelan lan weker HMImisahake nilai pesawat saka nilai nyata kanggo alesan iki. A printah nuduhake apa controller dijaluk. Status sensor, umpan balik posisi lan pengamatan fisik nuduhake manawa tumindak kasebut kedadeyan. Sajarah weker mesin uga bisa mbukak interlock utawa permisif pisanan sing ngganggu urutan kasebut. Reset bisa ngilangi pitunjuk sing paling apik.
Klasifikasi saben wektu tundha sadurunge nyunting resep. Wektu produktif dibutuhake kanggo mbentuk lan nyetabilake bagean kasebut. Wektu kondisional nglindhungi gerakan utawa ngenteni status sing wis diverifikasi. Nunggu sing bisa dihindari asale saka robot telat, sarana sing ora stabil, sirkuit pendinginan sing diblokir, parison sing ora konsisten, konfirmasi manual utawa kemacetan hilir. Mundhut pangopènan amarga nyandhang, bocor, pelumasan sing kurang, sensor rusak utawa masalah keselarasan. Saben kelas nduweni pemilik sing beda lan koreksi sing beda.
03 / Ngilangi panasVerifikasi kinerja cooling sadurunge ngethok wektu cooling
LyondellBasell kangGuide kanggo Polyolefin jotosan Moldingnyatakake yen cooling njupuk munggah paling siklus ngecor ing akeh polyolefin jotosan aplikasi ngecor. Pandhuan nyambungake siklus sing luwih cendhek karo kondisi transfer panas kayata suhu leleh, suhu cetakan, aliran banyu lan turbulensi, nalika isih mbutuhake kualitas bagean sing dikarepake. Iki minangka arah sing migunani kanggo diagnosis, dudu sakumpulan nilai Kinggle universal.
Mulai ing sumber cooling lan tindakake sirkuit nyata. Rekam sumber coolant lan kondisi bali ing produksi stabil, ora mung tampilan chiller. Priksa manawa cetakan nampa aliran sing ditemtokake lan manawa sirkuit paralel seimbang. Goleki sirkuit sing anget, selang sing diwatesi, saluran sing kontaminasi, sambungan sing salah, kantong udara, segel bocor utawa beban panas sing dienggo bareng karo mesin liyane. Ingpandhuan utilitas mesin blow moldingnerangake kenapa pasokan tanduran lan kondisi mesin mlebu kudu dibedakake.
Peta cetakan lan bagean sing metu. A maca lumahing siji ora bisa makili jamur karo sisipan gulu, wilayah jiwit, Ngalahake nglukis, dhasar jero lan sirkuit kapisah. Gunakake metode pangukuran sing disetujoni pabrik lan mbandhingake lokasi sing bisa diulang. Mirsani nalika ewah-ewahan bentuk katon: nang cetakan, sak njupuk-metu, ing trimming, ing conveyor cooling utawa sawise bagean tekan kondisi kamar. Bagean panas sing katon bisa ditampa sajrone siji menit bisa uga nuduhake gulu oval, ngisor rocker, shrinkage utawa drift dimensi.
Plastik FormosaPolyethylene Extrusion jotosan Molding Pandhuandhaptar siklus cendhak, suhu jamur dhuwur lan saluran coolant clogged antarane bisa nimbulaké nalika bagean panas banget. Uga nyambungake cooling jamur ora cukup karo warpage lan menehi saran kanggo mriksa aliran banyu, suhu jamur lan kondisi saluran. Hubungan iki ndhukung diselidiki cooling, nanging bahan resin, jamur lan specification produk nemtokaken jendhela operasi ditrima.
Aja nyuda suhu coolant kanthi kebiasaan. Kondensasi gumantung ing hubungan antarane suhu permukaan, suhu sekitar lan kelembapan. Banyu ing utawa watara jamur bisa mengaruhi bagean lan nggawe masalah peralatan utawa papan. Rekam kondisi kamar nalika kondensasi cedhak karo wates operasi, lan tindakake prosedur chiller, jamur lan tanduran. Ngapikake distribusi aliran utawa ngresiki sirkuit sing diwatesi bisa mbalekake transfer panas tanpa mindhah target suhu.
04 / Desain bageanDistribusi tembok ngganti jumlah panas jamur kudu dibusak
Panjaluk pendinginan ngetutake plastik ing bagean kasebut. Tlatah sing kandel ngemot bahan sing luwih panas tinimbang area sing tipis lan bisa tetep alus sawise tembok sing cedhak siap kanggo ejeksi. Ngluwihi kabeh tataran cooling bisa nglindhungi siji lokasi, nanging uga terus saben wilayah liyane ing jamur maneh. Sadurunge nrima siklus dawa minangka ora bisa diendhani, mbandhingake peta tembok sing diukur karo syarat desain lan dawa sing dikarepake saka parison nganti rongga.
Manual Moog DigiPack III sing diselenggarakake dening Kinggle nerangake manawa program parison ngontrol celah die ing dawa produk. Iku uga nyambungake bagean tembok abot rasah karo cooling maneh lan nerangake yen profil kudu diverifikasi marang kekandelan tembok diukur ing kontaner nyoba. Gunakake hubungan iki kanthi teliti. Mbusak materi dudu trabasan wektu siklus kajaba bagean sing diowahi isih cocog karo bobot, tembok minimal, impact, beban ndhuwur, gulung, tekanan, tahan kimia lan syarat dimensi sing ditrapake kanggo produk.
Pisanan, goleki wilayah sing panas utawa kleru ing bagean sing wis rampung. Banjur sambungake posisi kasebut menyang program parison, cetakan babagan, jiwit-mati lan sirkuit pendinginan. Dasar sing abot bisa uga saka profil, nyekel buntut utawa geometri. Gagang panas bisa kalebu anyaman, regangan lokal, ventilasi utawa pendinginan. Gulu sing anget bisa nyebabake kontak jeblugan, nglebokake pendinginan, keluwihan materi utawa rilis sing ditundha. Ingpanduan program parisonnyedhiyakake cara basis pangukuran kanggo mindhah materi profil tinimbang ngedit titik kanthi tampilan.
Desain cetakan uga nyetel rute transfer panas sing kasedhiya. Panggonan seko saluran, path aliran, sisipan, construction gulu, venting, kontak lumahing lan desain parting-line bisa matesi carane cepet part stabilizes. Gunakake Kinggle'sextrusion jotosan ngecor guide desain cetakannalika wilayah panas padha tetep sawise keperluan lan distribusi tembok disetujoni diverifikasi. Kendala lokal sing terus-terusan bisa uga mbutuhake koreksi cetakan, dudu owah-owahan wektu liyane.

Tansah bobot bagean sing disetujoni minangka asil, ora mung kontrol. Rong bagean kanthi bobot total sing padha bisa duwe distribusi tembok lan prilaku pendinginan sing beda. Bagean utawa ngukur lokasi sing ngatur kinerja, lan mriksa wangun kirim-ejection ing wektu ditetepake dening rencana kontrol produk. Iki carane karya kekandelan tembok dadi bukti proses migunani tinimbang pratelan umum bab tabungan materi.
05 / Logika mesinMesin sing terus-terusan lan akumulator ora nuduhake model wektu siji
Ing mesin ngecor jotosan extrusion terus-terusan, extruder ngirim parison terus-terusan nalika siji utawa luwih stasiun cetakan pindhah liwat urutane. Wektu siklus, dawa parison, wektu potong lan program ketebalan tembok bisa disambungake. Yen owah-owahan siklus, controller isih kudu nyeleh profil dimaksudaké bebarengan parison fisik lan nang jamur. Urutan stasiun sing luwih cendhek sing ngowahi profil ora owah-owahan kacepetan netral.
Manual controller Moog njlèntrèhaké kontrol profil basis wektu kanggo mesin terus-terusan lan kontrol basis posisi kanggo mesin accumulator. Ing persiyapan terus-terusan, bisa nemtokake wektu siklus saka interval antarane sinyal wiwitan kayata ngethok parison berturut-turut. Ing persiyapan accumulator, profil tembok nderek posisi accumulator nalika push-metu. Bedane sing diterbitake iki sebabe tanduran kudu ngenali mode mesin lan pengontrol sadurunge nyilih cara siklus-wektu saka baris liyane.
Mesin accumulator uga kudu nyiapake tembakan sing dibutuhake nalika urutan cetakan diterusake. Takon apa plasticizing utawa akumulasi rampung sadurunge jamur siap kanggo dijupuk sabanjuré. Yen akumulator isih ngisi, trimming detik saka bukaan cetakan bisa uga ora nyuda siklus lengkap. Yen akumulasi rampung awal, jalur cetakan lan pendinginan bisa dadi kendala. Rekam preparation dijupuk nyata, bantal utawa mburi posisi, nyawiji negara lan bobot part tinimbang inferring kesiapan saka siji Nilai target.
Tata letak stasiun uga ngganti garis wektu. Mesin terus-terusan stasiun kaping pindho bisa nggunakake siji stasiun nalika liyane adhem utawa ngeculake bagean, nanging extruder, kepala mati, gerakan transfer, sistem pendinginan lan peralatan hilir kudu ndhukung tumpang tindih. Kinggle'ssiji-stasiun versus pindho stasiun comparisonnerangake kaputusan kapasitas iki. Tata letak multi-head lan multi-rongga mengaruhi bagean saben acara lan imbangan antarane stopkontak utawa rongga; ingmulti-kepala mungsuh multi-rongga guidemisahake istilah kasebut.
Gunakake denominator sing bener nalika mbandhingake mesin. A acara mbentuk ora tansah siji bagéan. Cacah bagean sing ditampa saka kabeh kepala, rongga lan stasiun sing cocog, banjur kalebu kendala sing nggawe bagean kasebut bisa didol. Mesin kanthi gerakan garing sing cepet isih bisa ngasilake bagean sing luwih sithik saben jam yen ekstrusi, pendinginan, trimming utawa stabilitas kualitas ora bisa tetep.
06 / UrutanWaras wektu tunggu tanpa bebaya sing tumpang tindih
Sawise cooling lan pangiriman parison dimangerteni, priksa kesenjangan ing antarane tumindak. A wektu tundha bisa dadi sajarah tinimbang perlu, nanging uga menehi reresik, stabil meksa, exhaust, konfirmasi sinyal utawa handoff aman. Ngenali kahanan apa sing dilindhungi saben wektu tundha. Banjur priksa manawa pengontrol wis duwe umpan balik sing dipercaya kanggo kondisi kasebut. Ngganti ngenteni tetep karo sinyal completion diverifikasi bisa nambah repeatability, nanging mung nalika desain mesin lan disetujoni logika kontrol ndhukung.
Kinggle dadi tuan rumahmanual operasi mesin blow molding otomatismisahake kategori wektu kayata nutup jamur, wektu jotosan, tumindak exhaust-related, jamur mikro-bukaan, gerakan jotosan-pin lan telat robot. Manual bola-bali ngubungake nilai karo produk utawa kondisi produksi sing nyata. Antarmuka ditrapake kanggo kulawarga mesin sing didokumentasikan lan bisa beda-beda miturut model, pilihan utawa versi piranti lunak, mula ora kudu diowahi dadi dhaptar umum detik sing disaranake.
Watch urutan fisik ing kahanan suda lan kontrol diijini dening prosedur mesin. Konfirmasi manawa selang, kabel, pin jotosan, inti, piranti njupuk lan bagean tetep cetha liwat dalan lengkap. Maca printah lan umpan balik bebarengan. Yen gerakan tekan posisi awal nanging urutane isih ngenteni, goleki permisif sing tepat. Yen umpan balik teka telat utawa intermittently, ndandani sensor, mekanisme utawa utilitas sabab sadurunge ngurangi wektu sing masking iku.
Karya hilir kalebu ing garis wektu sing padha. Robot bisa mbusak cetakan kanthi cepet nanging nyelehake bagean ing conveyor sing wis kebak. Trimmer bisa uga mbutuhake suhu bagian sing stabil. Tester bocor bisa dadi bottleneck sawise output mesin mundhak. Rekam dawa antrian lan mungkasi nimbulaké liwat roto bablas pisanan, ora mung sak sawetara siklus ing mesin. Siklus mesin aman paling cepet ora migunani yen mindhah cacat utawa rame siji stasiun adoh.
07 / EksperimenJalanake uji coba siklus-wektu sing bisa diulang maneh
Uji coba sing migunani diwiwiti kanthi pitakonan kayata "Apa sirkuit cetakan B mbatesi ejeksi sing aman?" utawa "Apa wektu tundha sing cetha robot tetep sawise sensor diverifikasi?" Ora diwiwiti kanthi "Nggawe siklus luwih cepet." Nyatakake kendala sing dicurigai, owah-owahan, respon sing dikarepake lan mriksa bagean sing bisa nolak uji coba. Temtokake siji wong kanggo ngontrol suntingan resep lan siji wong kanggo ngrekam asil supaya sawetara pangaturan ora kedadeyan ing antarane conto.
-
Beku garis dasar sing disetujoni.Simpen utawa print setelan dirilis, ngenali paket produk lan makaryakke conto sing ditampa. Rekam variasi siklus nyata lan output sing ditampa ing kondisi stabil.
-
Sebutake siji kendala.Gunakake garis wektu urutan, peta pendinginan, wacan sarana, riwayat weker lan pengamatan hilir. Tulis bukti sing nuduhake watesan iki.
-
Nemtokake owah-owahan sing diidini.Gunakake mesin, cetakan lan dokumentasi resin. Setel watesan pangaturan sing dikontrol lan titik bali. Aja ngganti variabel liyane sajrone jendela observasi.
-
Setel pemicu penolakan.Kalebu pratandha sing cocog kayata parison sing ora stabil, gerakan sing ora lengkap, bagean sing panas utawa nempel, warpage, gerakan dimensi, bobot utawa tembok gagal, lampu kilat, jotosan, weker, macet utawa prilaku sing ora aman.
-
Mbukak liwat stabilisasi.Tandha bagean miturut wektu, stasiun, sirah utawa rongga. Aja ngadili kahanan anyar saka potongan pisanan yen variabel sing diganti mbutuhake wektu kanggo nggayuh kahanan ajeg anyar.
-
Ukur jendela produksi sing ditampa.Aplikasi kontrol visual, bobot, tembok, dimensi lan fungsi mriksa. Kalebu trimming hilir, testing lan Pack-metu nalika padha nemtokake bagean salable.
-
Tansah, nolak utawa neliti.Tansah owah-owahan mung nalika jendhela ditetepake liwat lan output ditampa mbenakake. Mulihake garis dasar yen kualitas utawa kontrol rusak. Mbukak alat, sarana utawa tumindak pangopènan nalika nyoba mbukak sabab fisik.
Rencana sampel kudu cocog karo garis kasebut. Ing mesin pindho stasiun, kalebu loro-lorone. Ing persiyapan multi-head, njaga identitas sirah. Ing cetakan multi-rongga, njaga identitas rongga ing ngendi praktis. Rata-rata bisa ndhelikake siji sirkuit panas utawa siji output tipis. Ingguide cacat ngecor jotosannuduhake carane pola tetep lan acak mimpin kanggo mriksa beda.
Cathetan uji coba kudu kalebu nilai lawas, nilai anyar, wektu owah-owahan, wong sing tanggung jawab, distribusi siklus nyata, akeh materi, negara sarana, ID sampel, asil sing diukur, nolak lan keputusan pungkasan. Foto migunani kanggo wangun lan lokasi cacat, nanging ora ngganti ukuran. Yen proses bali menyang garis dasar, rekam uga. A nyoba gagal isih bisa nyegah shift liyane saka mbaleni idea padha.
08 / KapasitasHitung output saka bagean sing ditampa, dudu gerakan siklus garing
Output siklus garing nggambarake gerakan mesin tanpa beban materi lengkap, cooling lan part-acceptance. Iku migunani kanggo mriksa kemampuan gerakan, nanging dudu janji produksi sing bisa didol. Pitungan produksi kudu nggunakake bagean nyata, resin, cetakan, sirah utawa rongga count, sistem cooling, peralatan hilir lan cara acceptance. Iki sebabe Kinggleproses informasi proyektakon ukuran produk, bobot, materi, kekandelan lan syarat output sadurunge menehi rekomendasi mesin.
Ukur output sing ditampa langsung liwat jendhela produksi sing perwakilan. Count mung bagean sing pass kritéria release ditetepake, lan ngrekam ngrancang mandeg, unplanned mandeg, persiyapan mundhut lan nolak dhewe. Aja ndhelikake ing siji faktor efficiency unexplained. Yen baris mrodhuksi sawetara bagean saben acara, reconcile count dening stasiun, sirah utawa growong supaya output dipatèni ora ilang nang total.
| Metrik | Petungan utawa observasi | Gunakake | Kesalahan laporan umum |
|---|---|---|---|
| Siklus detik | Wektu antarane acara sing padha ngliwati siklus stabil sing bola-bali | Nuduhake kacepetan mesin-acara lan variasi | Nglaporake acara tunggal paling cendhak |
| Parts saben acara | Ditampa bagean fisik dirilis dening siji acara mbentuk lengkap | Sambungake sirah, rongga lan stasiun kanthi volume | Assuming saben outlet mrodhuksi |
| Output saben jam teoritis | (3.600 / siklus detik) × bagean saben acara | Planning comparison ing kahanan uninterrupted | Nelpon asil dijamin produksi |
| Ditampa output saben jam | Ditampa bagean / jam produksi diamati | Nuduhake output sing bisa digunakake saka paket produk sing diuji | Ngitung purge, persiyapan utawa bagean ditolak |
| Ganti asil | Output sing ditampa sawise minus output sing ditampa sadurunge, ing kahanan sing cocog | Tes apa suntingan nambah tujuan nyata | Mbandingaken produk beda, shifts utawa keperluan |
Laporan kualitas saliyane kacepetan. Kalebu asil bobot lan tembok, dimensi kritis, asil tes fungsional, count kethokan utawa ditahan, kondisi sarana lan revisi resep. Pengurangan rong detik ora duwe makna mandiri tanpa siklus asli, jumlah bagean, asil sing ditampa lan kahanan tes. Artikel iki mulane ora nerbitake target dandan persentase. Asil kudu teka saka data baris panuku.
Kanggo mesin utawa cetakan anyar, nemtokake cara output sadurunge nyoba. Kinggle'spandhuan tes ditampa pabriknerangake carane nyambungake roto diukur karo produk pas, materi, jamur lan kahanan sarana. Gunakake ingdhaptar mriksa wiwitankanggo netepake negara stabil sadurunge wektu, lanpanuntun gantikanggo njaga mundhut persiyapan kapisah saka produksi anteng.
09 / WatesanMungkasi nyoba nalika proses ilang kontrol
Mungkasi lan mulihake kondisi sing disetujoni yen penjaga, interlock, mandeg darurat utawa kontrol energi mbebayani ora bisa digunakake kaya sing dikarepake. Mungkasi gerakan mesin sing ora dikarepke, risiko tabrakan, prilaku hidrolik utawa pneumatik sing ora biasa, komponen tekanan sing rusak, overheating listrik, bocor utawa ora setuju antarane umpan balik sing ditampilake lan posisi fisik. Siklus-wektu karya ora tau wewenang operasi watara fault.
Bukti bagean uga bisa mungkasi sidhang. Nonton parison sing ora ana maneh ing posisi sing bener, penutupan cetakan sing ora lengkap, lampu kilat mundhak, bobote ora stabil, tembok kritis tipis, jeblugan, rincian sing ora lengkap, tancep, karusakan trim, warpage, gulu oval, dhasar rocker, shrinkage utawa kegagalan uji fungsional. Pandhuan proses Formosa nyambungake sawetara gejala kasebut kanthi panas banget, pendinginan sing ora cukup, siklus cendhak utawa kondisi saluran pendinginan. Gunakake gejala kasebut kanggo mbukak maneh diagnosis sing bener tinimbang nambah wektu adhem sing amba tanpa nemokake sababe.
Escalate nalika alangan mbutuhake owah-owahan jamur-saluran, mati utawa modifikasi jotosan-pin, pangowahan kontrol-program, owah-owahan interlock, meksa-sistem karya utawa operasi njaba resin qualified lan jendhela mesin. Gunakake ingguide pangopènan nyegahkanggo temonan peralatan repeatable. Mekanisme sing rusak bisa nggawe siklus alon, nanging prentah sing luwih cepet ora bakal ndandani.
Mungkasi proyek kanthi garis dasar sing dirilis. Nganyari resep mung liwat proses persetujuan tanduran, masang sampel lan cathetan pangukuran, lan negara kang produk, jamur, resin lan konfigurasi mesin asil isine. Tansah uji coba sing ditolak ing log pangowahan. Nalika shift sabanjuré bisa ngasilake siklus ditampa lan nerangake watesan sawijining, dandan siap kanggo produksi normal.
10 / WangsulanPitakonan sing sering ditakoni babagan wektu siklus blow molding
Apa nemtokake extrusion jotosan ngecor wektu siklus?
Siklus wektu ditemtokake dening path paling slowest dibutuhake liwat parison utawa dijupuk preparation, gerakan jamur, inflasi, cooling, exhaust, mbukak, njupuk-metu lan nangani hilir. Geometri produk, distribusi tembok, prilaku resin, pendinginan cetakan, arsitektur mesin lan kritéria bagean sing ditampa kabeh mengaruhi dalan kasebut. Ukur urutan nyata lan sinyal umpan balik sadurunge mutusake wektu sing tanggung jawab.
Apa cooling tansah bagean paling dawa saka siklus ngecor jotosan?
Cooling manggoni paling siklus ngecor ing akeh aplikasi polyolefin, miturut jotosan ngecor guide LyondellBasell, nanging ora otomatis alangan aktif ing saben baris. Pangiriman Parison, ngisi akumulator, transfer cetakan, reresik robot, trimming utawa tes bisa uga ngatur wiwitan sabanjure. Garis wektu nuduhake manawa nyuda pendinginan bakal ngganti siklus lengkap utawa mung ngeculake bagean sing luwih panas.
Kepiye wektu pendinginan bisa suda tanpa nyebabake warpage?
Kaping pisanan, priksa kahanan pasokan lan bali coolant, keseimbangan sirkuit, kebersihan saluran, pola suhu cetakan lan lokasi panas ing bagean kasebut. Bandingake distribusi tembok karo drawing lan proses disetujoni. Ngganti siji kondisi sing didokumentasikake, ngidini proses dadi stabil, lan mriksa dimensi lan wangun sawise interval pasca-ejeksi sing dibutuhake. Yen wilayah panas lokal padha tetep, distribusi jamur utawa tembok bisa uga perlu review engineering.
Apa siklus sing luwih cendhek tansah nambah output cetakan jotosan?
Ora Output mundhak mung nalika siklus diganti punika alangan baris lan bagean tambahan ditampa. Acara mesin sing luwih cepet bisa nggawe bagean sing luwih panas, luwih akeh nolak, macet robot, karusakan trimming utawa backlog tester. Bandhingake bagean sing ditampa saben jam sing diamati miturut produk, materi, cetakan, sarana lan kondisi kualitas sing cocog. Tansah gerakan garing-siklus, output teori lan produksi ditampa minangka tokoh kapisah.
Kepiye pemrograman parison mengaruhi wektu siklus?
Pemrograman Parison owah-owahan ing ngendi materi dumunung ing sadawane produk. Wilayah abot sing ora perlu mbutuhake pendinginan luwih akeh, dene wilayah sing tipis bisa gagal tes produk. Ing mesin sing terus-terusan, profil tembok uga bisa disinkronake karo wektu siklus, saéngga owah-owahan wektu bisa ngganti posisi profil. Verifikasi lokasi tembok, bobot bagean lan keselarasan profil sawise owah-owahan siklus tinimbang nganggep kurva sing disimpen tetep bener.
Data apa sing kudu dikirim menyang Kinggle kanggo masalah siklus-wektu?
Kirimi model mesin lan versi controller, gambar produk, jamur lan ID perkakas, bahan resin lan akèh, revisi resep, video siklus dijupuk saka lokasi aman, timeline acara, sajarah weker, bobot part lan peta tembok, dimensi kritis, foto cacat, mesin-inlet online lan cooling-banyu pengamatan, sabab mandeg hilir lan output ditampa liwat periode ditetepake. Bukti iki mbantu misahake cooling, perkakas, kontrol, keperluan, materi lan line-imbangan nimbulaké.

Rembugan produk lan siklus minangka siji sistem
Kirim gambar part nyata, resin, cetakan, konfigurasi mesin, timeline siklus saiki, pengamatan sarana lan asil kualitas diukur. Kinggle bisa mriksa bukti babagan mesin, perkakas, kontrol lan target produksi.
Kirim data produksi sampeyanSumber sing digunakake kanggo pandhuan iki
Manual Kinggle-tuan rumah ndhukung statements bab kontrol nyathet lan urutan mesin. Panuntun polimer-produser ndhukung hubungan cooling lan cacat. Sumber OSHA kalebu kanggo wates keamanan Amerika Serikat. Ora ana sumber kasebut nyedhiyakake target siklus universal kanggo saben produk utawa mesin.
- Manual Operasi Mesin Blow Molding Otomatis Kinggle, diakses 8 September 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, tuan rumah Kinggle, diakses 8 September 2026.
- LyondellBasell, A Guide kanggo Polyolefin jotosan Molding, diakses 8 September 2026.
- Plastik Formosa, Pandhuan Proses Molding Extrusion Polyethylene, diakses 8 September 2026.
- OSHA 29 CFR 1910.147, Kontrol Energi Berbahaya, diakses 8 September 2026.
- OSHA 29 CFR 1910.212, Syarat Umum kanggo Kabeh Mesin, diakses 8 September 2026.