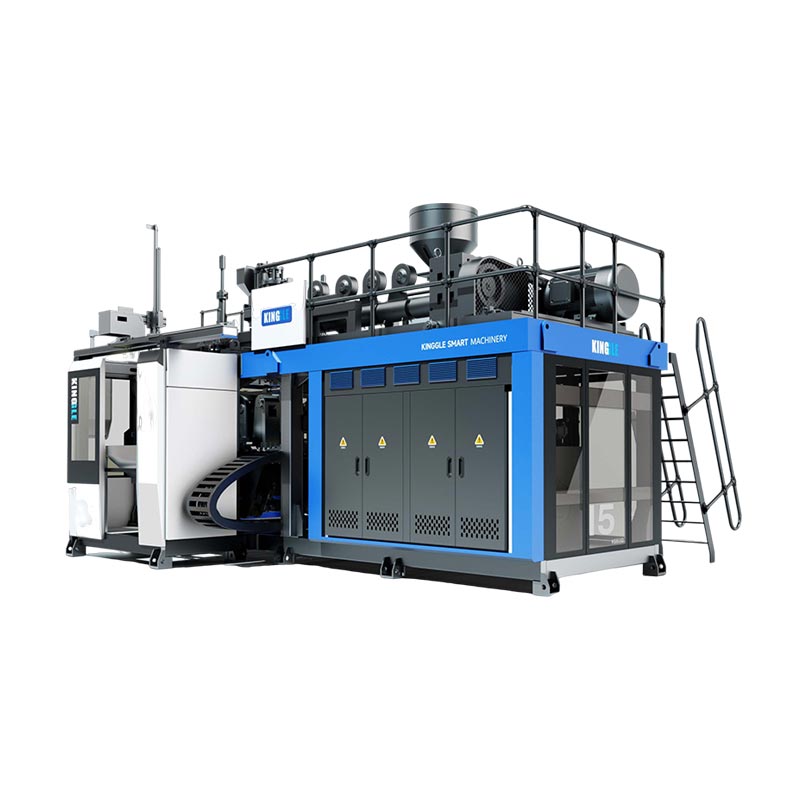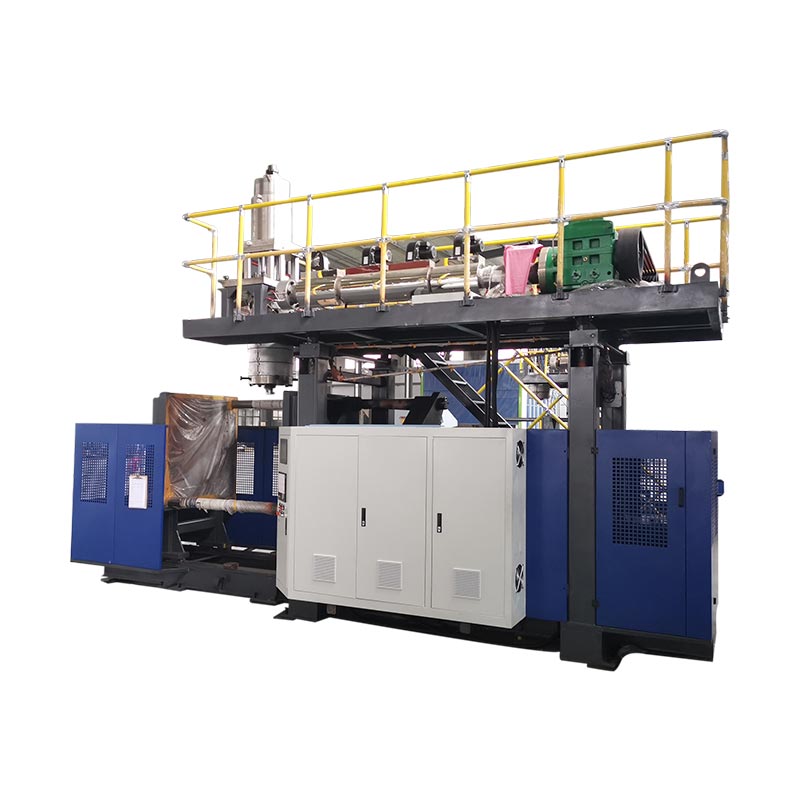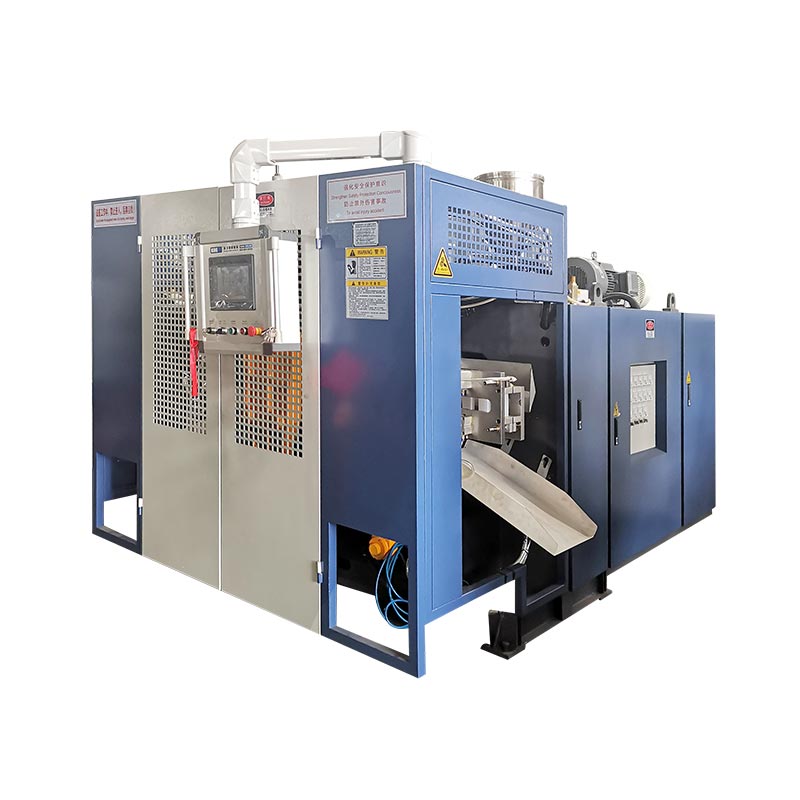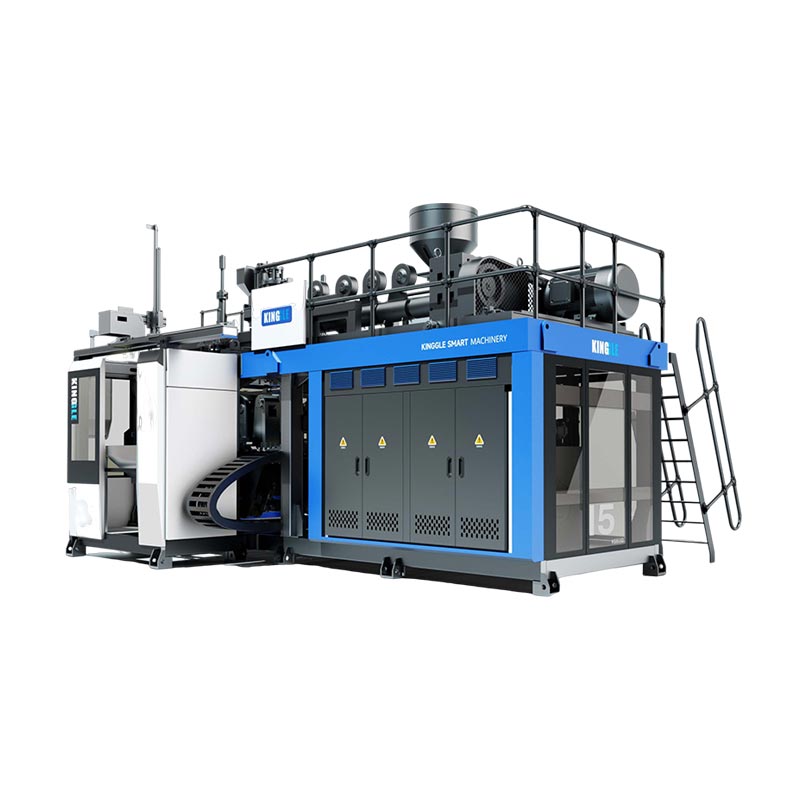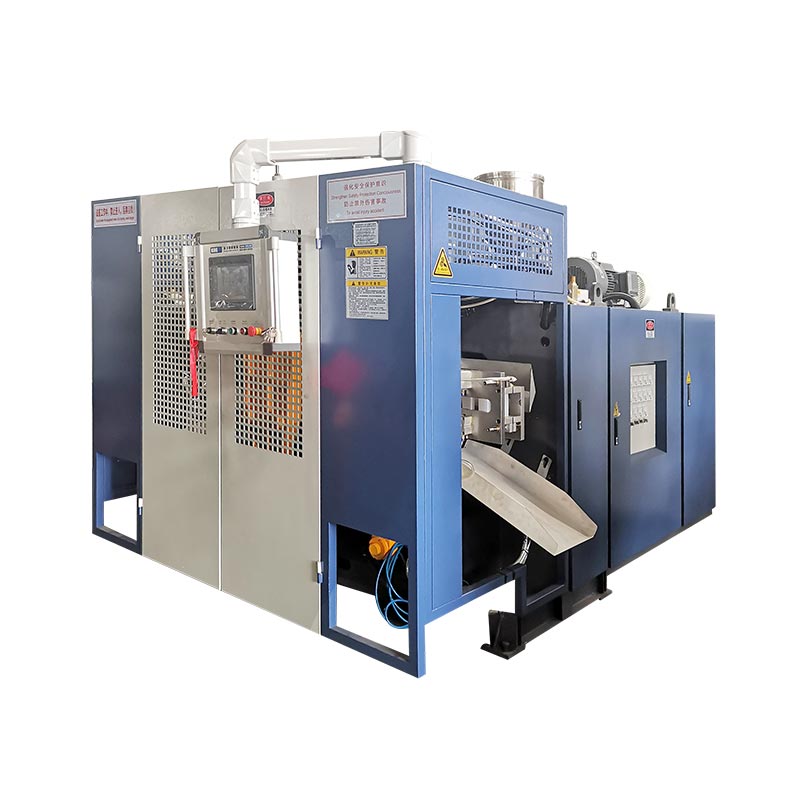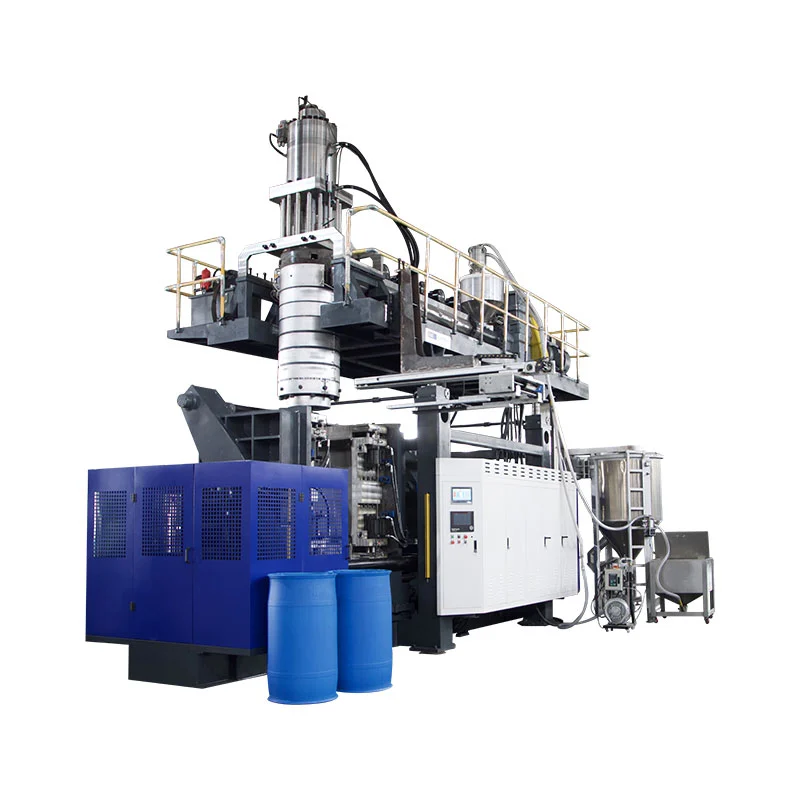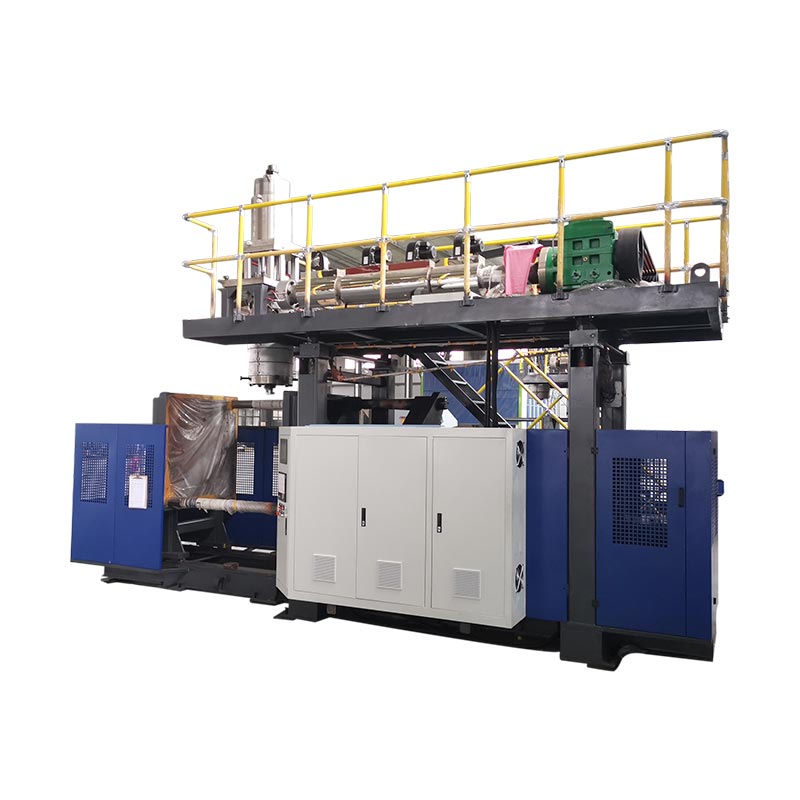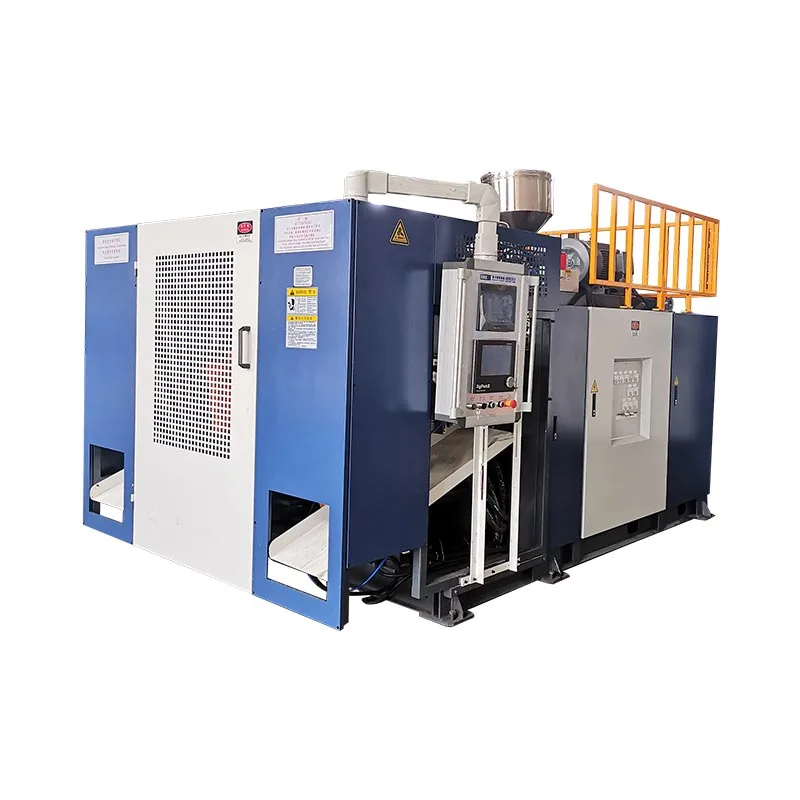
A changeover mesin ngecor jotosan rampung mung nalika jamur anyar, path materi, perkakas, resep lan persiyapan hilir wis diidentifikasi kanthi bener lan bagean anyar liwat mriksa sawijining ditetepake.Miwiti siklus otomatis minangka tonggak penting, dudu bukti rampung. Cara praktis sing paling aman lan paling cepet yaiku nyiyapake kabeh sing bisa ditindakake sadurunge mandheg, ngisolasi energi mbebayani kanggo karya sing katon, mulihake fungsi kanthi urutan sing dikontrol lan ngukur wektu menyang jendela produksi pisanan sing ditampa, kanthi definisi acceptance, mundhut transisi, approver tanggung jawab lan bukti sing dibutuhake dicathet sadurunge tim miwiti kampanye produksi sabanjure saka garis produksi sing dikontrol lan bisa dilacak.

Cathetan terminologi:Tim produksi bisa njlèntrèhaké karya iki minangka extrusion blow molding machine changeover, blow molding moulding change, mold swap, tool change, bottle line change, blow molding color change, blow molding resin change or blow molding recipe change. Label kasebut tumpang tindih, nanging ora mesthi nggambarake ruang lingkup sing padha. Paket proyek kudu nyatakake kanthi tepat unsur fisik, materi, digital lan hilir sing bakal diganti.
Lima pancasan sing ngontrol owah-owahan
- Netepake titik pungkasan minangka bagean sing ditampa lan jendela produksi sing stabil.
- Ngenali saben item sing diganti: cetakan, alat mati, pin jotosan, resin, warna, resep lan peralatan hilir.
- Pindhah verifikasi, pementasan lan dokumentasi ing njaba jendhela mesin sing mandheg ing ngendi aman.
- Gunakake prosedur energi mbebayani sing sah ing situs kasebut sadurunge ana wong sing mlebu ing zona bebaya sing katon.
- Rekam persiyapan lan bukti sing disetujoni supaya roto sabanjure diwiwiti saka garis dasar sing dikontrol.
| Ngganti domain | Apa sing kudu cocog karo proyek anyar | Wiwiti maneh bukti | Ketergantungan sing didhelikake khas |
|---|---|---|---|
| Mold lan antarmuka | revisi bener, soyo tambah, cooling, jotosan-pin / inti lan sesambetan take-out | Gerakan manual sing dikontrol lan sambungan bebas bocor | Rute selang, posisi sensor utawa reresik hilir |
| Die lan parison perkakas | Identitas perkakas sing disetujoni, posisi mekanik lan kalibrasi | Lurus, parison stabil dipanggonke kanggo cetakan | File perkakas ora cocog karo hardware sing diinstal |
| Bahan lan werna | Bahan resin sing bener, akeh, masterbatch lan aturan regrind sing disetujoni | Transisi materi sing resik, homogen lan bisa dilacak | Resin utawa werna lawas tetep ana ing jalur penanganan lan leleh |
| Resep lan kontrol | Revisi resep sing dirilis kanggo paket produk sing diinstal | Komando lan negara nyata setuju liwat siklus sing dikontrol | Nilai produk lawas tetep ana ing njaba resep sing disimpen |
| Part lan panriman baris | Drawing, watesan visual, bobot, tembok, dimensi lan tes fungsional | Ditetepake consecutive utawa wektu-based acceptance window | Trimmer, tester bocor, conveyor utawa pack-out isih nggunakake SKU lawas |
Pangowahan rampung mung nalika botol anyar disetujoni
Tanduran asring nggunakake tembung kasebutowah-owahankanggo sawetara acara beda. Siji pengawas bisa mungkasi jam nalika cetakan anyar dijepit. Liyane bisa mandheg nalika siklus otomatis pisanan diwiwiti. Kualitas bisa nemtokake completion minangka bagean pisanan sing ngliwati inspeksi, dene produksi mbutuhake bagean sing ditampa kanthi terus-terusan. Dhéfinisi kasebut ngasilake angka sing beda-beda, mula perbandingan wektu ganti ora ana gunane nganti titik wiwitan lan titik rampung tetep.
Kanggo garis ngecor jotosan extrusion, titik wiwitan migunani minangka bagéan pungkasan ditampa saka proyek metu. Titik Rampung sing migunani yaiku jendhela produksi pisanan sing ditampa kanggo proyek sing bakal teka. Tanduran kudu nemtokake jendhela kasebut. Bisa uga ana sawetara bagean sing terus-terusan, wektu sing ditemtokake ing kahanan sing stabil utawa aturan sampling antarane stasiun, rongga utawa outlet mati. Syarat kasebut ana ing spesifikasi produk utawa proses sing dikontrol, ora ana ing memori operator.
Dhéfinisi iki mbabarake karya sing didhelikake metrik mung cetakan. Produk mlebu bisa uga mbutuhake mati utawa mandrel liyane, jotosan pin, gulu perkakas, gerakan inti, profil parison, resin, werna, aturan regrind, program bocor-test, trimming peralatan, label, guide conveyor utawa pola Pack-metu. Sanajan cetakan fisik tetep dipasang, transisi materi lan resep isih bisa dadi owah-owahan produksi botol plastik lengkap.
Pisahake asil dadi patang ukuran: wektu mesin mandheg, wektu kanggo bagean pisanan dibentuk, wektu kanggo bagean pisanan ditampa lan wektu kanggo jendhela produksi sing ditampa. Rekam persiyapan nolak lan ngresiki jumlah ing jejere wektu kasebut. Iki ora janji sing saben nomer bakal tiba. Ndadekake mundhut katon lan ngalangi miwiti maneh cepet saka kacarita minangka sukses extrusion jotosan ngecor mesin changeover nalika baris hilir utawa kualitas gapura isih nolak bagean.
Rencanana paket produk anyar sadurunge mesin mandheg
Ganti kudu diwiwiti minangka mriksa informasi nalika proyek metu isih mlaku. Mbangun siji dirilis paket proyek sing ngenali gambar bagean lan revisi, resin kelas, masterbatch, regrind diijini, bobot bagean target, dimensi kritis, lokasi tembok-kekandelan, kritéria visual, tes fungsi lan samesthine Pack-metu. Tambah cetakan, alat mati, jeblugan pin, insert, take-out lan identitas perlengkapan hilir. Yen rong item nuduhake jeneng umum, gunakake ID sing tahan lama utawa foto sing dikontrol revisi supaya tim persiyapan ora milih kanthi tampilan.
Kinggle diterbitakeproses salesnjaluk panuku kanggo nyedhiyani foto produk utawa gambar, bobot, ukuran, materi, kekandelan, output lan kabutuhan kimia-resistance sadurunge solusi mesin dipilih. Kategori input sing padha penting nalika owah-owahan mengko amarga nyambungake persiyapan mesin karo bagean sing kudu diprodhuksi. Paket produksi kudu luwih spesifik tinimbang panaliten asli lan mung ngemot nilai sing disetujoni kanggo kombinasi mesin, cetakan lan materi sing nyata.
Tahap cetakan sabanjure lan barang tambahan sing diverifikasi ing wilayah sing ditemtokake tanpa ngalangi metu, njaga utawa aliran materi. Priksa titik angkat lan rencana angkat tanduran, nanging aja nyimpulake kapasitas angkat saka ukuran nominal cetakan. Konfirmasi yen sambungan pendinginan, sambungan udara, sensor, kabel lan pengikat wis ana lan diidentifikasi kanthi bener. Siapke peralatan penanganan materi sing resik lan wadhah sing dipisahake kanggo resin sing metu, materi transisi lan bagean sing ditolak. Yen baris kalebu trimmer, tester bocor, labeler utawa conveyor, kalebu resep lan ngganti bagean ing review kesiapan padha.
Tahan kaputusan kesiapan singkat sadurunge bagean lawas pungkasan. Setter jamur nandheske perkakas lan ngangkat kesiapan, penanganan materi nandheske persil bener lan rute resik, operator nandheske akses resep, pangopènan nandheske sembarang karya dijadwal, lan kualitas nandheske rencana sampel. Yen item sing dibutuhake ilang, ninggalake proyek metu mlaku nalika praktis. Nemokake masalah sadurunge mandeg sing direncanakake ngowahi downtime dadi wektu persiapan tanpa njupuk trabasan safety.
Ngontrol energi mbebayani sadurunge karya jamur utawa perkakas
A owah-owahan cetakan jotosan bisa mbabarake wong kanggo gerakan clamp, obah platens, jotosan pin, pemotong, robot, tekanan hidrolik, tekanan pneumatik, energi listrik, polimer panas lan perkakas digawe panas. Pencet tombol mandeg normal ora nggawe kahanan sing aman kanggo kerja ing zona bebaya. Majikan kudu nemtokake tugas endi sing dilayani utawa pangopènan, ngenali kabeh sumber energi lan ngetrapake prosedur kontrol energi khusus mesin ing situs kasebut liwat personel sing dilatih lan sah.
Kanggo papan kerja ing Amerika Serikat,OSHA 29 CFR 1910.147alamat layanan lan pangopènan ngendi energization ora dikarepke, wiwitan utawa release saka energi disimpen bisa ciloko karyawan. Mbutuhake program kontrol energi, prosedur sing didokumentasikake yen ana, latihan lan inspeksi berkala.OSHA 29 CFR 1910.212nyedhiyakake syarat umum kanggo njaga mesin. Tanduran ing njaba Amerika Serikat kudu ngetutake hukum, standar lan prosedur majikan sing ditrapake ing lokasi kasebut.
Rencana pangowahan uga kudu ngatasi tugas sing mbutuhake energi sauntara kanggo tes utawa posisi. Iki dudu ijin kanggo improvisasi. Majikan sing tanggung jawab kudu nemtokake urutan sing tundhuk kanggo ngresiki alat lan wong, mung mulihake energi sing dibutuhake, nindakake tes, de-energizing maneh yen dibutuhake lan ngetrapake kontrol maneh sadurunge karya sing katon diterusake. Tirai sing entheng, lawang sing interlocked utawa stop darurat bisa nglindhungi operasi normal, nanging ora kudu dianggep sembrono minangka pengganti prosedur energi mbebayani sing ditrapake.
Nglindhungi peralatan kasebut kanthi teliti kaya wong. Kinggle dadi tuan rumahmanual operasi mesin blow molding otomatiswarns sing gerakan jotosan-pin kudu tumata karo kondisi jamur-mbukak lan njlèntrèhaké platform lan die-head fungsi posisi. Antarmuka sing tepat lan logika gerakan sing aman beda-beda miturut model, opsi lan versi piranti lunak. Mula, tim persiyapan kudu ngenali gerakan sing diidinake khusus mesin sadurunge mandheg tinimbang nemokake nalika ana cetakan sing digantung utawa alat sing katon.
Mbukak siji urutan kontrol liwat jamur, materi lan kontrol
Urutan wolung tahap ing ngisor iki sengaja ditulis minangka aliran kontrol, dudu prosedur mekanik universal. Langkah-langkah mbusak cetakan sing rinci, nilai pengikat, metode selang, watesan suhu perkakas lan gerakan tes kudu teka saka instruksi mesin, cetakan lan tanduran sing nyata. Nilai saka urutan umum iku menehi operasi, perkakas, pangopènan, bahan lan kualitas TCTerms handoff padha.
-
Ngeculake proyek metu.Ngenali bagean lawas pungkasan ditampa, nyimpen rekaman proses dibutuhake lan reconcile metu resin, label lan karya-in-proses. Simpen sampel sing disetujoni yen rencana kontrol tanduran mbutuhake siji.
-
Mungkasi ing kondisi disetujoni.Tindakake instruksi mateni mesin lan resin. Akun kanggo panggonan panas lan materi kiwa ing hopper, extruder, sirah utawa accumulator tinimbang assuming ngaso normal cocok kanggo owah-owahan resin.
-
Isolasi kanggo karya sing katon.Personil sing sah ngetrapake prosedur energi lan angkat sing mbebayani ing situs kasebut. Verifikasi isolasi lan alamat energi hidrolik, pneumatik, gravitasi lan termal sing disimpen sadurunge ana wong sing mlebu zona bebaya sing ditemtokake.
-
Copot lan nglindhungi komponen metu.Pedhot, angkat lan simpen cetakan lan perkakas sing gegandhengan kanthi instruksi sing dikontrol. Tutup utawa nglindhungi sambungan resik lan ngrekam karusakan, bocor utawa nyandhang ora normal tinimbang liwat menyang roto sabanjuré.
-
Priksa antarmuka umum.Priksa pasuryan soyo tambah, fitur alignment, cooling lan sambungan udhara, sensor, kabel lan area dijaga diakses. Masalah antarmuka sing didhelikake bisa ngetutake cetakan anyar lan katon kaya kesalahan resep.
-
Instal paket mlebu sing wis diverifikasi.Cocokake ID fisik menyang paket proyek sing dirilis. Sambungan rute kanggo ngindhari bebaya jiwit, panas lan gerakan, banjur rampungake mriksa pemasangan lan sambungan sing ditemtokake.
-
Mulihake fungsi kanthi wewenang.Mbusak personel lan alat, instal maneh pengawal, tindakake proses re-energization sing disetujoni lan mbuktekake gerakan manual sing diidini ing kahanan sing dikontrol. Konfirmasi yen printah, umpan balik lan gerakan fisik setuju.
-
Ngenalake materi lan kualifikasi produk.Rampungake resin utawa transisi warna sing disetujoni, muat resep sing diluncurake, mbentuk bagean diagnostik, mbenerake siji-sijine sabab sing dibuktekake lan ngeculake produksi mung sawise jendela panrima sing ditetepake.
Pemilik panggung kudu menehi tandha utawa ngakoni kanthi digital saben handoff. Kontrol cilik kasebut nyegah pernyataan sing ora jelas kayata "cetakan wis siyap" nalika pendinginan ora disambungake, utawa "resep dimuat" nalika piranti tambahan isih nyekel SKU sadurunge. Iku uga nuduhake endi wektu bener ilang: ngenteni wewenang, nemokake hardware, mbenerake antarmuka, mbusak werna lawas, stabil parison utawa mbaleni test kualitas.
Kanggo rincian liyane babagan hubungan perkakas, gunakake Kinggleextrusion jotosan ngecor guide desain cetakan. Kanggo bali kontrol saka mesin mandegake kanggo produksi, nggunakakeDhaptar wiwitan mesin blow molding. Artikel kasebut ngembangake tahapan individu; kaca changeover iki ndarbeni handoff salib-fungsi saka siji proyek disetujoni kanggo sabanjuré.
Nambani resin lan owah-owahan werna minangka kaputusan material-path
A owah-owahan materi jotosan ngecor ora lengkap nalika tas sabanjuré tekan hopper ing. Resin utawa warna sing metu bisa uga tetep ana ing garis conveying, loader, hopper, blender, tenggorokan feed, sekrup lan tong minyak, adaptor, kepala ekstrusi, jalur aliran akumulator lan alat mati. Rencana transisi kudu nemtokake endi saka volume kasebut lan ing ngendi materi sing dicampur utawa ora ana warna bakal dikumpulake. Sampeyan uga kudu nyatakake apa materi transisi bisa dibalekake, kudu dikarantina utawa kudu dibuwang miturut aturan materi tanduran.
Tindakake mateni, wiwitan lan purging sing disetujoni supplier resin uga instruksi mesin. Aja nganggep manawa bahan, suhu utawa jumlah pembersih universal bisa digunakake kanggo saben sistem polimer, pewarna lan ekstrusi. Owah-owahan saka materi alam menyang peteng menehi masalah visibilitas beda saka peteng kanggo alam. A owah-owahan antarane gelar saka polimer padha isih bisa ngowahi kekuatan nyawiji, swell, cooling lan prilaku parison. Owah-owahan ing antarane kulawarga polimer mbutuhake kompatibilitas sing luwih spesifik lan review degradasi. Kinggle'sHDPE versus PP blow molding guidenerangake apa bagean, proses lan paket validasi kudu reconsidered tinimbang nambani jeneng materi minangka substitusi prasaja.
LyondellBasell kangjotosan ngecor guide ngatasi masalahngenali kontaminasi njaba lan resin rusak minangka sumber garis mati, streaking, partikel mati-werna lan bolongan. Iki khusus nuduhake housekeeping material, regrind sing kontaminasi, pembersihan sing ora apik ing antarane resin lan mateni utawa praktik wiwitan minangka kontributor. Iki minangka hubungan diagnostik, dudu setpoint operasi Kinggle.
Mbangun identifikasi materi positif menyang handoff. Rekam supplier resin, kelas, lot, masterbatch, rasio, sumber regrind lan wektu campuran anyar mlebu sistem feed. Simpen label utawa cathetan barcode kanthi conto sing disimpen nalika dibutuhake. Yen bagean anyar pisanan nuduhake specks ireng, coretan utawa werna carryover, timestamp lan materi-path rekaman bantuan mbedakake transisi katebak saka kontaminasi utawa degradasi. Ingextrusion jotosan ngecor guide cacatnyedhiyakake matriks gejala-kanggo-bukti sing luwih akeh.
Mulihake resep tanpa ngimpor asumsi produk lawas
Resep sing disimpen mung migunani yen identitas lan ruang lingkupe wis jelas. Cathetan mlebu kudu nyatakake revisi produk, cetakan lan kombinasi perkakas, bahan resin, file pengontrol sing cocog, status persetujuan lan tanggal sing diverifikasi pungkasan. Hak akses kudu mbedakake resep produksi sing dirilis saka uji coba pangembangan. Sadurunge mbukak file, operator kudu ngonfirmasi yen kondisi mesin fisik cocog karo file kasebut tinimbang nggunakake jeneng resep minangka bukti yen hardware kasebut bener.
Ruang lingkup resep bisa dipérang dadi sistem. HMI utama bisa ngemot posisi mbukak lan nutup cetakan, kacepetan gerakan, wektu tundha, wektu jotosan, wektu pendinginan, logika take-out lan pilihan fungsi. Pengontrol ketebalan tembok sing kapisah bisa nahan informasi tembakan utawa siklus, nilai-nilai die-longkangan lan profil parison. Peralatan hilir bisa nahan setelan trimming, tes bocor utawa conveyor. Kinggle dadi tuan rumahMoog DigiPack III manualnerangake manawa file wadhah sing disimpen bisa kalebu profil parison sing diprogram lan informasi kalibrasi alat. Uga nyatakake yen kalibrasi perkakas mati-gap sing akurat penting nalika ngganti saka siji wadhah menyang liyane.
Bukti kasebut ndhukung aturan penting: aja copot file piranti lunak saka piranti sing dikalibrasi supaya bisa digunakake. Manual pengontrol sing padha nyathet yen owah-owahan cetakan bisa uga mbutuhake pangowahan alat die-gap. A file sing diprodhuksi wadhah ditampa karo siji die, mandrel lan kalibrasi ora otomatis bener sawise owah-owahan item kasebut. Yen pabrik wis nyetujoni setelan master, mbandhingake revisi sing dimuat karo rekaman sing dirilis lan dokumentasikake prabédan sing disengaja. Aja nimpa master nalika nyetel bagean pisanan.
Gunakake mode manual utawa persiyapan kanggo mbuktekake mung gerakan sing diidinake dening prosedur khusus mesin. Verifikasi reresik jamur, jotosan-pin utawa inti hubungan, mati-sirah lan posisi platen, njupuk-metu path, pengawal lan saran sadurunge muter otomatis. Manual operasi Kinggle njlèntrèhaké fungsi manual lan warns sing gerakan jotosan-pin kudu tumata karo jamur mbukak. Amarga antarmuka lan fungsi opsional beda-beda, ingPandhuan setelan lan weker HMIkudu diwaca bebarengan karo manual mesin sing tepat tinimbang digunakake minangka pengganti.
Nalika tuning diwiwiti, ganti siji variabel sing dikontrol kanthi alesan sing ditemtokake, rekam nilai lawas lan anyar, lan ngenteni respon proses sadurunge menehi kritik. Distribusi Parison, bobot part, prilaku extrusion, cooling lan posisi jamur interaksi. Ingpanduan program parisonnerangake carane nyambungake profil karo lokasi tembok diukur tinimbang smoothing TCTerms dening katon piyambak.
Validasi bagean pisanan sadurunge ngukur sukses pangowahan
Bagian kapisan sing ditutup mung mangsuli siji pitakonan: garis bisa mbentuk soko. Iku ora mbuktekaken sing bagean meets drawing, syarat fungsi utawa proses. Nambani potongan awal minangka conto diagnostik. Tandhani kanthi urutan, wektu, stasiun, rongga utawa stopkontak sing cocog. Tansah supaya cukup dawa kanggo ndeleng apa proses converging, drifting utawa mbaleni cacat sisih-tartamtu.
Miwiti karo identitas lan kahanan reged. Konfirmasi bagean bener lan révisi, resin lan werna, gulu utawa antarmuka geometri, tatanan lengkap, trimming rute lan karusakan ketok. Banjur aplikasi rencana sing dikontrol kanggo bobot bagean, distribusi tembok, dimensi kritis, tampilan lan tes fungsional sing dibutuhake. Kebocoran, gulung, tekanan, beban, tahan kimia utawa tes pas khusus kanggo produk; kalebu mung sing dibutuhake dening drawing panuku, standar utawa rencana validasi. Aja nggawe toleransi universal utawa jumlah sampel.
Sampel acceptance kudu makili noto produksi nyata. Ing mesin stasiun kaping pindho, sampel loro-lorone. Ing persiyapan multi-head utawa multi-rongga, njaga identitas sirah utawa rongga supaya rata-rata ora bisa ndhelikake output sing gagal. Yen pemangkas hilir utawa tester bocor minangka bagean saka proses bagean sing bisa didol, kualifikasi peralatan kasebut uga. Botol sing liwat ing cetakan nanging gagal sawise trimming ora asil produksi ditampa. Ingpandhuan tes ditampa pabriknuduhake carane produk, proses lan bukti test bisa disambungake bebarengan sadurunge kiriman; prinsip traceability padha ditrapake sak owah-owahan produksi.
Pengawal, umpan balik, keperluan, gerakan manual lan aliran materi setuju karo persiyapan sing disetujoni.
Sampel sing diidentifikasi ngliwati syarat gambar, visual, dimensi, tembok lan fungsional sing ditrapake.
Jendela produksi berturut-turut utawa adhedhasar wektu sing ditemtokake pabrik ngliwati kabeh output sing cocog.
Mbukak baris mung liwat wewenang ditetepake tanduran kang. Rekam conto sing ditampa lan revisi resep sing ngasilake. Yen proses ora bisa tekan jendhela disetujoni tanpa ninggalake sawetara qualified sawijining, mungkasi escalating setelan lan neliti perkakas, keperluan, materi, kondisi mesin utawa desain proses asli. Kinggle'spedoman syarat saranambantu misahake masalah setelan mesin saka online ora stabil, banyu utawa sumber listrik.
Ngurangi wektu ganti kanthi mindhah persiapan ing njaba mandeg
Kesempatan sing paling aman biasane ora kerja kunci sing luwih cepet. Iki ngilangi karya sing ora kudu ana ing jendela sing mandheg. Deleng owah-owahan sing direkam lan klasifikasi saben wektu tundha: ngenteni cetakan, konfirmasi revisi, nemokake selang, ngresiki wadhah materi, ngundhuh file, nemokake peralatan tes, ngenteni kualitas utawa mbenerake sambungan sing rusak. Akeh tugas kasebut bisa rampung utawa diverifikasi sadurunge bagean lawas sing ditampa pungkasan, yen persiapan kasebut ora ngganggu produksi utawa njaga.
Nggawe kit siap kanggo saben kulawarga produk bola-bali. Bisa kalebu peta sambungan sing wis diverifikasi, pengikat sing dilindhungi, selang kanthi label, braket sensor, referensi resep sing disetujoni, rencana sampel lan bagean pangowahan hilir. Gunakake identifikasi visual sing bisa urip ing lingkungan toko. Simpen cetakan lan perkakas supaya titik angkat lan pasuryan sambungan tetep bisa diakses lan dilindhungi. Kit kudu nyuda panelusuran lan interpretasi; iku kudu tau kasurung substitusi nalika item kontrol ilang.
Antarmuka standar mung sawise review engineering. Lokasi selang sing konsisten, identifikasi konektor, referensi sing dipasang lan jeneng resep bisa nyuda wektu keputusan, nanging kudu cocog karo tekanan, suhu, aliran, gerakan lan syarat safety. Yen fitur pangowahan cepet dianggep, evaluasi sistem lengkap, kalebu kunci positif, umpan balik, bocor, pangopènan, bukti kesalahan lan penilaian resiko situs. Aja ngowahi proyek kacepetan dadi modifikasi hardware sing ora duwe dokumen.
Gunakake rekaman pangowahan kanggo milih siji dandan sekaligus. Yen ngresiki werna dominan, priksa rute materi lan strategi purge sing disetujoni. Yen alignment dominan, priksa panyimpenan, nemokake fitur lan kondisi jamur. Yen tuning bagean pisanan didominasi, audit tata kelola resep, kalibrasi perkakas lan bukti proses. Yen nunggu kualitas ndominasi, pra-tataran kalibrasi gauges lan nemtokake sing bisa ngeculake proyek. Tujuane yaiku jendela produksi sing bisa ditrima pisanan sing bisa diulang, dudu owah-owahan garing sing nggawe rekor sing diikuti karo kethokan.
Karya pangopènan uga kudu direncanakake kanthi jelas. A changeover bisa nyedhiyani akses kanggo inspeksi, nanging nggabungke tugas ngganti orane katrangan, wong lan energi-kontrol kabutuhan. Gunakake ingdhaptar mriksa pangopènan preventifkanggo mutusake apa sing ana ing intervensi sing direncanakake. Tansah temuan pangopènan sing kapisah saka owah-owahan persiyapan produk supaya masalah peralatan sing terus-terusan katon.
Mbangun rekor changeover sing nggawe roto sabanjuré luwih gampang
Rekaman migunani cukup cendhak kanggo ngrampungake lan cukup spesifik kanggo mbangun maneh. Miwiti karo identitas: tanggal lan wektu, mesin, revisi produk metu lan mlebu, ID cetakan lan perkakas, biji lan persil materi, revisi resep, anggota tim lan wewenang rilis. Tambah papat TCTerms wektu ditetepake sadurungé, plus jumlah utawa bobot saka materi purge, persiyapan nolak lan ditahan produk. Yen tanduran ora bisa ngukur siji lapangan kanthi andal, label minangka ora kasedhiya tinimbang ngira.
Rekam pangecualian ing basa sing bisa diamati. "Bali cooling saka sirkuit cetakan B ora nuduhake aliran" luwih migunani tinimbang "masalah banyu." "File resep 14 dimuat; panguji hilir tetep ing SKU X" ngenali kegagalan handoff. Foto nyandhang sing ora dikarepke, bocor, konektor rusak utawa cacat bagean sing bisa diulang kanthi tandha identitas sing cocog. Nyambungake karya koreksi menyang sistem pangopènan utawa nonconformance tinimbang dikubur ing komentar operator.
| Blok rekaman | Lapangan migunani minimal | Pitakonan iku njawab wektu sabanjuré |
|---|---|---|
| Identitas proyek | Revisi mesin, produk, cetakan, perkakas, bahan lan resep | Apa paket fisik lan digital cocog? |
| Wektu | Pungkasan ditampa bagean lawas, pisanan kawangun bagean anyar, pisanan ditampa bagean, stabil-jendhela release | Ing endi interval mandheg dadi wektu kualifikasi? |
| mundhut | Purge jumlahe, persiyapan nolak, ditahan produk lan pegawe dening peran | Apa mandeg sing luwih cendhek mung mindhah kerugian ing papan liya? |
| Kode tundha | Nunggu, nggoleki, ndandani, ngresiki, nyetel, nguji utawa wewenang | Masalah persiapan utawa sistem apa sing kudu didandani? |
| Penerimaan | ID sampel, pangukuran, tes, persetujuan lan revisi resep pungkasan | Bukti apa sing mbuktekake manawa baris kasebut dirilis? |
| Pangecualian | Masalah sing diamati, pemilik, konten lan tumindak sing ana gandhengane | Apa sing kudu didandani sadurunge proyek sing padha bali? |
Deleng owah-owahan bola-bali miturut kulawarga produk tinimbang ngandelake siji sing paling apik. Goleki median lan panyebaran saben tahapan wektu, pengecualian sing bola-bali lan mode kethokan sing diulang. Sawijining acara sing luar biasa cepet bisa uga ora mriksa, entuk manfaat saka kahanan sing cocog utawa nggunakake definisi panriman sing beda. Tujuan data kasebut yaiku kanggo nambah standar lan persiapan, ora kanggo meksa operator supaya ora bisa nglindhungi.

Nutup rekaman kanthi garis dasar sing disetujoni saiki lan tumindak sabanjure. Yen owah-owahan ngasilake persiyapan sing luwih apik, rute nilai sing diowahi liwat proses persetujuan pabrik sadurunge nganyari master. Yen ana masalah desain, tetep konten sementara katon nganti teknik nutup. Disiplin iki ngowahi saben ganti mesin cetak jotosan dadi bukti sing bisa digunakake tinimbang acara shift liyane.
Pitakonan sing sering ditakoni babagan owah-owahan blow molding
Apa sing kalebu ing ganti mesin blow molding?
A changeover lengkap bisa kalebu jamur, mati lan mandrel, jotosan pin, inti utawa sisipan, resin, masterbatch, aturan regrind, resep HMI, profil wall-ketebalan, njupuk-metu, trimmer, tester bocor, Panuntun conveyor, label lan Pack-metu. Cakupan pas gumantung ing beda antarane paket produk metu lan mlebu. Temtokake prabédan kasebut sadurunge mandheg. Yen mung jamur kadhaptar, tim bisa miwiti maneh karo rute materi lawas, file controller utawa setelan hilir.
Nalika wektu pangowahan kudu diwiwiti lan mandheg?
Definisi praktis diwiwiti ing bagean pungkasan sing ditampa saka proyek sing metu lan rampung ing jendela produksi pisanan sing ditampa kanggo proyek sing mlebu. Uga ngrekam wektu penengah kanggo bagean kawangun pisanan lan bagean pisanan ditampa. Pabrik kudu netepake jendhela produksi, kayata nomer tartamtu saka bagean consecutive utawa sampel adhedhasar wektu ing kabeh stasiun cocog, growong utawa sirah. Nggunakake definisi sing padha ndadekake perbandingan ing mangsa ngarep migunani.
Kepiye carane tanduran bisa nyuda wektu ngganti cetakan cetakan kanthi aman?
Identifikasi mindhah, pementasan, reresik, verifikasi resep, persiapan gauge lan perencanaan kualitas ing njaba interval sing mandheg ing ngendi kegiatan kasebut bisa ditindakake tanpa ngganggu produksi. Antarmuka label, nglindhungi panyimpenan, nyiyapake kit khusus proyek lan nemtokake pamilik kanggo saben handoff. Analisis wektu tunggu lan koreksi kanthi kapisah saka karya cetakan fisik. Aja nyuda wektu kanthi ngliwati pengawal, ngliwati kontrol energi sing mbebayani, nggunakake peralatan ngangkat sing ora dirating utawa nampa bagean sadurunge mriksa sing dibutuhake.
Apa ngemot resep sing disimpen ngrampungake persiyapan?
Ora. Resep sing disimpen kudu cocog karo cetakan sing dipasang, alat mati, pin jotosan, bahan lan revisi produk. Sawetara setelan bisa uga manggon ing controller parison kapisah utawa mesin hilir. Konfirmasi set file lengkap, buktiake gerakan manual sing diidini lan mbandhingake prilaku mesin sing nyata karo garis dasar sing dirilis. Moog's DigiPack III manual pranala sing disimpen file wadhah karo parison-profil lan die-gap informasi kalibrasi tooling, pramila identitas hardware lan identitas file kudu tetep nyambung.
Napa bintik ireng utawa garis warna katon sawise owah-owahan materi?
Penyebab sing bisa uga kalebu bahan lawas sing isih ana ing jalur penanganan utawa leleh, resin sing kontaminasi utawa regrind, resin rusak sing dibebasake saka wilayah sing mandheg, pencampuran warna sing ora rata, kesalahan pemanas utawa mati lan purge sing ora cocog. Simpen rekaman resin lan transisi sadurunge ngganti setelan. Tindakake prosedur mesin lan resin-supplier sing disetujoni, mriksa rute materi lan klasifikasi manawa cacat kasebut acak utawa tetep ing sekitar parison. Aja nganggep manawa siji cara ngresiki universal aman kanggo saben resin lan sirah.
Informasi apa sing kudu dikirim menyang Kinggle babagan owah-owahan sing angel?
Ngirim identifikasi mesin lan pengontrol, gambar produk sing metu lan mlebu, ID cetakan lan perkakas, biji resin lan lot, rincian masterbatch lan regrind, revisi resep, riwayat weker, bacaan sarana, timeline pangowahan, foto sampel sing ditandhani lan data kegagalan sing diukur. Kalebu video mung nalika bisa dijupuk tanpa mlebu zona bebaya. Bukti khusus ngidini diskusi bisa misahake masalah material-path, perkakas, kontrol, sarana utawa part-desain kanthi luwih efisien.
Rencana mesin sak paket produk
Kanggo jamur anyar, materi anyar utawa masalah pangowahan baleni, kirim gambar part nyata, resin, tes target, cetakan lan rincian perkakas, informasi mesin saiki lan rekaman owah-owahan sing diamati. Kinggle bisa ngrembug mesin, perkakas, kontrol lan syarat produksi saka pesawat bukti padha.
Kirimi informasi proyek sampeyanSumber dicenthang lan metode bukti
Kaca Kinggle pihak pisanan lan manual sing di-host Kinggle digunakake kanggo antarmuka mesin, input proyek lan statement latihan. Manual Produsèn controller digunakake kanggo disimpen-file lan tooling-kalibrasi sesambetan. Pandhuan produsen resin resmi digunakake kanggo kontaminasi materi lan jalur degradasi. Peraturan OSHA mung digunakake kanggo njlèntrèhaké wates safety Amerika Serikat. Ora ana sumber ing ngisor iki sing dituduhake minangka resep universal.
- Manual Operasi Mesin Blow Molding Otomatis Kinggle, diakses 8 September 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, tuan rumah Kinggle, diakses 8 September 2026.
- Proses Penjualan KingglelanLayanan Sawise Sales, diakses 8 September 2026.
- LyondellBasell, Carane Ngatasi Masalah jotosan Molding, diakses 8 September 2026.
- OSHA 29 CFR 1910.147, Kontrol Energi Berbahaya, diakses 8 September 2026.
- OSHA 29 CFR 1910.212, Syarat Umum kanggo Kabeh Mesin, diakses 8 September 2026.