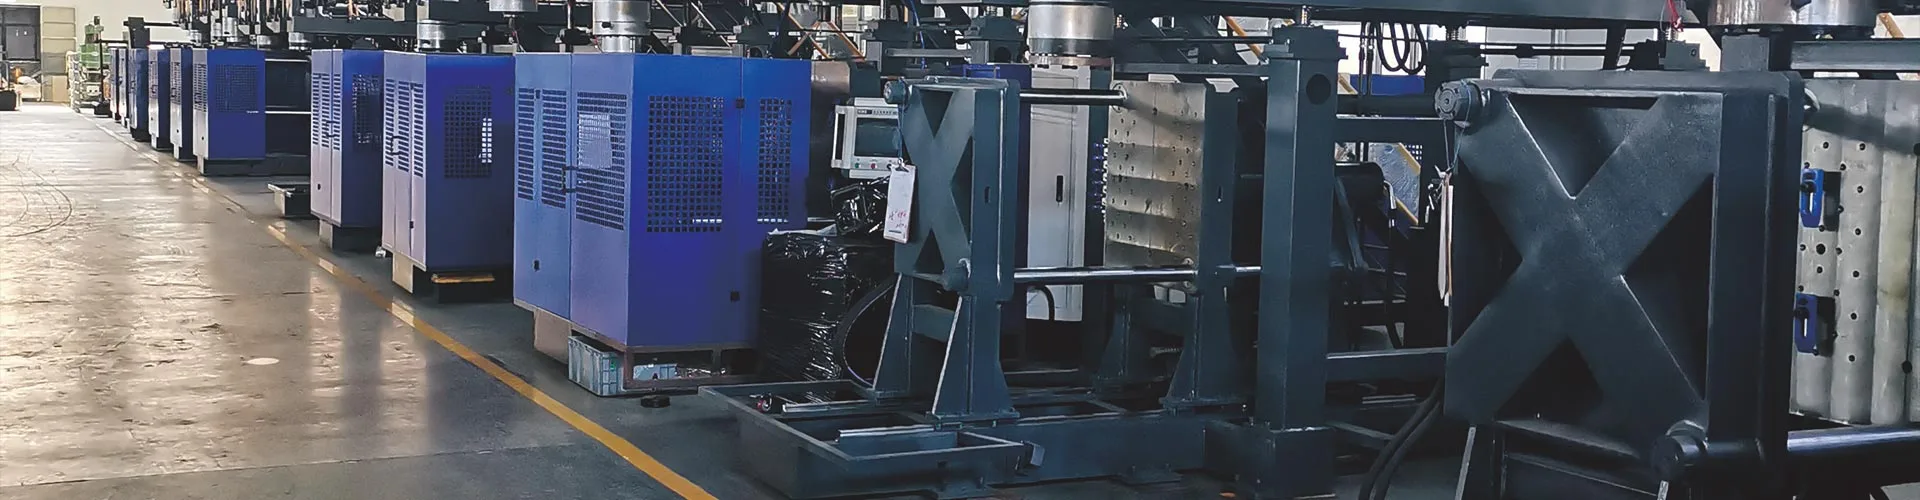
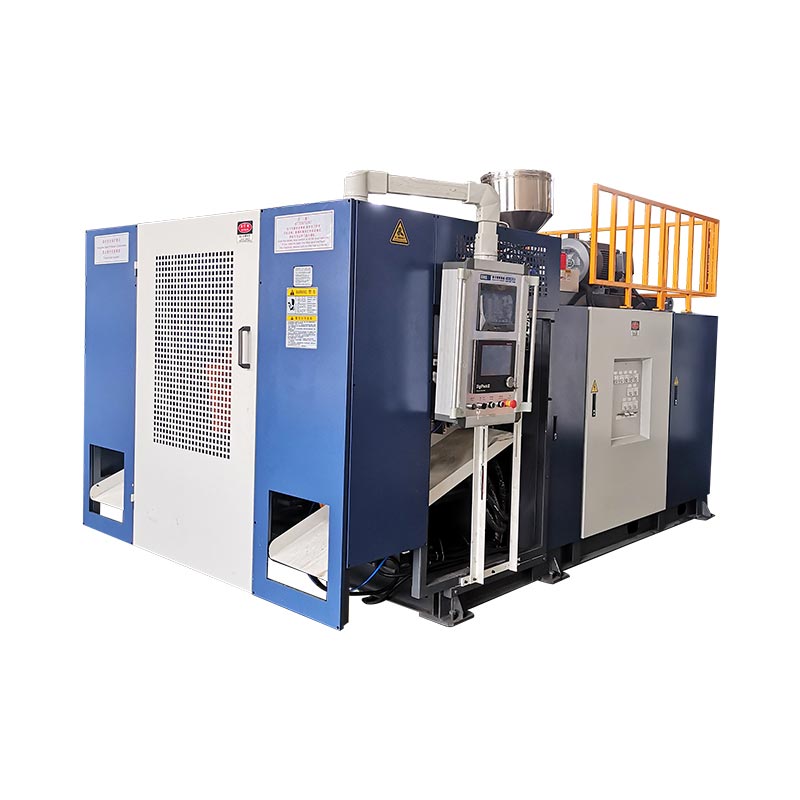
A stasiun liya ngganti carane mesin nggunakake extrusion, cooling lan wektu jamur-nangani. Ora kanthi otomatis ngasilake dobel sing bisa didol, luwih murah energi saben botol utawa nggawe produk sing luwih gedhe. Telung ukuran mesin Kinggle dipasangake nuduhake ing ngendi beda nyata katon.

Sing nyatasingle vs pindho stasiun jotosan mesin ngecorMangkono mbandhingake minangka studi sel lengkap, dudu count gerbong. Kaputusan kasebut kudu nyambungake botol, jadwal produksi, permintaan leleh reged, urutan rong stasiun lan syarat bagean sing ditampa.
Apa owah-owahan antarane stasiun siji lan loro?
Ing siji-stasiun terus extrusion jotosan mesin ngecor, siji jamur-lan-ngawat-ngawati posisi dijupuk parison, mbentuk bagean, cools lan ngeculake. Acara ngecor sabanjure kudu pas karo urutan siji stasiun kasebut.
A pindho stasiun-utawa stasiun kembar-extrusion jotosan mesin ngecor alternates loro posisi jamur watara sistem extrusion sambungan. Siji stasiun bisa ing langkah ndamu, cooling utawa part-mbusak nalika liyane nyiapake kanggo dijupuk parison sabanjuré. Mulane peralatan stasiun pindho uga diterangake minangka mesin ngecor jotosan pindho sisi utawa anter jemput ing sawetara pasar.
Urutan sing disederhanakake iki nerangake kesempatan, dudu tingkat produksi pungkasan. Lelungan stasiun, tatanan parison, cetakan cedhak, ndamu, knalpot, cooling, ejection, trimming lan transfer hilir isih kudu pas bebarengan. Sastra anter jemput-mesin independen uga dhaptar konfigurasi siji lan pindho sisih kapisah saka siji- lan multi-parison kepala mati, nguatake yen iki pilihan peralatan beda.
Aja bingung count stasiun, count sirah, count rongga lan count lapisan
Akeh kesalahan kutipan diwiwiti amarga "dobel" digunakake tanpa ngomong apa sing diganda. A mesin pindho stasiun ora kudu mesin pindho sirah, jamur rong rongga utawa baris loro-lapisan.
| istilahe | Apa counts | Apa owah-owahan | Pitakonan kanggo supplier |
|---|---|---|---|
| Stasiun siji utawa kaping pindho | Mold-and-clamp posisi sing dianggo ing urutan | Urutan mesin, syarat cetakan, potensial output, jejak lan penanganan | Carane akeh stasiun jamur lengkap sulih ing mesin iki? |
| Single utawa multi-head mati | Parisons extruded ing siji acara ngecor | Pira rongga jamur sing bisa diisi sekaligus lan jarak outlet sing dibutuhake | Pira outlet kalebu, lan apa jarak tengahe? |
| Cetakan siji utawa multi-rongga | Parts kawangun ing siji jamur cedhak | Parts saben acara ngecor, ukuran jamur, imbangan cooling lan trimming | Carane akeh bagean salable ngirim siji acara jamur gawé? |
| Single utawa multilayer | Lapisan materi ing tembok bagean | Extruders, arsitektur die-head, penanganan materi lan kontrol proses | Apa bahan lan struktur lapisan sing kalebu ing kutipan? |
IngLembar data anter jemput ekstrusi terus R&B, contone,, dhaptar siji- lan multi-parison kepala mati kapisah saka siji- utawa loro-stasiun konfigurasi clamp. Perkakas multi-parison minangka salah sawijining tuas output; stasiun jamur liya liyane. A proposal bisa nggunakake salah siji pengungkit utawa gabungke loro, supaya kutipan kudu ngenali saben dhewe.
Terminologi uga diganti miturut wilayah. Para panuku bisa nggoleki astasiun pindho jotosan mesin ngecor, kembar stasiun jotosan mesin ngecor, mesin ndamu botol loro-stasiunutawamolder jotosan anter jemput pindho sisi. Konfirmasi urutan fisik tinimbang milih kanthi jeneng.
Perbandingan asli: telung ukuran mesin Kinggle sing dipasangake
Analisis ing ngisor iki nggunakake spesifikasi sing diterbitake ing enem kaca produk Kinggle sing saiki. Saben pasangan nduweni kapasitas wadhah maksimum nominal sing padha, sing ndadekake prabédan stasiun luwih gampang dideleng. Angka kasebut minangka referensi katalog, dudu jaminan produksi kanggo saben botol, resin, sirah mati utawa paket pilihan.
| Kapasitas lan model | Stasiun | Label output sing diterbitake | Kapasitas leleh HDPE | Ukuran mesin (L × W × H) | Amplop sederhana L×W* | Bobot | Gaya clamping |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Tunggal | 600 pcs / h siklus garing | 30 kg/jam | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | pindho | 600 × 2 pcs/jam siklus garing | 55 kg/jam | 3,1 × 2,2 × 2,5 m | 6,8m² | 4,5 t | 40 kN |
| 5LKGB5L | Tunggal | 500 pcs / h siklus garing | 55 kg/jam | 3,1 × 2,2 × 2,5 m | 6,8m² | 3,0 t | 65 kN |
| 5LKGB5D | pindho | 500 × 2 pcs/jam siklus garing | 80 kg/jam | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Tunggal | 450 pcs / h siklus garing | 100 kg/jam | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | pindho | 450 × 2 pcs/jam siklus garing | 120 kg/jam | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Apa sing dituduhake data sing dipasangake
1. count Station ora nemtokake ukuran part maksimum
Ing saben pasangan Kinggle, kapasitas wadhah nominal lan gaya clamping sing diterbitake tetep padha: 2L lan 40 kN, 5L lan 65 kN, utawa 15L lan 165 kN. Stasiun kapindho ngganti urutan produksi; iku ora nguripake platform 5L menyang platform 15L.
Bedane iki penting nalika milih mesin. Volume bagean, area proyeksi, dimensi cetakan lan penjepit sing dibutuhake isih kudu pas karo platform. Kinggle'sPandhuan pilihan mesin blow moldingdiwiwiti saka wadhah sadurunge milih count stasiun.
2. Pasangan stasiun pindho nambah kapasitas nyawiji, nanging ora dening siji rasio tetep
Kapasitas lebur HDPE sing diterbitake mundhak saka 30 dadi 55 kg/jam ing pasangan 2L, saka 55 dadi 80 kg/jam ing pasangan 5L, lan saka 100 nganti 120 kg/jam ing pasangan 15L. Peningkatan kasebut ora padha lan ora kudu diowahi dadi "pengganda stasiun ganda" universal.
Iki minangka pawulangan kapasitas paling penting ing data. Rong stasiun bisa nggawe kesempatan cetakan liyane, nanging extruder isih kudu nyuplai massa parison reged. Botol sing luwih abot, lampu kilat luwih akeh, luwih akeh outlet mati utawa interval acara sing luwih cendhek nambah permintaan leleh. Nalika ekstrusi dadi bottleneck, nambah kasedhiyan stasiun ora bisa ngatasi.
3. Bobot lan amplop instalasi mundhak beda karo ukuran
Ngalih saka model tunggal menyang model ganda nambah bobot mesin sing diterbitake saka 2,5 dadi 4,5 ton ing 2L, 3,0 nganti 5,2 ton ing 5L, lan 7,5 nganti 12,5 ton ing 15L. Amplop mesin L×W sing diétung owah saka 5,3 dadi 6,8 m², 6,8 dadi 7,0 m², lan 9,9 dadi 13,9 m².
Mulane, area lantai ora diterangake kanthi aman minangka "meh padha" utawa "gedhe kaping pindho". Asil gumantung ing platform. Ora ana pitungan amplop mesin minangka tata letak pabrik: akses layanan, pasokan materi, manifold pendinginan, lemari kontrol, bagean discharge lan penanganan cetakan isih butuh ruang. Gunakake Kinggle'sdaya, online, banyu lan guide tatasadurunge pembekuan rencana situs.
4. Label siklus garing minangka sinyal perbandingan, dudu janji pangiriman
Siklus garing nyathet gerakan mesin tanpa mbuktekake kahanan produksi bagean sing wis rampung. Output nyata kudu kalebu tatanan parison, jotosan lan wektu exhaust, cooling, ejection, trimming, mundhut kualitas lan ngrancang mandheg. Jerigen 15L sing kandel lan botol 500ml sing entheng ora bisa diwenehi output sing padha amarga padha mlaku ing mesin kanthi jumlah stasiun sing padha.
Ngitung output saka acara ngecor lan imbangan massa
Miwiti produk lan kerja mundur. Aja miwiti kanthi nikelake nomer katalog kanthi jam shift.
Langkah 1: nemtokake output apik sing dibutuhake
Ngonversi permintaan sing dikonfirmasi dadi bagean sing apik saben jam nggunakake jam produksi sing dijadwalake, owah-owahan sing direncanakake lan asumsi kasedhiyan tanduran dhewe. Simpen skenario panjaluk sing kapisah-basa, puncak musiman lan wutah ing mangsa ngarep-supaya kapasitas keluwihan katon tinimbang didhelikake ing siji target optimistis.
Langkah 2: ngukur siji acara ngecor lengkap
Kanggo jamur ngajokaken, cathet nomer parisons, bagean kawangun, massa parison reged, rampung-part massa, lampu kilat / regrind route, interval acara stabil lan asil kualitas ditampa. A acara ngecor tegese siji jamur nangkep materi parison lan mrodhuksi pesawat sawijining bagean.
Bagean apik / h = acara ngecor / h × bagean saben acara × pecahan ditampa
Permintaan leleh bruto (kg/jam) = molding event/h × gross parison mass per event (kg)
Fraksi sing ditampa kudu teka saka uji coba sing disepakati utawa asumsi tanduran sing jujur. Massa parison kasar kalebu materi sing mlebu acara ngecor, ora mung botol rampung. Yen lampu kilat reground, penanganan lan reintroduction isih mengaruhi baris.
Langkah 3: nyoba bottlenecks minangka siji baris
Bandhingake panjaluk leleh reged karo extruder sing diusulake miturut materi sing nyata. Banjur konfirmasi cooling jamur, udhara jotosan, mbusak bagean, trimming, testing bocor, ngirim, packing lan kapasitas gilingan. Tahap sustainable paling murah nyetel output baris.
Kanggo logika output mesin sing luwih jembar, deleng Kinggle'spanuntun mesin blow molding terus. Yen bobot bagean utawa distribusi tembok owah-owahan sajrone uji coba kacepetan, gunakakepanduan program parisonlan verifikasi lokasi tembok sing padha ing saben kondisi.
Konfigurasi endi sing cocog karo rencana produksi?
Stasiun tunggal biasane dadi dhaptar sing luwih resik nalika…
- dikarepake diverifikasi pas siji stasiun jamur karo wates operasi ditrima;
- owah-owahan produk kerep utawa produksi mlaku cendhak;
- siji jamur pesawat disenengi kanggo budget, pangopènan utawa alesan validasi;
- bagean, jamur utawa cara mbusak ndadekake tata gantian kurang praktis;
- papan pabrik, akses ngangkat utawa otomatisasi hilir diwatesi;
- project iki ngetik pasar ngendi dikarepake durung buktiaken.
Stasiun dobel pantes sinau jalur lengkap nalika…
- dikarepake baleni stabil ngluwihi output stasiun siji realistis;
- loro stasiun jamur cocog bisa mbukak proses repeatable;
- extruder lan sirah mati bisa nyedhiyakake tingkat leleh reged sing dibutuhake;
- cooling godhong wektu migunani kanggo gantian karya jamur;
- trimming, testing lan penanganan materi bisa nampa aliran tambah;
- jamur tambahan, mesin lan orane katrangan sarana wis cilik bisnis defensible.
Ora ana dhaptar sing ngganti uji coba produk. Ngalangi kesalahan pengadaan umum: nambani stasiun kapindho minangka aksesoris output mandiri. Iki minangka keputusan sistem sing ngganti perkakas, kontrol, komisioning lan aliran bagean liwat pabrik.
Utilitas lan peralatan hilir bisa mbusak kauntungan stasiun
Jalur stasiun kaping pindho bisa ngirim luwih panas menyang sistem pendinginan cetakan lan nggawe acara cetakan luwih cedhak. Udhara sing dikompres kudu nahan tekanan lan ngirim aliran nalika garis kasebut mbutuhake, ora mung nalika nganggur. Banyu sing adhem kudu tekan loro sirkuit cetakan kanthi kahanan sing stabil. Distribusi listrik, pendinginan hidraulik lan lingkungan kabinet kudu cocog karo konstruksi pungkasan.
Aja ngetung layanan tanduran saka tabel comparison. Sawetara spesifikasi web Kinggle saiki nggunakake tipografi unit sing ora konsisten, lan angka energi rata-rata ora nggambarake tes produk sing padha. Nyuwun lembar sarana khusus proyek, gambar listrik lan gambar susunan umum kanggo konfigurasi sing wis dipesen.
Priksa saben proses sawise mbukak jamur
- Apa peralatan njupuk bisa nampa bagean saka stasiun gantian?
- Bisa trimming nangani lampu kilat nyata lan gulu / geometri ngisor?
- Apa penguji bocor bisa mriksa saben rongga kanthi tingkat garis sing dibutuhake?
- Conveyor bisa nyegah tabrakan, akumulasi lan deformasi bagean?
- Bisa gilingan lan blender nangani lampu kilat tanpa destabilizing regrind proporsi?
- Apa operator bisa tekan loro stasiun kanthi aman kanggo inspeksi sing disetujoni lan kerja ganti?
Yen mlaku luwih cepet nggawe kekandelan tembok ora stabil, lampu kilat, cooling distorsi utawa mbaleni weker, nyambungakecathetan pangopènan nyegahkaro Kinggle'sMetode troubleshooting HMIsadurunge ndhelikake bottleneck fisik karo owah-owahan resep.

Bandingake total biaya sing diinstal, dudu rega mesin
Sing tuku sing nggoleki rega mesin nggawe botol plastik bisa uga nampa rong kutipan sing ora padha. Siji bisa kalebu pesawat cetakan kapindho, njupuk-metu lan testing bocor; liyane bisa nuduhake mung mesin ngecor basa. Rega judhul sing luwih murah bisa uga nggambarake sel produksi sing kurang lengkap.
| Lapisan biaya | Pitakonan stasiun tunggal | Pitakonan stasiun kaping pindho |
|---|---|---|
| Platform mesin | Kang extruder, clamp, kontrol lan auxiliary standar kalebu? | Kang tambahan carriage, clamp, jotosan lan peralatan kontrol kalebu? |
| Molds lan sirah mati | Apa siji cetakan lengkap lan paket stopkontak mati sing bener kalebu? | Apa loro stasiun jamur cocog klebu, lan count sirah lan Jarak stopkontak padha karo rencana alat? |
| Layanan pabrik | Apa daya, udhara, banyu lan karya lantai / loading sing dibutuhake? | Apa layanan sing ana bisa ndhukung urutan acara sing luwih cepet miturut panjaluk pabrik bebarengan? |
| Sel hilir | Kang njupuk-metu, trimming, testing, ngaturaken lan mecah langkah manual utawa otomatis? | Apa saben tahapan hilir bisa nampa bagean saka stasiun gantian tanpa akumulasi? |
| Ganti lan validasi | Suwene suwene owah-owahan cetakan lan resep miturut prosedur panuku? | Carane loro stasiun selaras, qualified lan dibalèkaké sawise owah-owahan produk? |
| Risiko operasi | Apa output sing ilang yen stasiun cetakan siji mandheg? | Apa stasiun bisa diisolasi kanthi aman, lan apa sing kedadeyan karo urutan ekstrusi sing dienggo bareng? |
A comparison ekonomi migunani nggunakake wates project padha ing loro-lorone. Kalebu mesin ngecor, cetakan, sirah mati, bantu, instalasi, komisioning, latihan lan modifikasi pabrik. Banjur ngira tenaga kerja, keperluan, pangopènan sing direncanakake, mundhut ganti, mundhut kualitas lan downtime nggunakake asumsi operasi panuku dhewe.
Biaya saben bagean apik = biaya total sajrone periode mbandhingake ÷ bagean sing ditampa diprodhuksi sajrone periode sing padha
Numerator lan denominator kudu nggunakake jendhela lan ruang lingkup wektu sing padha. Aja nyeleh tokoh ibukutha stasiun pindho ndhuwur output siklus garing siji-stasiun, utawa mbandhingaké baris pindho otomatis karo mesin siji basa sing ora kalebu trimming lan testing. Yen panjaluk ora bisa nggunakake output sing ditambahake, kapasitas nganggur tetep dadi biaya. Yen dikarepake ngluwihi kemampuan stasiun siji, produksi ora kejawab lan lembur uga biaya.
Price isih kendala purchasing bener, nanging belongs sawise pas technical. Takon Kinggle kanggo ngenali saben komponèn klebu lan saben item sing disedhiyakake panuku supaya kutipan bisa dibandhingake baris dening baris.
RFQ sing luwih apik misahake kahanan sing dijamin saka referensi katalog
Ngirim sheet input padha kanggo saben supplier. Yen ora, rong kutipan bisa nggunakake asumsi sing beda lan isih bisa dibandhingake.
| lapangan RFQ | Input sing dibutuhake | Apa ngganti kaputusan stasiun |
|---|---|---|
| Part | Drawing utawa sampel, dimensi maksimum, gulu / rampung, nangani, garis parting lan trimming requirement | Nemtokake cetakan pas, gerakan lan karya hilir |
| Bahan | Bahan resin sing tepat, warna, aditif, rencana regrind / PCR lan data pemasok | Owah-owahan prilaku leleh, throughput reged lan cooling |
| Massa lan tembok | Bobot rampung, parison reged / estimasi lampu kilat, lokasi tembok kritis lan toleransi | Nguripake target siklus dadi panjaluk lan bukti kualitas |
| Panjaluk | Bagean sing apik saben jam, shift, taun lan musim puncak; SKU / rencana owah-owahan | Nuduhake manawa stasiun kapindho bisa disimpen kanthi produktif |
| Perkakas | Jumlah stasiun, stopkontak mati, rongga, jarak tengah, set cetakan lan tata letak pendinginan | Ngalangi "stasiun ganda" saka ndhelikake sirah utawa rongga sing beda |
| Kualitas | Bobot, dimensi, tembok, bocor, gulung, top-load utawa tes liyane sing disepakati | Nemtokake output apik tinimbang kacepetan gerakan |
| Pabrik | Standar daya, kahanan udara/banyu, watesan lantai lan langit-langit, jalur angkat lan peralatan hilir | Tes apa sel stasiun dobel lengkap bisa diinstal lan didhukung |
Rekam item kasebut sajrone uji coba acceptance
- Mesin, jamur, sirah mati, resin lan identitas resep.
- Interval ngecor-acara stabil kanggo saben stasiun-ora siji acara paling cepet.
- Massa parison reged, bobot rampung lan rute lampu kilat.
- Ditampa bagean dening growong lan stasiun liwat jendhela test sarujuk.
- Tembok kritis, asil dimensi lan fungsional.
- Kondisi udara, banyu lan listrik sing nyata ing ngisor beban sing dituduhake.
- Weker, mandheg lan rekaman intervensi manual sajrone uji coba.
Rekaman iki ngowahi "stasiun tunggal lawan dobel" dadi keputusan adhedhasar produk panuku. Uga nyedhiyakake garis dasar komisioning kanggo ngatasi masalah lan pangopènan pencegahan ing mangsa ngarep.
Pitakonan sing kerep ditakoni
Kang luwih cepet: stasiun siji utawa pindho stasiun jotosan mesin ngecor?
Mesin stasiun dobel duweni potensi output sing luwih dhuwur amarga rong stasiun cetakan gantian ing sekitar sistem ekstrusi sing dienggo bareng. Output apik nyata isih gumantung ing kapasitas nyawiji, count parison, cooling, aman part, peralatan hilir lan kualitas ditampa.
Apa dobel stasiun jotosan ngecor produksi pindho?
Ora otomatis. Diterbitake tokoh siklus garing bisa nuduhake loro stasiun gantian, nanging output sellable bisa diwatesi dening reged nyawiji dikarepake, cooling, trimming, testing, mandheg utawa nolak. Verifikasi mesin kanthi produk lan materi sing nyata.
Apa mesin pindho stasiun padha karo mesin pindho sirah?
No Station count njlèntrèhaké posisi jamur-lan-ngawat-ngawati. Cacah sirah nggambarake pirang-pirang parison sing diekstrusi kanggo acara cetakan. Mesin bisa nggabungake rong stasiun kanthi siji utawa sawetara stopkontak.
Bisa loro stasiun mbukak cetakan beda?
Aja nganggep bisa mbukak produk sing ora ana hubungane kanthi efisien. Stasiun kasebut nuduhake kahanan ekstrusi lan proses, saengga massa produk, wektu parison, kerja pendinginan lan hilir kudu kompatibel. Konfirmasi pengaturan sing tepat sajrone rekayasa.
Apa aku kudu milih stasiun siji utawa kaping pindho kanggo wadhah 5L?
Volume wadhah mung ngenali platform. Pilih count stasiun saka panjaluk bagean apik sing wis diverifikasi, bobot produk, dawa roto, cetakan lan rencana die-head, keperluan sing kasedhiya, tata letak pabrik lan kapasitas hilir.
Carane ngirim jotosan ngecor output mesin diwilang?
Gunakake acara ngecor saben jam pingan dening bagean saben acara lan bagian sekedhik ditampa. Priksa asil nglawan permintaan leleh reged, pendinginan lan saben langkah hilir. Aja nggunakake siklus garing piyambak minangka output produksi.
Informasi apa sing dibutuhake kanggo kutipan stasiun siji-versus-dobel?
Nyedhiyakake gambar bagean, bahan bahan, massa parison rampung lan reged, tembok lan syarat kualitas, target bagean apik, rencana SKU, konsep cetakan lan rongga, keperluan, tata letak lan peralatan hilir.