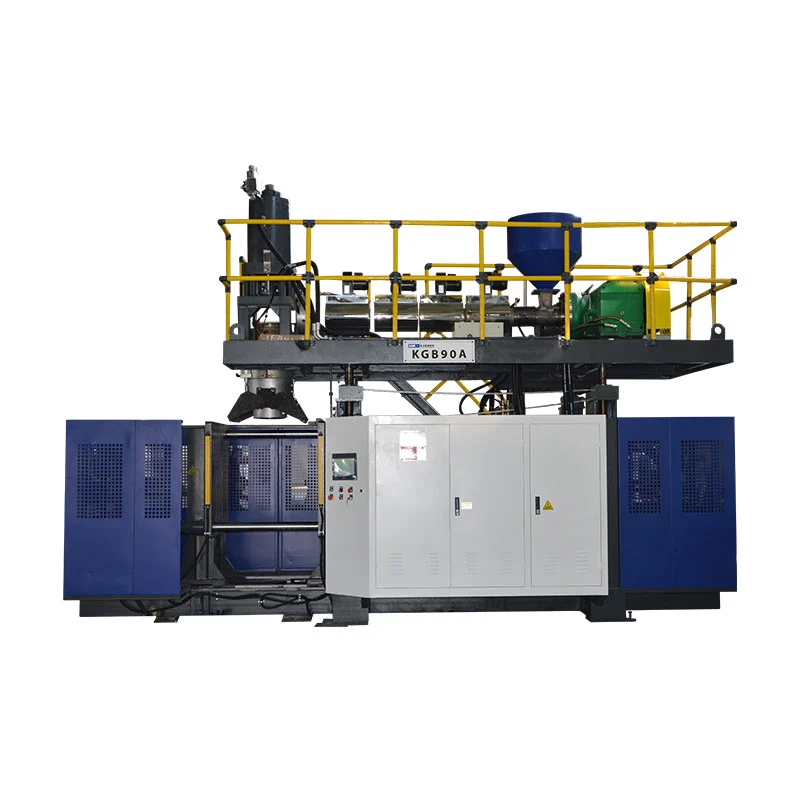
Loro kepala, loro parison lan rong rongga asring kalebu ing konsep produksi sing padha - nanging ora istilah sing bisa diganti. Tata letak sing bener diwiwiti kanthi botol, pitch stopkontak, ruang cetakan lan permintaan leleh reged, dudu jumlah kepala target.

A panuku takon kanggo "mesin botol papat growong ndamu" bisa nampa sirah mati papat outlet, jamur papat rongga lan siji utawa loro stasiun jamur. Panuku liyane sing njaluk "mesin ngecor sirah dobel" bisa uga ngrujuk mung rong parison. Kajaba kutipan dhaptar saben unsur, loro pihak bisa ngrembug nomer padha nalika mbayangno peralatan beda.
Pandhuan iki misahake istilah kasebut, nggunakake spesifikasi Kinggle 2L, 5L lan 15L saiki kanggo nuduhake watesan dimensi ing mburi pilihan sirah, lan menehi cara imbangan massa kanggo mbandhingake konsep siji, loro, telu lan papat kepala tanpa nggawe output produksi.
Pisanan, sebutno papat cacah sing beda
Tembungsirahdigunakake longgar ing pasar. Kepala mati cetakan cetakan ekstrusi nyebarake leleh lan mbentuk parison tubular. Kepala die multi-parison duwe sawetara outlet. Jamur banjur nutup parison kasebut, lan saben rongga cetakan dadi bagean. Stasiun minangka posisi cetakan-lan-jepit lengkap sing nampa. Lapisan minangka lapisan material sing digawe dening sistem ekstrusi lan die-head.
| Count | Makna fisik | Tuladha pitakon panuku | Aja nganggep |
|---|---|---|---|
| Outlet die-sirah | Openings saka kang parisons muncul ing siji acara ngecor | Apa proposal siji, pindho, telung utawa papat sirah? | Sing nomer stopkontak njamin jumlah sing padha botol ditampa |
| Parisons | Tubular nyawiji dawa dijupuk dening jamur | Carane bakal bobot lan wektu bakal imbang antarane parisons? | Sing outlet padha spasi tansah ngirim parisons witjaksono |
| Rongga cetakan | Bentuk bagean dibentuk ing siji cetakan cedhak | Apa cetakan nggawe siji, loro utawa papat bagean saben acara? | Jumlah rongga kasebut nggambarake jumlah stasiun cetakan |
| Stasiun | Posisi cetakan-lan-jepit lengkap sing digunakake dening mesin | Apa mesin stasiun siji utawa stasiun pindho? | Sing stasiun kapindho iku kepala mati kapindho |
| Lapisan | Lapisan material ngliwati struktur tembok | Apa bagean monolayer utawa multilayer? | Sing "lapisan pindho" tegese sirah pindho utawa rongga rongga |
Literatur peralatan independen ndadekake bedane sing padha. IngLembar data anter jemput ekstrusi terus R&Bnampilake konfigurasi clamp siji utawa loro stasiun kanthi kapisah saka konfigurasi die-head karo sawetara stopkontak. Pemisahan kasebut migunani ing sembarang RFQ: nemtokake stasiun, stopkontak mati, rongga jamur lan lapisan ing garis sing beda.
Apa owah-owahan minangka die head gains outlet?
A multi-kepala, multi-mati utawa multi-parison mesin jotosan ngecor nggawe sawetara parisons ing podo karo. Yen jamur lan proses dirancang kanggo dijupuk saben parison lan mbentuk siji botol, bagean saben acara ngecor bisa nambah. Keuntungan iku kondisional. Saben stopkontak mbutuhake papan, aliran cair, kontrol suhu lan posisi rongga sing cocog.
Diagram iki konseptual, dudu gambar perkakas Kinggle. Dhiameter stopkontak nyata, pitch, saluran aliran lan tata letak rongga gumantung ing botol lan mesin. "Loro sirah," "telu sirah" lan "papat sirah" mulane miwiti gambaran tinimbang specifications lengkap.
Kepala liyane dibagi jembaré ngecor kasedhiya
A parison gedhe siji bisa nggunakake luwih saka jembaré jamur kasedhiya mesin kang. Nalika sawetara toko nuduhake papan kasebut, ambane botol, jarak rongga, posisi gulu, kanthong lampu kilat lan sambungan pendinginan kudu pas. Cetakan uga butuh baja sing cukup ing antarane rongga lan ruangan sing cukup kanggo trimming lan mbusak bagean.
Kepala liyane nambah total nyawiji dibutuhake saben acara
Yen siji parison reged abot 0,10 kg, papat parisons padha mbutuhake 0,40 kg saben acara ngecor sadurunge considering prabédan ing bobot nyata. Conto nerangake aritmetika mung; iku ora specification botol Kinggle. Shortening interval antarane acara mundhakaken panjaluk leleh saben jam luwih.
Kepala liyane nggawe luwih akeh posisi kanggo ngontrol
Papat botol sing katon sawise mbukak cetakan ora mbuktekake patang proses sing padha. Siji stopkontak bisa dadi luwih anget, siji parison bisa sag beda, rongga bisa kelangan luwih alon, utawa siji posisi trimming bisa ninggalake lampu kilat ekstra. Output multi-rongga kudu diitung lan dipriksa miturut posisi-ora mung minangka total gabungan.
Perbandingan asli: watesan sirah Kinggle sing diterbitake dening platform mesin
Kaca cetakan jotosan ekstrusi Kinggle saiki njlèntrèhaké konfigurasi loro, telu lan papat mati-sirah opsional ing sawetara model. Tabel spesifikasi nerbitake ukuran sing tepat kanggo referensi siji lan kaping pindho. Dheweke ora nerbitake pitch telung utawa papat kanggo kaca kasebut, mula tata letak kasebut mbutuhake teknik proyek tinimbang ekstrapolasi.
| Model Kinggle | Stasiun | Kapasitas produk maksimal | Ukuran cetakan maksimal (W × H) | Kapasitas leleh HDPE | Single-head max die-pin diameteripun | Diterbitake kadohan tengah sirah pindho | Dobel sirah max die-pin diameteripun |
|---|---|---|---|---|---|---|---|
| KGB2L | Tunggal | 2 L | 360 × 380 mm | 30 kg/jam | 90 mm | 130 mm | 60 mm |
| KGB2D | pindho | 2 L | 360 × 380 mm | 55 kg/jam | 90 mm | 130 mm | 60 mm |
| KGB5L | Tunggal | 5 L | 410 × 450 mm | 55 kg/jam | 150 mm | 150–180 mm | 80 mm |
| KGB5D | pindho | 5 L | 410 × 450 mm | 80 kg/jam | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Tunggal | 15 L | 580 × 500 mm | 100 kg/jam | 220 mm | 240–280 mm | 150 mm |
| KGB15D | pindho | 15 L | 580 × 550 mm | 120 kg/jam | 220 mm | 240–280 mm | 150 mm |
Kaca 2L Kinggle uga njlèntrèhaké aplikasi saka 50 ml nganti 2 L. Kisaran kasebut ngenali kulawarga produk; iku ora ateges saben wadhah ing sawetara cocog saben count sirah. Botol 2L sing amba mbutuhake stopkontak siji, nanging sawetara botol sing sempit bisa cocog karo konsep rong rongga. Volume maksimum mung ora bisa mutusake tata letak.


Apa data Kinggle mbukak babagan pilihan sirah
1. Count stasiun lan geometri sirah iku pilihan sawijining
Ing pasangan 2L, model stasiun siji lan dobel nerbitake watesan siji-siji 90 mm, jarak tengah sirah dobel 130 mm lan wates mati pin dobel 60 mm. Pasangan 5L lan 15L ngetutake pola sing padha ing platform kasebut. A stasiun liya ngganti carane cetakan sulih; iku ora otomatis ngganti count stopkontak utawa Jarak stopkontak.
2. A tata pindho sirah wis diameteripun kurang kasedhiya saben stopkontak
Saben platform nerbitake diameter die-pin maksimum sing luwih cilik kanggo referensi sirah dobel tinimbang referensi siji-sirah: 60 lawan 90 mm ing 2L, 80 lawan 150 mm ing 5L, lan 150 lawan 220 mm ing 15L. Iki ora prédhiksi diameteripun botol rampung, nanging nuduhake apa "nambah sirah liyane" ora mung setelan output. Die, parison lan geometri botol ganti bebarengan.
3. Platform sing luwih gedhe nerbitake referensi cetakan lan jarak outlet sing luwih akeh
Referensi cetakan maksimal tuwuh saka 360 × 380 mm ing pasangan 2L dadi 410 × 450 mm ing pasangan 5L lan nganti 580 mm ing pasangan 15L. Diterbitake kadohan tengah sirah pindho mundak akeh saka 130 mm kanggo 150-180 mm lan banjur 240-280 mm. Angka kasebut nyambungake pilihan platform menyang jarak botol, ora mung liter nominal.
4. model stasiun pindho dipasangake nerbitaké kapasitas leleh liyane
Conto stasiun dobel nerbitake kapasitas lebur HDPE sing luwih dhuwur tinimbang mitra stasiun siji: 55 lawan 30 kg/jam ing 2L, 80 lawan 55 kg/jam ing 5L, lan 120 lawan 100 kg/jam ing 15L. Bedane ora duwe rasio siji lan ora mbuktekake multiplier output. Dheweke nuduhake kenapa sistem ekstrusi kalebu ing pitungan sing padha karo stasiun lan kepala.
5. Pratelan telung lan papat sirah mbutuhake gambar khusus produk
Katrangan produk ngidini fleksibel 2/3/4 konfigurasi multi-die-head, nanging tabel kasebut ora nyatakake jarak tengah triple universal utawa papat kepala. Nemokake dimensi kasebut saka baris pindho sirah bakal nglirwakake ambane botol, baja cetakan, pitch, lokasi gulu lan akses layanan. Dokumen sabanjure sing bener yaiku tata letak sirah lan cetakan sing diusulake adhedhasar gambar bagean panuku.
Pilih count sirah saka botol-ora saka multiplier dikarepake
Kutipan pabrik dadi luwih dipercaya nalika panuku menehi definisi produk lengkap marang supplier. Miwiti karo SKU sing paling jembar lan paling abot kanggo kulawarga perkakas sing diusulake. Banjur priksa manawa produk sing luwih cilik bisa nuduhake mesin sing padha tanpa meksa kompromi sing ora praktis.
Jembar botol lan jarak tengah
Jarak tengah diukur antarane garis tengah stopkontak jejer. Iku kudu cocog noto growong cukup rapet kanggo saben parison kanggo ngetik posisi jamur bener. Jembar awak botol mung minangka bagean saka syarat. Rampung gulu, gagang, kanthong lampu kilat, area jiwit lan tembok jamur ing antarane rongga uga ngonsumsi ruang.
Bobot bagean lan massa parison reged
Bobot botol sing wis rampung dudu massa sing kudu diwenehake dening extruder kanggo saben acara. Parison kasar kalebu materi sing dijupuk kanggo botol ditambah lampu kilat ndhuwur lan ngisor lan bahan sing dipotong liyane. Multiply massa reged siji posisi dening kabeh posisi aktif, banjur mbandhingaké total karo sistem extrusion ing tingkat acara ngrancang.
Cooling lan mbusak
Cavities liyane bisa nggawe liyane panas kanggo mbusak ing saben jamur cedhak. Jalur banyu sing ora padha bisa nggawe rongga dadi posisi alon. Sawise jamur mbukak, sel kudu misahake, motong, nyoba lan ngirim saben bagean tanpa tabrakan utawa akumulasi sing berlebihan. Mesin cetakan bisa ngrampungake gerakane nalika peralatan hilir wis dadi bottleneck produksi.
strategi SKU
Cetakan rongga dhuwur bisa cocog karo kulawarga botol sing stabil lan sempit. Bisa uga kurang atraktif nalika pesenan cendhak, desain asring diganti utawa akeh SKU ora bisa nggunakake nada sing padha. Bandhingake panjaluk bagean apik taunan lan wektu ganti miturut SKU. Aja ukuran saben jamur watara siji puncak mangsan kajaba liyane saka pabrik bisa nggunakake kapasitas sing.
Etung output nyata kanthi acara, bagean lan imbangan massa
Katalog siklus garing lan jumlah sirah ora cukup kanggo ramalan botol sing bisa didol. Gunakake rong petungan sing disambungake: siji kanggo bagean sing ditampa lan siji kanggo panjaluk leleh reged.
Bagean apik saben jam = acara ngecor stabil saben jam × bagean kawangun saben acara × fraksi ditampa
Permintaan leleh reged (kg / jam) = acara cetakan stabil saben jam × total massa parison bruto saben acara (kg)
Fraksi sing ditampa kudu teka saka definisi kualitas panuku lan uji coba sing disepakati utawa asumsi perencanaan sing jujur. Total massa parison reged yaiku jumlah kabeh parison sing digunakake ing siji acara. Yen papat stopkontak ora ngirim massa sing padha, rekam papat posisi kasebut kanthi kapisah sadurunge ditambahake.
Conto hipotetis transparan
Nganggep tata letak papat outlet sing diusulake dadi papat botol saben acara. Sajrone uji coba sing stabil - dudu siklus garing - sel ngrampungake 300 acara cetakan saben jam. Yen pecahan sing ditampa yaiku 0,97, output apik sing diwilang yaiku 300 × 4 × 0,97 = 1,164 botol saben jam. Yen total massa parison reged saben acara 0,44 kg, dikarepake leleh reged 300 × 0,44 = 132 kg / h.
Nomer kasebut mung minangka conto piwulang lan dudu asil model Kinggle. Dheweke nduduhake kenapa mesin papat sirah ora cocog kanthi otomatis: extruder sing diusulake mbutuhake kapasitas sing diverifikasi kanggo materi lan kahanan, nalika pendinginan lan kabeh langkah hilir kudu njaga tingkat lan kualitas acara. Ganti data proyek sing diukur sadurunge nggawe keputusan tuku.
Kinggle'spanuntun mesin blow molding terusnerangake carane count stasiun, cavities mati-sirah lan wektu siklus gabungke. Kanggo planning tanduran, uga verifikasi electrical, compressed-udhara lan cooling kahanan karopandhuan utilitas mesin blow molding.
Komisi pabrik: nduweni kualifikasi saben stopkontak lan rongga minangka posisi
Rata-rata gabungan bisa ndhelikake posisi sing lemah. Yen telung botol ngliwati cek bobot lan siji entheng, rata-rata bisa ditrima sanajan siji rongga ora stabil. Sajrone panriman pabrik lan wiwitan, label saben stopkontak mati lan posisi rongga lan njaga identitas kasebut liwat trimming lan inspeksi.
Nggawe baseline posisi-by-position
- Ngenali mesin, sirah mati, jamur, resin lot, resep lan kahanan sarana.
- Nglumpukake bagean ing urutan saka saben posisi stopkontak / rongga.
- Rekam massa parison reged ing ngendi cara uji coba aman sing disepakati ngidini.
- Ukur bobot rampung lan lokasi tembok kritis sing padha kanggo saben posisi.
- Priksa pinch-off, gulu rampung, lampu kilat, dimensi, tampilan lan kinerja bocor.
- Rekam interval acara, nolak, weker, intervensi manual lan mandheg hilir.
- Baleni maneh sawise kahanan stabil dipulihake sawise pangaturan sing disetujoni.
Ngganti faktor kontrol siji ing wektu
Yen siji parison beda, pisanan mutusaké apa pola nderek stopkontak mati, growong, cooling sirkuit utawa posisi hilir. Rekaman terkoordinasi luwih migunani tinimbang nyetel sawetara nilai HMI bebarengan. Kinggle'sSetelan HMI lan pandhuan wekernyaranake ngrekam bukti sadurunge ngganti resep.
Priksa distribusi tembok, ora mung bobot total
Rong botol bisa bobote padha lan isih nyebarake materi kanthi beda. Bandhingake pundhak, awak, gagang, dhasar lan lokasi jiwit sing cocog karo bagean kasebut. Yen project nggunakake kontrol tembok diprogram, ingpanduan program parisonnyedhiyakake cara terstruktur kanggo nyambungake titik program menyang wilayah sing diukur.
Nguripake uji coba sing ditampa dadi referensi pangopènan
Simpen data posisi sing disetujoni, kahanan suhu, kahanan reresik, kahanan banyu lan identitas piranti. Nalika siji posisi mengko drifts, pangopènan bisa mbandhingaké karo garis dasar asli. Ingdhaptar mriksa pangopènan preventifbisa nindakake pengamatan kasebut menyang inspeksi rutin.
Kombinasi umum-lan apa sing saben katrangan isih mbukak
| Katrangan singkat | Apa mbokmenawa tegese | Apa RFQ isih kudu konfirmasi |
|---|---|---|
| Mesin pindho sirah, rong rongga | Two parisons feed rong rongga jamur saben acara ngecor | Jumlah stasiun, jarak stopkontak, ukuran cetakan, bobot part, kapasitas ekstrusi lan ruang lingkup hilir |
| Mesin ndamu botol papat sirah | Papat stopkontak die mbentuk papat parisons ing podo karo | Apa jamur duwe papat rongga sing cocog, jarak sing tepat lan manawa kabeh SKU pas |
| Stasiun kaping pindho, mesin sirah kaping pindho | Loro stasiun cetakan gantian ing saubengé sistem mati rong outlet | Jumlah pesawat jamur, urutan acara, nyawiji dikarepake, cara aman lan kahanan nyoba dijamin |
| Mesin blow molding papat rongga | Siji cetakan cedhak bisa mbentuk papat bagean | noto stopkontak mati, count stasiun, imbangan growong, cooling lan output ditampa |
| Mesin pindho lapisan, sirah pindho | Sistem multilayer bisa nyedhiyakake rong outlet | Jumlah extruder, struktur material, rasio lapisan, rute kethokan, outlet, rongga lan stasiun |
"Mesin nggawe botol plastik," "mesin ndamu botol HDPE," "mesin botol extrusion," "multi-die head blow molder" lan "multi-parison extrusion blow molding machine" kabeh bisa katon ing panelusuran kanggo peralatan sing gegandhengan. Spesifikasi teknis sing lengkap kudu bisa dingerteni sanajan jeneng pemasaran kasebut ganti.
Dhaptar priksa RFQ kanggo proyek cetakan cetakan multi-kepala
Kirimi produk lan input pabrik sing padha menyang saben supplier. Takon saben kutipan nanggapi kanthi urutan sing padha, kanthi referensi katalog sing dipisahake saka jaminan proyek.
| klompok RFQ | Informasi kanggo nyedhiyani | Required supplier respon |
|---|---|---|
| produk | Gambar utawa conto 2D/3D, kapasitas, dimensi maksimal, gulu, gagang, garis pemisahan lan geometri trim | Platform mesin sing kompatibel, orientasi, tata letak rongga lan masalah desain |
| Bahan | Bahan resin, warna / aditif, rencana regrind utawa PCR lan data supplier sing tepat | Ngajokaken meneng / orane katrangan extrusion, Processing pemanggih lan syarat materi nyoba |
| Massa lan kualitas | Bobot rampung, kira-kira parison / lampu kilat, tembok kritis, dimensi lan tes fungsional | Metode uji coba, sampling miturut posisi lan definisi acceptance |
| Output | Dibutuhake bagean sing apik saben jam, volume shift / taun, campuran SKU lan frekuensi ganti | Acara saben jam, bagean saben acara, dianggep fraksi sing ditampa lan pitungan leleh reged |
| Perkakas | Cetakan sing ana utawa konsep rongga sing disenengi | Jumlah outlet, jarak tengah, kisaran die-pin, ukuran cetakan, pitch rongga, set cetakan lan desain pendinginan |
| Mesin | Tingkat otomatisasi sing disenengi lan watesan pabrik | Jumlah stasiun, clamp, extruder, kontrol, njupuk-metu lan opsi klebu |
| Pabrik | Standar daya, kahanan udara/banyu, watesan lingkungan, lantai, dhuwur lan rute angkat | Lembar utilitas proyek, pengaturan umum, pondasi/pemuatan lan syarat reresik layanan |
| Ngisor | Trimming, testing bocor, conveying, labeling, packing lan rencana penanganan scrap | Kapasitas lan wates antarmuka kanggo saben tahap sing disedhiyakake lan disedhiyakake panuku |
Aja nampa baris output tanpa kahanan test sawijining
A document acceptance migunani jeneng drawing botol, bahan bahan, rampung lan bobot reged, stopkontak aktif lan rongga, kahanan cooling jamur, jendhela roto stabil, tes kualitas, rencana sampling lan kalebu peralatan hilir. Iki nyathet bagean sing ditampa miturut posisi. Tanpa kahanan kasebut, "pcs / h" bisa njlèntrèhaké gerakan mesin, mbentuk bagéan sadurunge pengawasan utawa apik dikemas gendul-telung asil beda.
Takon tata letak sadurunge beku pesenan tuku
Gambar pungkasan kudu nuduhake garis tengah die-outlet marang rongga cetakan, wates cetakan lan platen, pin jotosan, cara trimming utawa deflashing, jalur njupuk lan reresik layanan. Kanggo triple- utawa panjalukan Kinggle papat, drawing iki ngendi Jarak project-tartamtu dikonfirmasi; iku ora kudu disimpulake saka meja pindho sirah diterbitake.
Pitakonan sing kerep ditakoni
Apa mesin blow molding multi-kepala?
Mesin blow molding multi-head nggunakake susunan die-head karo sawetara outlet kanggo mbentuk sawetara parisons ing siji acara ngecor. Jumlah stopkontak, jarak tengah lan ukuran die kudu cocog karo tata letak botol lan rongga cetakan.
Apa mesin pindho sirah padha karo mesin rong rongga?
Ora sirah pindho nggambaraké loro stopkontak mati utawa parisons; rong rongga nggambarake rong bagéan ing cetakan. Biasane dirancang minangka tata letak rong bagean sing cocog, nanging kutipan kasebut kudu kasebut kanthi kapisah.
Apa mesin blow molding papat sirah nggawe botol kaping papat luwih akeh?
Ora otomatis. Bisa mbentuk bagean liyane saben acara ngecor, nanging output apik nyata gumantung ing tingkat acara stabil, total dikarepake nyawiji reged, stopkontak lan imbangan growong, cooling, trimming, testing lan kualitas ditampa.
Kepiye jarak tengah die-head dipilih?
Jarak tengah dipilih saka pitch rongga sing diusulake lan tata letak produk. Jembar botol, posisi gulu, kanthong lampu kilat, baja cetakan, pendinginan, jeblugan, papan trimming lan mbusak kabeh mengaruhi ukuran pungkasan.
Bisa siji mesin ngalih antarane produksi siji lan multi-kepala?
Pangaturan mati-kepala utawa perkakas sing beda bisa uga ana ing platform sing dirancang kanthi cocog, nanging ora bisa dianggep. Konfirmasi pas mekanik, ruang lingkup ekstrusi, kontrol, kerja ganti, kompatibilitas cetakan lan syarat komisi karo supplier.
Apa watesan jumlah rongga ing extrusion jotosan ngecor?
Watesan kalebu ukuran produk, cetakan lan papan platen sing kasedhiya, pitch outlet, geometri die lan parison, syarat clamp, kapasitas ekstrusi, keseimbangan pendinginan, penghapusan bagean lan kapasitas hilir.
Data apa sing kudu dikirim kanggo kutipan mesin multi-rongga?
Kirim gambar part utawa conto, bahan bahan, rampung lan bobot parison reged, tembok kritis lan tes, dibutuhake output apik, rencana SKU, keperluan pabrik, watesan tata lan syarat hilir.