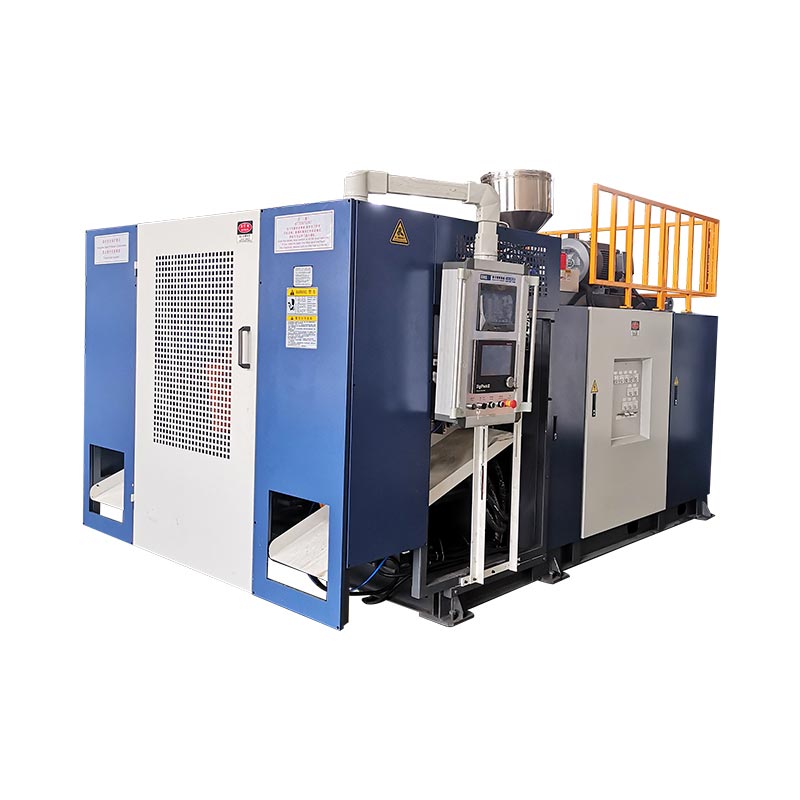
A cetakan jotosan ora mung wangun negatif saka botol. Sampeyan kudu nangkep lan nutup parison sing panas, ngeculake hawa sing kepepet, mbusak panas, nggawe gulu lan dhasar, ngeculake lampu kilat, pas karo clamp lan ngeculake bagean kasebut - ing irama produksi sing dibutuhake.

Basa telusuran bisa nyamarke ruang lingkup iki. Para panuku nggunakakecetakan jotosan, cetakan jotosan, cetakan botol, cetakan botol plastik, piranti EBMlancetakan jotosan extrusionkanggo alat sing gegandhengan. Kepala mati beda-beda: mbentuk parison sadurunge jamur ditutup. Kutipan kudu nyathet perkakas die-head lan cetakan jotosan minangka barang sing kapisah.
Pandhuan iki fokus ing extrusion blow molding tinimbang injeksi utawa stretch-blow preform tooling. Uga misahake data amplop mesin sing diterbitake saka jaminan proyek. Ora ana ukuran jiwit, ventilasi utawa pendinginan universal sing cocog kanggo saben resin lan bagean.
A jamur jotosan produksi wis pitung jobs disambungake
Rongga kasebut menehi wangun njaba, nanging reproduksi wangun mung minangka tugas pisanan. Alat kasebut kudu nindakake fungsi ing ngisor iki bebarengan:
- Golek parison.Cetakan mbukak kudu nampa tabung panas tanpa nyeret, lempitan utawa ilang wilayah jiwit.
- Segel lan las.Wilayah pinch-off nutup parison lan ngatur materi sing terlantar ing gulu, buntut, gagang utawa wilayah lampu kilat liyane.
- Ayo uwal udara sing kepepet.Vents nyedhiyani rute kanggo online antarane parison ngembangaken lan lumahing growong.
- Transfer panas.Sirkuit cooling mbusak panas kanthi keseimbangan sing cukup kanggo ngeculake bagean sing stabil ing wektu sing bisa diulang.
- Nggawe antarmuka.Sisipan gulu, rincian kalibrasi, fitur jeblugan utawa jeblugan ngisor kudu cocog karo tutup wadhah lan mesin.
- Ngeculake lan ngrampungake bagean kasebut.Draft, sisipan, gerakan mbukak lan strategi deflashing nemtokake manawa bagean kasebut bisa ninggalake cetakan kanthi resik.
- Pas lan tahan mesin.Déwan lengkap kudu pas karo platen, bukaan, kekandelan lan noto soyo tambah nalika nindakake clamping bola lan siklus termal.
Owah-owahan sing digawe kanggo siji proyek bisa mengaruhi liyane. Kanthong lampu kilat sing luwih jero bisa ngganti konsentrasi panas ing sekitar las. Rongga sing polesan bisa ngasilake tampilan kanthi beda nalika uga ngganti cara perjalanan udara sing kepepet. Sisipan obah sing gedhe bisa ngatasi undercut nanging nggunakake ruang pendinginan lan mbukak. Priksa keputusan ing tingkat sistem.
Anatomi cetakan pukulan: istilah kanggo digambar
Tampilan konseptual ing ngisor iki ngenali antarmuka sing kudu diarepake panuku. Iki dudu cetakan perkakas lan ora ana ukuran manufaktur.
Lumahing rongga mbentuk siji sisih bagean. Sisipan bisa nemtokake area gulu, gagang utawa nyandhang.
Dumunung ing wates tutup ing ngendi parison disegel.
Rongga lawan ketemu ing bidang perpisahan. Alignment lan kontrol soyo tambah nutup tutup.
Rute ventilasi mimpin hawa sing kepepet adoh saka wilayah rongga sing dipilih.
| Fitur | Fungsi | Bukti kanggo nyetujoni |
|---|---|---|
| Lumahing rongga | Nemtokake geometri eksternal, tekstur, tandha lan pendinginan kontak lokal | Model bagean pungkasan, basis shrinkage, callout permukaan lan dimensi kritis |
| Garis perpisahan | Wates ing ngendi cetakan setengah ketemu | Lokasi jahitan sing katon, konsep, akses lampu kilat lan efek ing permukaan fungsional |
| Pinch-off / tanah kompresi | Compresses lan segel materi parison nalika ngontrol las lan break line | Rincian perkakas khusus material lan tes las/trim sing disepakati |
| Kanthong lampu kilat utawa relief | Nampa materi sing dipindhah ngluwihi area jiwit | Perkiraan parison reged, geometri lampu kilat lan rute deflashing |
| Vents | Release online kepepet njaba parison ngembangaken | Peta lokasi, tandha saksi sing diidini lan kebersihan |
| Sirkuit pendinginan | Mbusak panas lan kontrol distribusi suhu | Gambar saluran, identifikasi sirkuit, arah aliran lan antarmuka sarana |
| Antarmuka gulu lan jotosan | Wangun utawa calibrates Rampung lan introduce ndamu online | Gambar penutupan, konsep blow-pin/bottom-blow lan tunjangan trim |
| Pemasangan lan alignment | Sambungake cetakan menyang platen lan njaga tutup sing bisa diulang | Gambar antarmuka mesin, massa, pusat gravitasi, pengikat lan titik angkat |
Mulai karo bagean lan tes-dudu rongga umum
Produsen cetakan mbutuhake luwih saka liter nominal. Jerigen sing ditangani 5L, botol bunder 5L lan bagean teknis tembok dobel bisa mbutuhake garis pemisahan sing beda, diameter parison, tata letak lampu kilat lan urutan penghapusan.
Peta ngendi parison kudu mulet
Parison ora ngisi rongga kaya leleh cetakan injeksi sing mili ing tekanan dhuwur. Iku ngembang lan mbentang menyang tembok rongga. Gambar sing jero, area sing rata, sudhut sing cetha, gulu sing diimbangi lan oyod bisa nuntut luwih akeh materi lokal utawa strategi garis perpisahan sing beda. Gunakake radius lan geometri sing bisa dibentuk tanpa njaluk wilayah sing tipis supaya luwih adoh tinimbang materi lan proses sing bisa didhukung.
Sijine lokasi kualitas ing drawing
"Tembok seragam" dudu aturan panriman sing bisa diukur. Tandhani lokasi kritis lan sebutake cara tes. Pundhak, sudhut, gagang oyod, dhasar, las jiwit lan panel bisa uga duwe kabutuhan fungsional sing beda. Sambungake lokasi kasebut menyangpersiyapan parison-programmingsupaya geometri jamur lan distribusi materi ora diatur independen.
Rencana kanggo nyusut tanpa nyilih persentase sing ora ana hubungane
Shrinkage gumantung ing bahan resin, distribusi tembok, suhu rongga, wektu cooling lan bagéan geometri. Gunakake data panyedhiya bahan minangka referensi wiwitan, banjur gunakake metode pembuat cetakan lan validasi bagean sing nyata. Persentase umum sing disalin saka botol liyane ora dadi basis ukuran rongga sing bisa ditampa.
Garis pemisah, jiwit-mati lan lampu kilat kudu dirancang bebarengan
Garis pemisahan nemtokake endi alat loro nutup lan ing ngendi jahitan sing katon bisa katon. Selehake ing ngendi cetakan bisa mbukak, parison bisa dijupuk, bagean kasebut bisa ngeculake lan peralatan trimming bisa tekan lampu kilat. Aja nyelehake jahitan sing ora bisa dikendhaleni ing permukaan sealing, dekorasi penting utawa antarmuka fungsional liyane.
Pinch-off minangka fitur weld-forming
Ing buntut utawa pangkal, wilayah jiwit sing nentang nyemprotake rong tembok parison sing panas. Rincian kudu mindhah materi cukup kanggo mbentuk las nalika nggawe garis break controllable kanggo lampu kilat aman. Tanah bener, ngarepke, ngadeg-mati lan kanthong gumantung ing resin, kekandelan parison, tumindak nutup lan bagean. Nambani minangka dimensi sing direkayasa, dudu blok standar sing disalin ing bahan.
Published literatur paten ing extrusion jotosan ngecor uga nambani wilayah jiwit, kanthong lampu kilat, suhu jamur, kacepetan nutup lan deflashing wektu minangka variabel interaksi tinimbang ukuran pinggiran siji. Iki ndhukung aturan tuku konservatif: nyetujoni rincian jiwit karo resin lan cara nyoba, ora mung katon.
Rancang rute lampu kilat sadurunge pesen otomatis
Ngenali lampu kilat ndhuwur, lampu kilat buntut, lampu kilat gagang lan sampah kalibrasi. Temtokake manawa ana penghapusan ing cetakan, ing stasiun punching, kanthi trimmer utawa liwat peralatan sekunder. Massa lampu kilat kalebu ing panjaluk leleh reged, kapasitas gilingan lan perencanaan regrind. Gambar alat uga kudu nuduhake carane kethokan dibusak mbusak jamur lan dalan njupuk-metu.
Pendinginan lan ventilasi mutusake apa rongga bisa mlaku kanthi kecepatan produksi
Kontrol cooling nalika bagean cukup stabil kanggo ninggalake jamur; venting kontrol apa parison ngembangaken bisa tekan lumahing growong. Loro-lorone masalah sing disebarake. Siji wilayah sing alon, panas utawa kepepet udhara bisa nyetel siklus lan tampilan kanggo kabeh bagean.
Dibagi sirkuit cooling dening beban panas lan perlu kontrol
Sudut abot, wilayah jiwit, sisipan gulu lan fitur jero bisa uga ora ngeculake panas kanthi tingkat sing padha karo tembok lurus tipis. Sawetara sirkuit sing bisa diidentifikasi ndadekake bisa diagnosa lan ngimbangi wilayah kasebut. Dokumentasi inlet, stopkontak lan arah saben sirkuit. Aja nyambungake jamur menyang banyu tanduran mung adhedhasar diameter selang; verifikasi aliran sing dibutuhake, tekanan, suhu, kualitas banyu lan penurunan tekanan kanggo alat pungkasan.
A diterbitake sinau unsur-finite saka extrusion jotosan nyetak cooling sinaoni materi jamur, transfer panas internal, kekandelan part lan suhu parison dhisikan minangka variabel mengaruhi lapangan suhu lan jamur-mbukak wektu. Riset kasebut ora menehi janji siklus-wektu kanggo proyek Kinggle, nanging nguatake kenapa kutipan cetakan kudu nemtokake desain termal lan asumsi proses.
Temokake ventilasi ing ngendi hawa bisa kepepet
Nalika parison ngembang, hawa tetep ana ing antarane permukaan njaba lan rongga. Tanpa rute metu, udhara kasebut bisa nundha kontak lan menehi kontribusi kanggo tekstur sing ora lengkap, garis seret utawa detail sing kurang dibentuk. IngPandhuan desain blow molding ekstrusi Custom-Paknggambaraké parting-line venting lan growong vents cedhak sisipan utawa fitur jero. Ukuran ventilasi sing tepat lan tunjangan tandha saksi isih gumantung saka bagean lan materi.
Cleanability minangka bagéan saka desain ventilasi
Vents bisa ilang efektifitas nalika ampas, bledug utawa bahan rusak accumulates. Gambar cetakan lan file pangopènan kudu nuduhake ing endi vents dumunung, cara nyambungake menyang atmosfer lan cara mriksa tanpa ngrusak rongga. Lacak permukaan utawa isi owah-owahan miturut posisi sadurunge nambah tekanan jotosan kanggo ngimbangi dalan sing diblokir.
Karya dhuwur-gloss minangka proyek termal sing kapisah
Perkakas sing luwih adhem bisa nyingkirake panas, dene replikasi permukaan bisa nuntut strategi suhu rongga sing beda. Panaliten peer-review 2023 nuduhake cetakan blow ekstrusi suhu variabel ing siji kasus spoiler otomotif ABS nggunakake pemanasan lan pendinginan banyu sing dikontrol. Iki minangka bukti kanggo pendekatan khusus, dudu bukti yen saben botol kudu nggunakake alat variotherm. Syarat katon negara awal supaya jamur lan siklus bisa dirancang bebarengan.
Rampung gulu, cara ndamu lan deflashing minangka salah sawijining antarmuka
Sistem penutupan nyetel dimensi fungsional ing sisih ndhuwur botol. Nyedhiyani gambar tutup utawa tutup, permukaan sealing, benang utawa detail sworo seru, fitur tamper lan kondisi potong sing diidini. Temtokake apa rampung wis kawangun, dikalibrasi, reamed utawa Cut ing operasi mengko. Aja ngutip "gulu standar" tanpa revisi gambar sing dikontrol.
Cocokake alat kasebut kanthi susunan ndamu
Top ndamu, ngisor ndamu lan noto jarum panggonan udhara lan hardware beda. Pin jotosan uga bisa melu kalibrasi gulu utawa penanganan lampu kilat. Konfirmasi stroke, centering, cooling, sealing lan tabrakan clearances karo mesin Kinggle milih tinimbang ninggalake Edo jamur kanggo infer saka botol piyambak.
Priksa gauges hilir marang datum sing padha
Gulu bisa katon resik nanging isih gagal aplikasi tutup utawa sealing. Setuju datum lan ukuran sing digunakake ing uji coba cetakan, uji bocor lan kualifikasi baris ngisi. Simpen identitas gauge lan status kalibrasi ing cathetan acceptance. Yen trimmer otomatis ngganti gulu sawise ngecor, mriksa kondisi rampung tinimbang mung sampel minangka-nyetak.
Perbandingan asli: referensi mesin Kinggle kanggo screening cetakan
Tabel ing ngisor iki ngekstrak kolom sing gegandhengan karo jamur saka limang kaca produk Kinggle saiki. Iki kalebu mesin sing terus-terusan lan akumulator supaya para panuku bisa ndeleng kenapa kapasitas wadhah nominal ora bisa ngganti gambar antarmuka perkakas.
| Diterbitake model | Kelas mesin | Referensi wadhah maksimal | Ukuran piring cetakan (W × H) | Ukuran cetakan maksimal sing diterbitake (W × H) | Kisaran ketebalan cetakan | Gaya clamping |
|---|---|---|---|---|---|---|
| KGB2L | Terus menerus, stasiun tunggal | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Terus menerus, stasiun tunggal | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Terus menerus, stasiun tunggal | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akumulator, cetakan tetep | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akumulator, cetakan tetep | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Telung temonan sing penting sadurunge release jamur
Kaping pisanan, liter ora nemtokake orientasi cetakan.Referensi terus-terusan 15L nerbitake baris cetakan maksimum sing luwih amba nanging luwih cendhek tinimbang referensi accumulator 30L. Arsitèktur lan wangun bagéan penting bebarengan karo volume.
Kapindho, kekandelan cetakan duwe sawetara dhewe.Rongga bisa pas karo dimensi pasuryan sing kadhaptar lan isih ana ing njaba kekandelan sing diidini utawa susunan bukaan. Backplates, sisipan lan sambungan cooling nambah menyang Déwan.
Katelu, pasukan clamping belongs kanggo produk lan proses.A Nilai mesin-kaca kasedhiya pasukan, ora bukti yen sembarang jamur nang envelope cocok. Wilayah sing diproyeksikan, kahanan ndamu, panjaluk jiwit lan konstruksi cetakan mbutuhake review teknik.


Bahan cetakan, sisipan lan permukaan rampung kudu ngetutake tugas produksi
Bahan perkakas mengaruhi transfer panas, machinability, ndandani, nyandhang lan biaya. Volume produksi mung ora cukup kanggo milih. Coba resin, spesifikasi permukaan, tugas jiwit, kahanan abrasif utawa korosif, fitur obah, kemampuan pangopènan lan strategi ndandani sing ditampa.
Bahan dhasar cetakan
Nyuwun paduan utawa bahan sing pas, perawatan panas yen ana, cara manufaktur rongga lan basis desain termal. "Cetakan aluminium" utawa "cetakan baja" amba banget kanggo mbandhingake.
Sisipan sing bisa diganti
Gulu, jiwit, nyandhang, benang utawa sisipan ventilasi bisa lokal pangopènan lan ngidini materi sing beda ing fitur sing nuntut. Rekam identifikasi sisipan lan ruang lingkup cadangan.
Tekstur lan engraving
Nemtokake file karya seni, orientasi, kedalaman / tampilan sing ditampa, interaksi ventilasi lan kontrol revisi. Konfirmasi carane proses bakal ngasilake permukaan sing dijaluk.
Proteksi lan panyimpenan
Netepake reresik, proteksi karat sing disetujoni, saluran banyu, kunci transportasi, titik angkat lan kahanan panyimpenan. Ngreksa saluran banyu lan jiwitake lumahing sak downtime.
Rekomendasi materi pembuat perkakas kudu nyatakake asumsi lan pengecualian. Nalika mbandhingake rong kutipan, priksa manawa loro-lorone kalebu bahan insert sing padha, ruang lingkup pendinginan, ukiran, permukaan rampung, selang, fitting, hardware angkat, karya nyoba lan spare parts nyandhang.
Pabrik nyoba: mbuktekaken jamur minangka proses repeatable
Botol pisanan sing bisa ditampa mbuktekake manawa sistem kasebut bisa mbentuk bagean kasebut sapisan. Penerimaan produksi mbutuhake mlaku sing stabil kanthi kahanan sing bisa dilacak. Alur kerja ing ngisor iki minangka struktur bukti sing disaranake, dudu pratelan manawa saben proyek Kinggle wis nggunakake protokol sing padha.
- Konfirmasi identitas.Rekam mesin, jamur, sisipan, perkakas mati, bahan bahan / akèh, werna utawa regrind kondisi lan revisi resep.
- Stabil kahanan.Rekam suhu nyata, sumber / bali banyu pendinginan, kahanan jotosan lan tahapan siklus sawise proses tekan negara sing disepakati.
- Priksa alat kasebut.Priksa penutupan garis pemisahan, keselarasan, bocor banyu lan udhara, kondisi ventilasi, permukaan jiwit lan gerakan sing aman.
- Sampel miturut posisi.Tansah identitas rongga, stopkontak lan stasiun liwat timbangan, pangukuran tembok, trimming lan uji fungsional.
- Ukur kondisi rampung.Kalebu efek reaming, punching, deflashing utawa langkah-langkah finishing liyane.
- Rekam kabeh losses.Log nolak, mandheg, weker, koreksi manual lan gangguan hilir sajrone jendela sing disepakati.
- Simpen garis dasar.Nyetujoni revisi gambar, resep, foto, pangukuran, pengukur lan mbukak tindakan korektif bebarengan.
Diagnosa pola sadurunge ngganti resep
| Pola sing diamati | Area alat utawa proses kanggo mriksa | Bukti kanggo ngumpulake |
|---|---|---|
| Welding buntut sing lemah utawa ora konsisten | Posisi Parison, rincian jiwit, tutup jamur, suhu lokal, relief lampu kilat lan deflashing | Sampel las kanthi label posisi, massa reged, urutan cedhak lan uji fungsional |
| Tekstur sing ora apik utawa detail sing ora lengkap | Vents, lokasi kepepet-udara, kondisi rongga, kontak parison lan suhu | Peta cacat, inspeksi ventilasi, kahanan proses nyata lan foto rongga |
| Warpage sawise ejection | Distribusi tembok, imbangan pendinginan, wektu ejection, penanganan lan sawise cooling | Suhu / aliran miturut sirkuit, mriksa dimensi wektu lan peta tembok |
| Lampu kilat ing sisih siji | Alignment, paralelisme platen, permukaan parting, pemasangan cetakan lan pusat parison | Riwayat posisi, inspeksi penutupan lan baleni bagean sadurunge / sawise koreksi |
| Siklus alon utawa variabel | Watesan sirkuit cooling, wilayah panas, kekandelan bagean, ventilasi lan wektu tundha hilir | Wektu siklus, kahanan pasokan / bali lan log mandeg |
Gunakake Kinggle'sAlur kerja bukti HMInalika weker utawa owah-owahan urutan ngiringi masalah jamur. Nindakake titik pengawasan sing disetujoni menyangrencana pangopènan nyegahtinimbang ngenteni kualitas part mabur.
Blow cetakan RFQ lan dhaptar mriksa desain-review
- File bagean 2D / 3D sing dikontrol, revisi, kapasitas, ukuran maksimal lan konten sing dituju.
- Gambar tutup lan gulu rampung, conto tutup, datum segel lan kondisi trim rampung.
- Bahan resin sing tepat, warna / aditif, rencana regrind / PCR lan informasi pemasok bahan.
- Bobot rampung, parison reged lan rute lampu kilat.
- Tembok kritis lan lokasi dimensi kanthi metode tes lan watesan sing ditampa.
- Bocor, drop, top-load, torsi, lingkungan utawa tes fungsional khusus proyek liyane.
- Model mesin, jumlah stasiun lan rongga, rencana stopkontak mati lan jarak tengah parison.
- Antarmuka platen / soyo tambah, amplop cetakan, ketebalan, bukaan, clamp lan noto jotosan-pin.
- Garis pemisahan, jiwit-mati, kanthong lampu kilat, sisipan gulu, ventilasi, sirkuit pendinginan lan permukaan rampung.
- Antarmuka take-out, trimming, bocor, ngirim lan penanganan kethokan.
- Bahan alat, nilai sisipan, kekerasan / perawatan sing cocog, cara suku cadang lan ndandani.
- Jumlah materi uji coba, durasi, sampel, ukuran, rekaman data lan tanggung jawab sing ditampa.
- Pengaturan umum, titik angkat, massa cetakan / pusat gravitasi lan prosedur ganti sing disetujoni.
- Watesan lingkup: cetakan, perkakas mati, fitting, selang, gambar, latihan, kemasan lan barang sing disedhiyakake panuku.
Kanggo layanan pabrik, sambungake sirkuit cetakan pungkasan lan noto blowing menyang Kingglesarana lan pedoman tata tata. Kanggo kelas mesin lan urutan produksi, gunakakepanuntun ngecor jotosan ekstrusi terus-terusanlan konfirmasi apa platform accumulator dibutuhake kanggo bagean pungkasan.
Pitakonan sing kerep ditakoni
Apa prabédan antarane cetakan jotosan lan sirah die cetakan jotosan?
Kepala die mbentuk parison molten sadurunge ngecor. Cetakan jotosan nutup ing parison kasebut, nutupi, nampa hawa sing ndamu, nyenyet bagean kasebut lan nemtokake wujud njaba. Iki minangka sistem perkakas sing kapisah nanging disambungake.
Informasi apa sing dibutuhake kanggo ngrancang cetakan jotosan ekstrusi?
Nyedhiyakake gambar bagean lan tutup sing dikontrol, bahan resin, bobot parison rampung lan kasar, tembok kritis lan dimensi, tes fungsional, target output, antarmuka mesin, rencana rongga, metode trimming lan keperluan pabrik.
Apa desain jiwit-mati penting ing extrusion jotosan ngecor?
Jiwit-mati compresses lan segel materi parison panas lan mbantu nemtokake ngendi lampu kilat misahake. Geometri kasebut sesambungan karo materi, kekandelan parison, penutupan cetakan, suhu, relief lampu kilat lan deflashing, mula kudu divalidasi ing proyek nyata.
Napa cetakan jotosan ekstrusi butuh ventilasi?
Udhara bisa kepepet ing antarane parison lan rongga sing berkembang. Vents menehi rute uwal supaya parison bisa ngubungi lumahing jamur lan ngasilake wangun lan rinci sing dimaksud.
Kepiye saluran pendinginan mengaruhi wektu siklus blow molding?
Sirkuit pendingin mbusak panas nganti bagean kasebut bisa dibebasake tanpa deformasi sing ora bisa ditampa. Wilayah panas sing paling alon bisa mbatesi siklus, supaya tata letak sirkuit, aliran, suhu, bahan cetakan lan distribusi tembok kudu dievaluasi bebarengan.
Apa cetakan jotosan sing ana bisa pas karo mesin sing beda?
Bisa uga, nanging aja nganggep. Priksa jembaré jamur, dhuwur, kekandelan, massa, soyo tambah, mbukak, clamp, posisi jotosan-pin, keperluan, njupuk-metu path, alignment mati-sirah lan kontrol marang mesin panampa.
Apa aku kudu milih cetakan jotosan aluminium utawa baja?
Pilihan gumantung kinerja termal, tugas produksi, resin, lumahing lan nyandhang syarat, strategi insert, kemampuan ndandani, wektu timbal lan biaya. Takon kelas pas lan asumsi desain tinimbang milih saka jeneng logam piyambak.