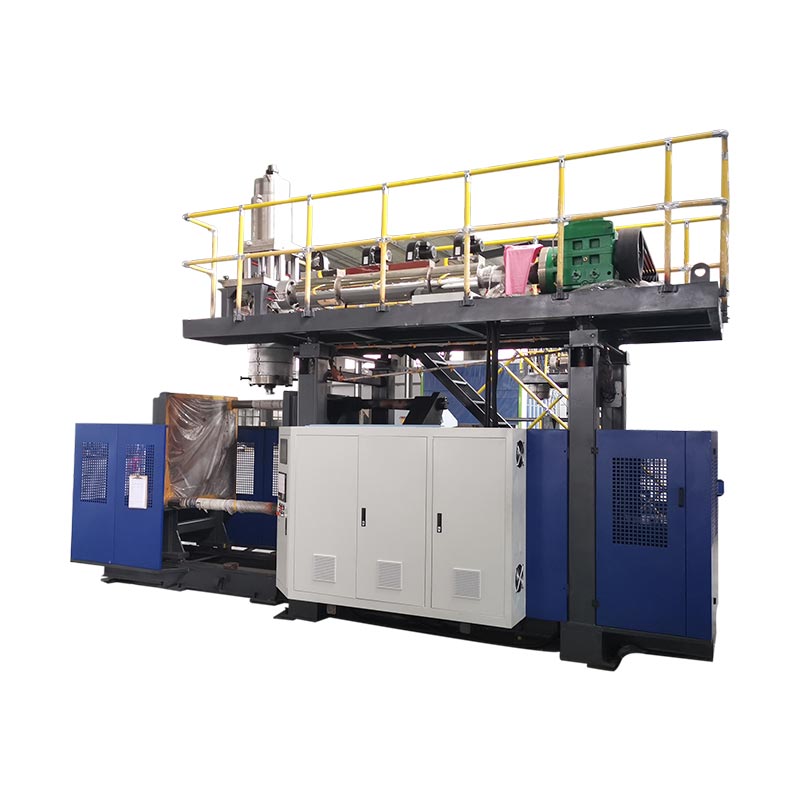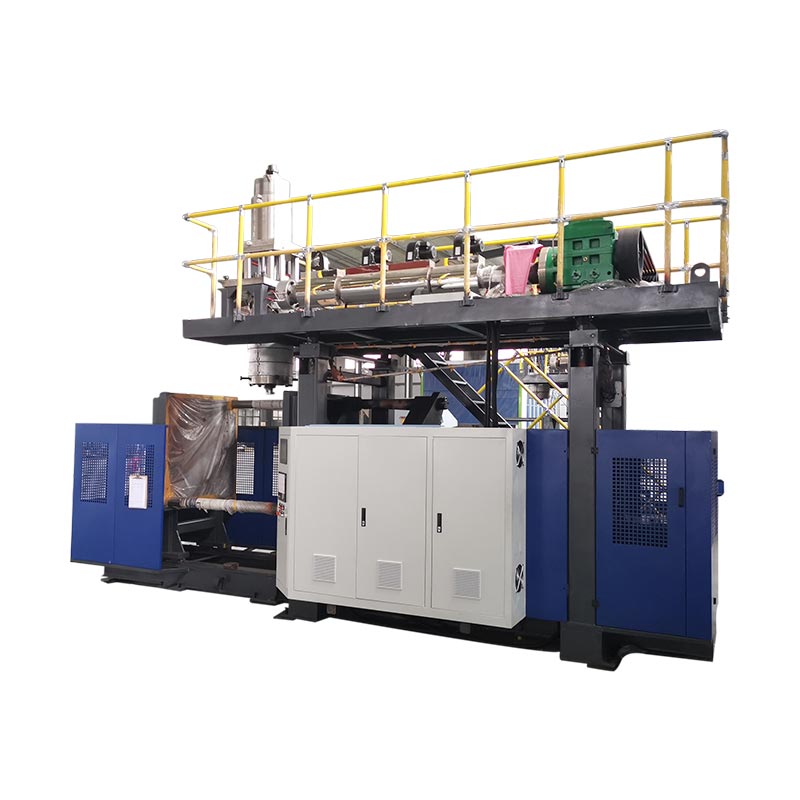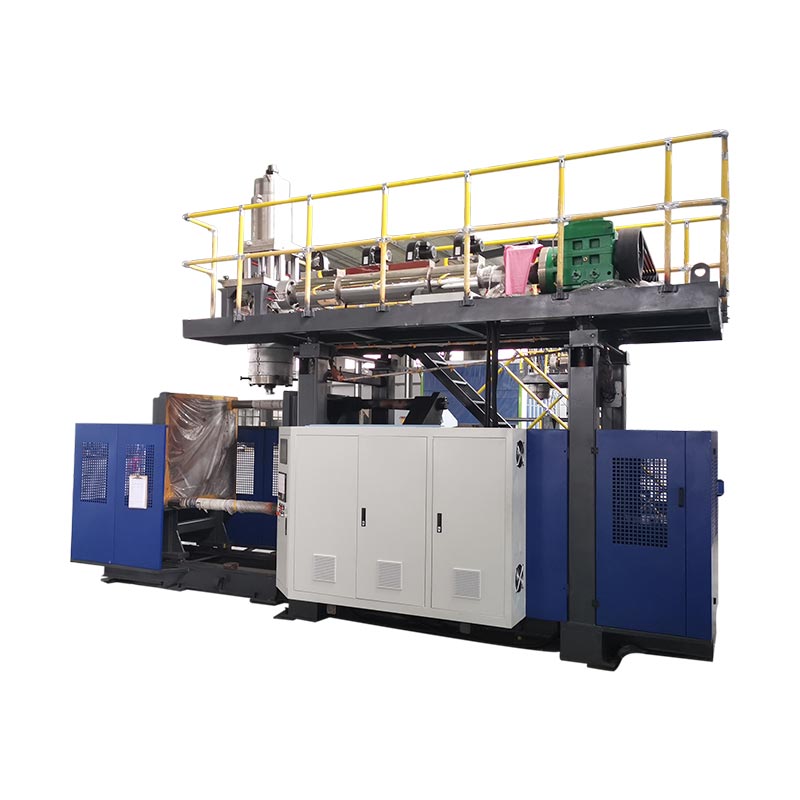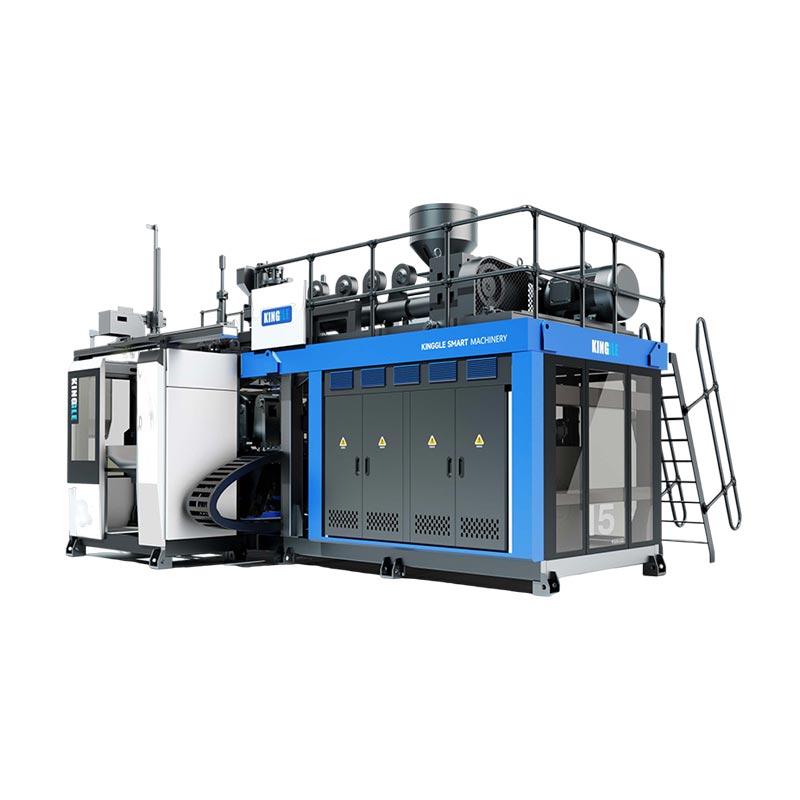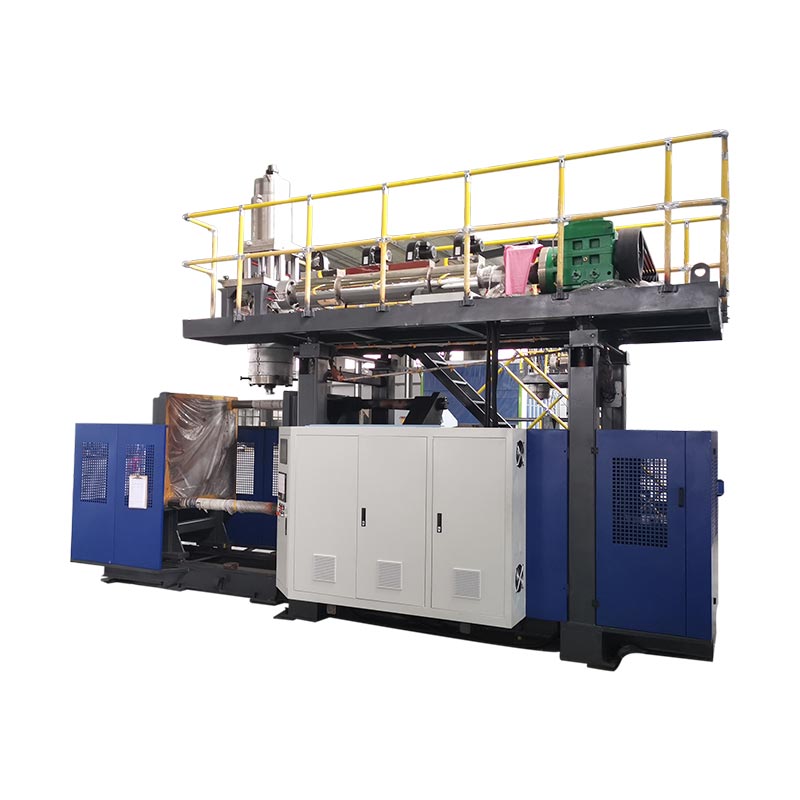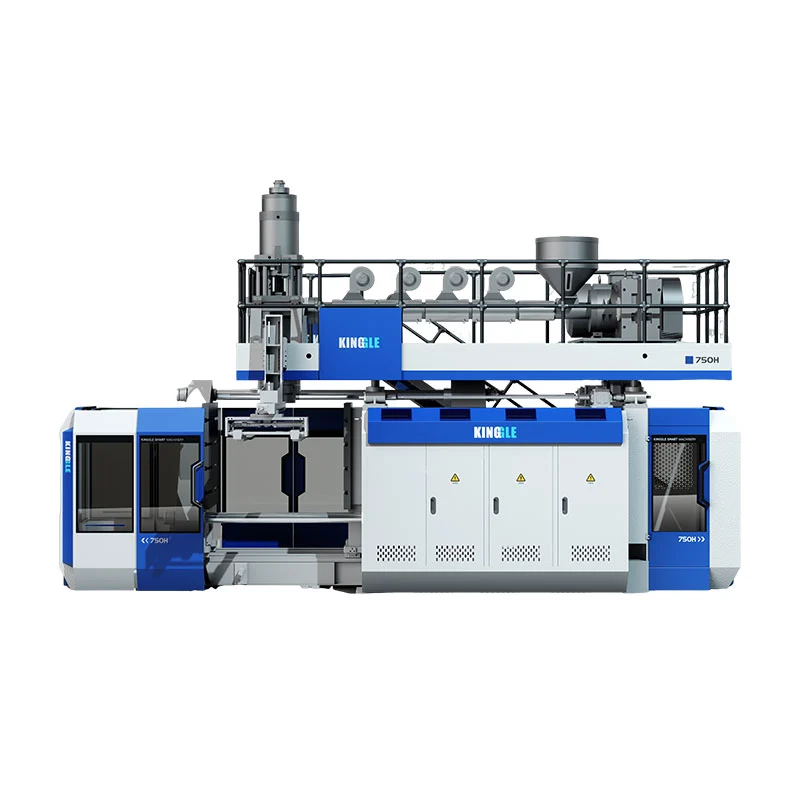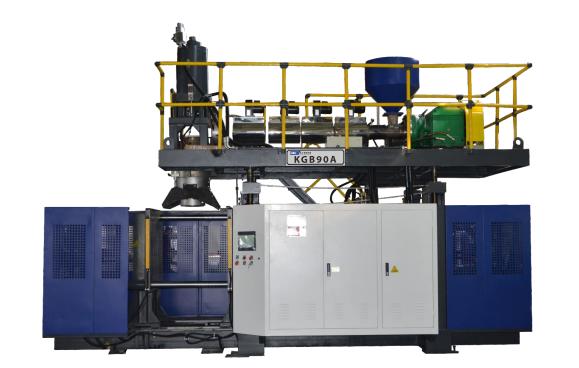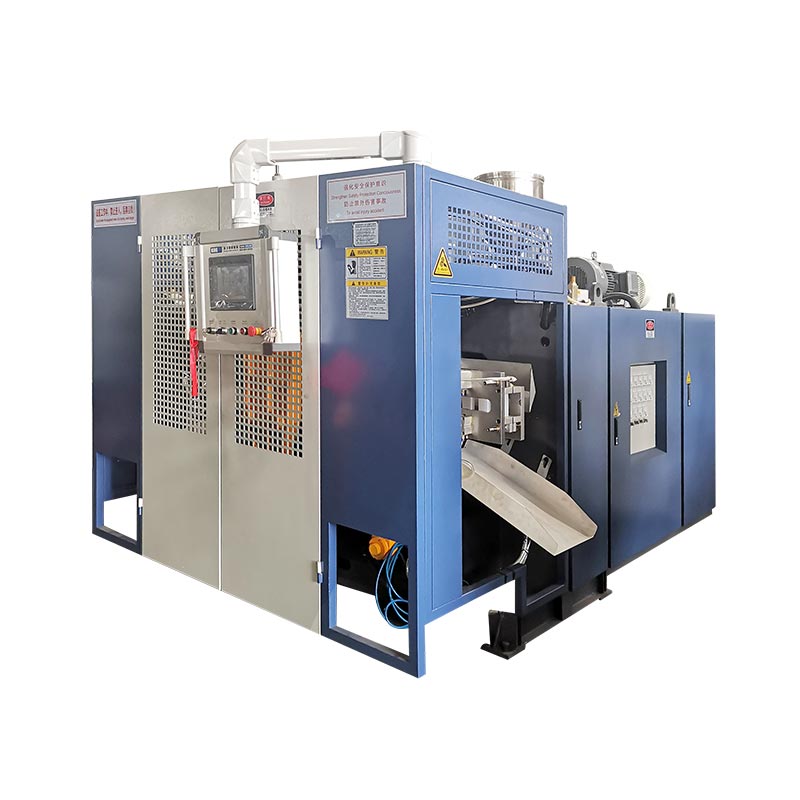
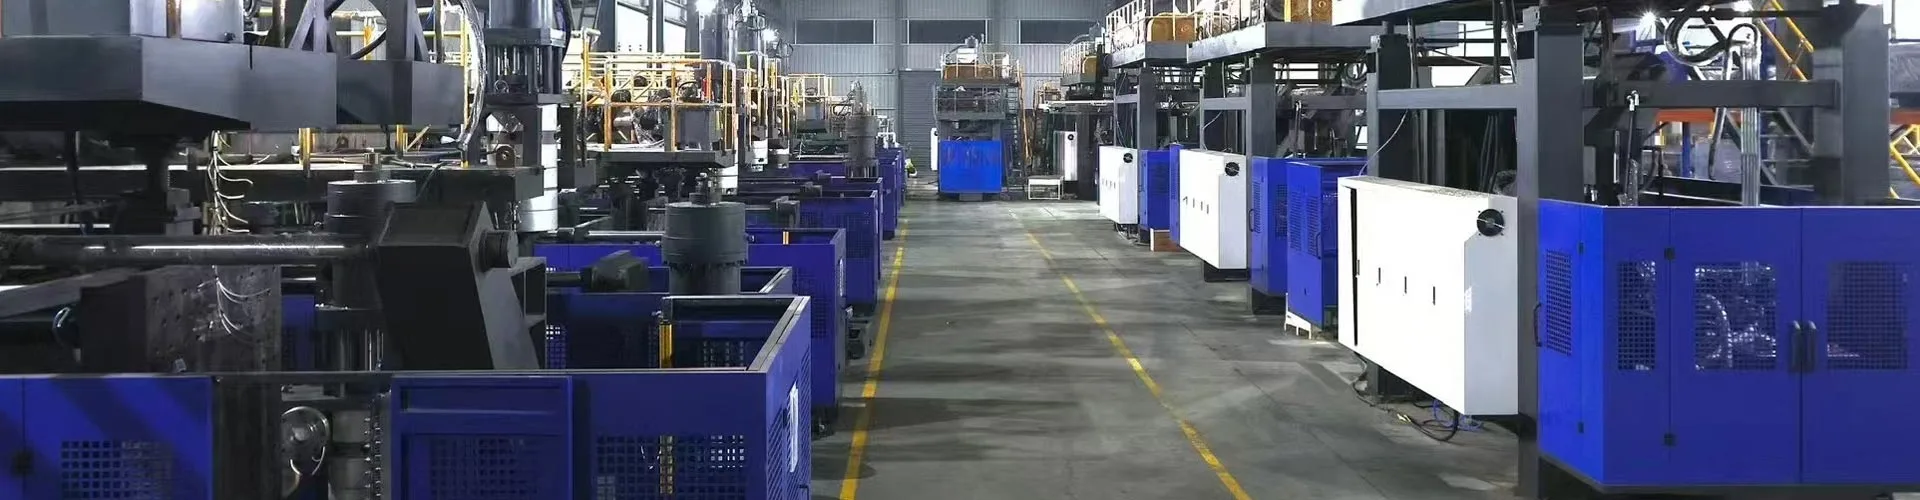
Bagean utama mesin cetak jotosan yaiku sistem pakan lan ekstrusi, sirah mati, cetakan lan clamp, sistem blowing, sirkuit pendinginan, drive lan kontrol, lan peralatan mbusak bagean. Tatanan kasebut gumantung saka proses ngecor lan konfigurasi mesin. Kanggo ngecor jotosan extrusion, ngenali saben komponèn miturut fungsi lan perakitan sadurunge considering panggantos.
Kanggo ngenali komponen, goleki perakitan, konfirmasi fungsi lan ngumpulake informasi teknis sing cocog. A foto utawa jeneng menowo arang netepake apa loro bagean panggantos bakal bisa ing mesin padha.
Papat bédané nyegah mix-up larang
- Kepala die mbentuk tabung plastik; jamur jotosan mbentuk njaba wadhah kang.
- A pin die utawa mandrel mbentuk wacana nyawiji. Pin jotosan ngirim udara lan bisa nindakake fungsi sing gegandhengan karo gulu.
- Perintah pengontrol, posisi aktuator lan tembok botol sing diukur minangka bukti sing beda.
- Cocog karo jeneng komponen mung minangka wiwitan identifikasi bagean panggantos.
Ngenali jinis mesin sadurunge menehi jeneng bagean
Konfirmasi proses saka identifikasi mesin lan dokumen teknis. Extrusion jotosan ngecor, injeksi jotosan ngecor lan babagan jotosan ngecor nggawe produk kothong liwat aransemen perkakas beda. A dhaftar komponen sing nggabungke kabeh telung bisa ngirim panuku looking for hardware sing mesin diinstal ora digunakake.
Ing extrusion blow molding, utawa EBM, extruder nyedhiyakake polimer molten menyang sirah die. Sirah kasebut mbentuk tabung kothong sing diarani parison, sing dicekel jamur lan dikembangake. Kinggle'spanduan mesin blow moldingnerangake kategori proses lan ngenali extrusion jotosan ngecor minangka fokus peralatan sawijining.
Mesin ngecor jotosan injeksi tinimbang mbentuk preform ing sekitar rod inti sadurunge ditransfer menyang tahap blowing. Sistem stretch-blow PET nggunakake preform lan operasi peregangan. Beda kasebut penting nalika ngenali perkakas: perakitan rod inti IBM lan rod regang PET ora bakal katon ing dhaptar suku cadang EBM umum.
Tansah rakitan, bagean lan materi proses kapisah
Istilah "bagean cetakan pukulan" bisa ateges komponen mesin utawa produk plastik sing digawe saka proses kasebut. Nyatakake makna sing ditrapake. Parison yaiku plastik sing diproses, dudu bagean mesin sing bisa diganti. Rongga minangka fitur saka jamur. Kepala die minangka rakitan sing ngemot sawetara komponen kanthi identitas dhewe.
Gunakake hirarki perakitan nalika njaluk bantuan: mesin, sistem, perakitan, banjur bagean individu. Contone, "sirah extrusion, Déwan perkakas, mandrel" luwih migunani tinimbang "pin sirah." Tambah referensi drawing utawa nomer part asli kapan kasedhiya. Iki menehi supplier titik wiwitan tanpa gumantung ing julukan lokal.
| Klompok komponen | Fungsi | Bukti identifikasi sing migunani |
|---|---|---|
| Feeding lan extrusion | Nyedhiyakake, ngirim, nyawiji lan nyampur resin | Gambar extruder, spesifikasi sekrup/barel, plat motor |
| Die sirah lan perkakas parison | Distribusi leleh lan mbentuk tabung | Model kepala, gambar perkakas, revisi perakitan |
| Kontrol Parison | Pangowahan printah menyang bukaan perkakas | Versi controller, aktuator lan identifikasi umpan balik |
| Mold lan clamp | Jupuk parison, terus alat lan nemtokake wangun njaba | ID cetakan, gambar antarmuka, referensi perakitan clamp |
| Dhuwur lan cooling | Inflate parison lan mbusak panas | Gambar alat pukulan, sirkuit udara lan peta sirkuit pendingin |
| Drive lan kontrol | Daya, urutan lan fungsi monitor | Skema, piring piranti, piranti lunak lan versi parameter |
| Take-out lan finishing | Copot lan, ing ngendi kalebu, rampungake produk kasebut | Gripper / fixture drawing lan konfigurasi line disetujoni |
Feed lan nyawiji resin: hopper, meneng, tong minyak lan drive
Path feed diwiwiti sadurunge meneng
Hopper nyedhiyakake materi menyang bagean feed extruder. Proyek bisa uga kalebu loader, blender, peralatan dosis utawa bali regrind. Nambani minangka peralatan sing bisa dingerteni kanthi antarmuka sing kapisah. Anane hopper ora mbuktekake manawa pangiriman otomatis, pangatusan utawa campuran kalebu ing pasokan mesin.
Nalika output dadi ora duwe aturan baku, ngrekam bahan resin, akèh, campuran lan dipakani prilaku sadurunge nyalahke meneng. Watesan utawa gangguan ing pangiriman materi bisa mengaruhi apa sing tekan sirah. Tim pangopènan mbutuhake pengamatan sing ana gandhengane karo balapan nyata, ora mung panjaluk extruder sing luwih gedhe.
Sekrup, tong minyak lan sistem suhu nindakake pakaryan sing beda
Sekrup puteran conveys lan dianggo resin nang tong minyak. Zona pemanasan nambahake panas ing kontrol suhu, nalika proses kasebut uga ngembangake panas liwat karya mekanik. Sensor suhu nyedhiyakake umpan balik ing lokasi sing diinstal. Dadi, suhu zona laras sing ditampilake ora minangka pangukuran langsung saka saben bagean leleh sing mili.
Tansah identitas pemanas lan sensor kapisah. Weker suhu rendah bisa nyakup sirkuit listrik, pemanas, piranti umpan balik, kabel utawa persiyapan kontrol. Ngganti pemanas tanpa konfirmasi kesalahan bisa ninggalake masalah asli ora ditanggulangi. Gunakake diagram wiring nyata lan diagnosa electrical qualified tinimbang resistance universal utawa watesan suhu.
Drive kudu cocog luwih saka rating daya
Motor, gearbox lan kopling ngirimake gerakan menyang sekrup. Sambungan mekanik lan syarat operasi kalebu ing perakitan sing dipasang. A motor karo daya dirating padha ora otomatis panggantos cocok, lan meneng karo diameteripun nominal padha bisa duwe geometri beda utawa rincian sambungan.
Kanggo pitakonan meneng utawa tong minyak, nyedhiyani drawing asli, nomer seri mesin lan aplikasi materi. Kanggo pitakon drive, lebokake piring motor lan gearbox lengkap ditambah referensi perakitan sing relevan. Simpen informasi orientasi lan sambungan asli ing foto sing dijupuk saka posisi sing aman. Cathetan iki mbantu mbedakake item sing gagal saka perakitan sing luwih gedhe ing saubengé.
Mbentuk parison: sirah mati, alat mati lan kontrol ketebalan tembok
Kepala die nampa leleh saka extruder lan disebarake menyang perkakas stopkontak. Die lan mandrel, kadhangkala diterangake minangka pin mati utawa perkakas inti, nemtokake wacana annular sing mbentuk tabung. Terminologi beda-beda miturut desain sirah, mula komponen sing dijenengi kudu nyambung maneh menyang gambar.
Cetakan jotosan nindakake pakaryan sing beda. Iku nutup watara parison panas lan nemtokake njaba wadhah kang minangka udhara ngembangaken plastik marang growong. Mesen "kepala cetakan anyar" tanpa ngenali manawa masalah kasebut ana ing sirah ekstrusi, alat stopkontak utawa cetakan jotosan nggawe ambiguitas sing bisa dihindari.
Kepala sing terus-terusan lan akumulator duwe jalur materi sing beda
Susunan ekstrusi terus-terusan mbentuk parison saka pasokan leleh sing terus-terusan. Kepala accumulator nyimpen jumlah cair lan dibuwang sajrone siklus kasebut. Fungsi panyimpenan lan discharge tambahan ngganti unit sirah lan kontrol. Akumulator leleh uga beda karo akumulator hidrolik sing nyimpen energi ing sirkuit daya-cair.
Ngenali arsitektur sirah sadurunge mbandhingaké asu laut, perkakas, pemanas utawa aktuator. Cocog diameteripun stopkontak piyambak ora netepake sing Déwan lingkungan, gerakan utawa antarmuka kontrol kompatibel.
Kontroler mung minangka salah sawijining bagean saka kontrol ketebalan tembok
Sistem kontrol parison ngubungake profil sing diprogram menyang gerakan alat liwat pengontrol, aktuator lan noto umpan balik. Moog kangringkesan komponen blow moldingnggambarake pengontrol, aktuator lan komponen servo minangka unsur kapisah saka solusi kasebut. Kulawarga komponen iki duwe pakaryan sing beda ing sistem kontrol lan gerakan.
Implikasi praktis prasaja: layar panggantos utawa pengontrol ora bisa dipilih kanthi bebas saka aktuator, umpan balik lan antarmuka mesin. Ringkesan Moog nggambarake kulawarga komponen; iku ora ngenali piranti kang diinstal ing mesin Kinggle tartamtu.
Posisi perkakas lan kekandelan tembok pungkasan uga kudu tetep kapisah. Tembok botol isih gumantung marang prilaku materi, geometri bagean lan kondisi proses. Verifikasi bagean sing dicetak tinimbang nganggep profil sing ditampilake minangka laporan pangukuran tembok. Ingpanduan pemrograman parisonnyambungake owah-owahan profil karo lokasi produk diukur.
Bentuk lan ngeculake bagean: jamur, clamp, sistem jotosan lan njupuk metu
Cetakan jotosan lan unit clamping kudu diidentifikasi kanthi kapisah. Cetakan minangka alat khusus produk. Déwan clamping ndhukung lan mindhah alat kasebut lan ditutup sajrone tahap sing dibutuhake. Platens, Panuntun, silinder lan sembarang mekanisme kreta kagungane konfigurasi mesin, ora otomatis kanggo tuku jamur.
Kanggo pitakon panggantos, foto rongga bisa ngidhentifikasi produk kasebut nanging mung nuduhake antarmuka sing dipasang. Kalebu ID alat lan gambar mesin utawa cetakan sing cocog. Ingextrusion jotosan ngecor guide desain cetakannerangake apa rongga, jiwit-mati, cooling, antarmuka ndamu lan cara aman kudu bisa bebarengan.
Pin jotosan dudu pin die
Pin die utawa mandrel belongs kanggo alat nyawiji-mbentuk. A pin jotosan belongs kanggo udhara-pangiriman lan, ing sawetara konfigurasi, gulu-mbentuk utawa susunan kalibrasi. Loro-lorone bisa disebut "pin" ing lantai toko, nanging padha nindakake proyek beda lan duwe antarmuka beda.
Sawetara produk nggunakake noto ndamu beda, kalebu ndamu ngisor. Aja supaya pin jotosan saka volume botol piyambak. Rampung produk, geometri alat, pemasangan, gerakan lan sambungan udara kudu cocog karo desain sing disetujoni. Fungsi pas pin utawa ndamu Déwan gumantung ing desain sing.
Aman part ngluwihi mbukak jamur
Sistem penghapusan kudu njupuk produk sing dibentuk tanpa karusakan utawa gangguan sing ora bisa ditampa. Gumantung ing project, njabut bisa ndherek gripper, robot, mekanisme penanganan liyane utawa operasi manual ditetepake. Ngilangi lampu kilat, nangani punching, tes bocor lan ngirim bisa dadi peralatan sing kapisah.
Watesan kasebut penting nalika bagean tekan mesin sabanjure kanthi salah. Tandha utawa deformasi bisa kedadeyan sawise cetakan mbukak. Rekam ing endi sing pisanan katon, stasiun utawa rongga sing ngasilake, lan manawa ana sadurunge ditangani. Aja diagnosa nyandhang jamur saka cacat sing mung dipriksa sawise trimming lan ngirim.
Konfirmasi ruang lingkup take-out lan rampung sadurunge njaluk driji panggantos, peralatan utawa sensor. Ingmesin otomatis lan guide lengkap-linemisahake fungsi mesin saka pasokan hilir. Otomasi kudu diidentifikasi kanthi konfigurasi nyata, ora disimpulake saka tembung "otomatis."
Ndhukung siklus: hidraulik, pendinginan, sensor lan kontrol
Sirkuit daya lan adi
Ing mesin hidrolik, motor lan pompa nyedhiyakake tenaga hidrolik. Katup ngarahake utawa ngatur aliran, lan aktuator ngasilake gerakan. A pump lenga servo-mimpin tetep bagéan saka sistem hydraulic. Nelpon motor listrik ora nggawe kabeh mesin kabeh-listrik.
Sistem udara ndhukung fungsi pneumatik lan blowing sing ditemtokake. Regulator, katup, saringan, pipa lan alat blower duwe peran sing beda. Sambungan sing katon bener isih kudu cocog karo syarat sirkuit. Ngenali komponen hidrolik lan pneumatik saka kode piranti skematis lan lengkap, ora mung ukuran awak utawa tampilan port.
Cooling duwe sawetara beban sing kapisah
Cetakan mbutuhake panas, lan mesin bisa uga duwe beban pendinginan tambahan kayata lenga hidrolik utawa sirkuit khusus liyane. A chiller, menara utawa sistem banyu tanduran bisa njagong njaba sumber mesin. Peta wates tanggung jawab sadurunge nambani peralatan tanduran sing ilang minangka komponen mesin sing ilang.
Wacan normal ing sumber banyu utama ora mbuktekake manawa saben cabang jamur duwe sirkulasi sing cukup. Identitas sirkuit lan pengamatan operasi nyata luwih migunani tinimbang asumsi siji garis. Ingpandhuan syarat sarananerangake carane supaya mesin, jamur lan panjaluk tambahan béda.
Piranti HMI, PLC lan umpan balik ora bisa diganti
HMI minangka antarmuka operator. PLC nglakokake logika kontrol mesin, dene piranti lapangan menehi sinyal lan nindakake perintah. Pesen ing HMI ngenali kondisi sing dilapurake; ora, kanthi dhewe, nemtokake manawa layar rusak utawa piranti sing ditampilake gagal.
Simpen weker, langkah siklus lan pengamatan sing cocog sadurunge ngresiki utawa ngganti apa wae. Gunakake ingPandhuan setelan lan weker HMIkanggo ngatur rekaman kasebut. Pengganti pengontrol, drive utawa umpan balik uga mbutuhake program, paramèter lan kalibrasi sing bener.
Piranti sing gegandhengan karo safety mbutuhake panggantos lan proses validasi sing ditemtokake. Ing Amerika Serikat,Pandhuan energi mbebayani OSHAngatasi risiko layanan saka energization sing ora dikarepke utawa energi sing disimpen. Tindakake prosedur khusus mesin situs liwat personel sing sah. Ora ana mandeg HMI utawa pandhuan bagean umum sing nggawe akses sing aman.
Waca carane bagean beda-beda ing Kinggle terus-terusan lan mesin accumulator
Conto platform nyata nggawe peta komponen luwih migunani. Kinggle'sKaca produk KGB5Lnjlèntrèhaké mesin terus-terusan siji-stasiun karo mekanisme translasi jamur-shifting. Tabel kasebut nampilake sekrup 60 mm lan Mitsubishi PLC dijenengi ing deskripsi fitur.

IngKGB100B 120L kacatinimbang nggambarake platform akumulator-sirah. Iki nampilake sekrup 100 mm lan nggambarake operasi servo hidrolik, ngunci cetakan tekanan langsung lan kontrol ketebalan tembok. Panyimpenan lan panyebaran kasebut menehi diskusi komponen struktur sing beda.

| Item | KGB5L | KGB100B | Apa bedane owah-owahan |
|---|---|---|---|
| Diterbitake arsitektur | Ekstrusi terus-terusan stasiun tunggal | Ekstrusi sirah akumulator | Majelis sirah lan hubungan siklus |
| Diterbitake diameteripun meneng | 60 mm | 100 mm | Referensi extruder beda; diameteripun ora specification part lengkap |
| Diterbitake noto cetakan | Pergeseran cetakan translasi | Pangaturan bukaan / tutup tetep diterangake ing kaca kasebut | Ngenali klem sing bener lan perakitan gerakan |
| Identitas pengganti | Gunakake dokumentasi mesin iki minangka-dibangun | Gunakake dokumentasi mesin iki minangka-dibangun | Ora ana interchangeability nderek saka jeneng komponen sambungan |
Sumber: loro kaca produk Kinggle sing disambung. Katrangan konfigurasi lan diameter sekrup minangka informasi katalog, dudu pangukuran saka mesin sing diinstal pelanggan.
Conto kasebut nuduhake kenapa "sekrup Kinggle," "katup hidrolik" utawa "pengontrol tembok" amba banget deskripsi pesenan. Malah ing kulawarga mesin siji, nomer serial, owah-owahan disetujoni lan masalah révisi perakitan saiki. Data kaca produk bisa nemokake platform kasebut, nanging ora bisa ngganti tagihan bahan sing wis dibangun.
Kanggo tuku, misahake telung cathetan: apa sing digambarake ing katalog, apa sing kalebu pesenan, lan apa sing diinstal saiki. A modifikasi mengko bisa ngganti drive, sensor utawa alat. Rekonsiliasi cathetan kasebut sadurunge milih panggantos, utamane nalika komponen lawas ora cocog karo gambar asli.
Sajrone pemeriksaan layanan, tandhani subsistem sing kena pengaruh ing foto ringkesan lan pasang label komponen sing bisa diwaca kanthi kapisah. Link loro gambar menyang nomer seri mesin. A close-up tanpa konteks instalasi bisa ndhelikake apa item belongs kanggo extrusion drive, paket hydraulic utawa tambahan.
Ngenali panggantos bener sadurunge pesenan
Miwiti karo masalah sing diamati lan identitas bagean, dudu kesimpulan yen komponen gagal. Tembok sing ora rata, gerakan alon utawa weker suhu bisa duwe sawetara sebab. Rekam kahanan lan konfirmasi kesalahan liwat proses diagnostik sing disetujoni sadurunge tuku panggantos.
Ingguide cacat ngecor jotosanmigunani kanggo ngatur gejala produk. Kanggo interval layanan, gunakakedhaptar mriksa pangopènan preventifbebarengan karo manual mesin diinstal. Ringkesan komponen ngirim ora prescribe umur panggantos kanggo saben resin, siklus tugas lan lingkungan operasi.
| Rekam | kalebu | Apa iku penting |
|---|---|---|
| Identitas mesin | Model, nomer seri lan foto piring identifikasi | Locates mbangun lan dokumentasi sawijining |
| Identitas Majelis | Sistem, gambar perakitan, nomer part asli lan revisi | Mbedakake siji komponen saka item sing padha |
| Informasi piranti | Kode pabrikan lengkap lan rating sing bisa diwaca | Kode parsial bisa ngilangi prabédan konfigurasi |
| Sambungan | Soyo tambah cocog, poros, adi, listrik utawa antarmuka sinyal | Konfirmasi luwih saka resemblance visual |
| Ngganti riwayat | Panggantos sing disetujoni, modifikasi lan owah-owahan piranti lunak | Reconciles drawing asli karo mesin saiki |
| Bukti kesalahan | Weker, langkah siklus, pangukuran, conto sing ditandhani lan foto sing aman | Mbantu misahake gejala sing dilaporake saka item sing gagal |
Gunakake urutan identifikasi sing cendhak lan dikontrol
- Temokake item kasebut ing dhaptar gambar utawa bagean mesin lan rekam referensi perakitan.
- Njupuk label lengkap lan instalasi lingkungan saka aman, posisi diijini.
- Cocokake antarmuka mekanik, listrik lan cairan sing cocog karo spesifikasi supplier.
- Dokumen substitusi utawa revisi lan entuk persetujuan teknis sing dibutuhake sadurunge instalasi.
- Sawise panggantos resmi, verifikasi persiyapan, umpan balik, fungsi safety lan asil produk sing dibutuhake sadurunge ngeculake produksi.
Kelas komponen sing beda mbutuhake bukti sing beda. Pemanas mbutuhake rincian listrik lan instalasi sing ditemtokake. Katup mbutuhake fungsi sirkuit sing bener lan konfigurasi piranti. Alat mekanik mbutuhake gambar lan antarmuka. Panggantos kontrol mbutuhake mriksa versi lan parameter. Foto bisa ndhukung rekaman kasebut nanging ora bisa nemtokake kabeh syarat sing didhelikake.
Nyuwun konfirmasi tertulis babagan barang sing diwenehake lan pengganti sing disetujoni. Ngreksa identitas lawas lan anyar ing cathetan layanan. Rekaman kasebut luwih migunani ing kegagalan sabanjure tinimbang katrangan tuku sing mung "siji suku cadang kanggo mesin cetakan jotosan."
Label sing ora bisa diwaca mbutuhake luwih akeh bukti, dudu nomer bagean sing bisa ditebak. Gunakake posisi gambar, foto instalasi lan rekaman mesin kanggo mutusake masalah identitas. Aja nyalin kode saka mesin sing cedhak amarga komponene katon padha.
Pitakonan sing sering ditakoni babagan bagean mesin blow molding
Apa bagean utama mesin blow molding?
Kanggo mesin ekstrusi, klompok utama yaiku pakan lan ekstrusi, kepala mati lan perkakas, kontrol parison, jamur lan clamp, ndamu, pendinginan, drive lan kontrol, lan mbusak produk. Penataan sing tepat gumantung saka platform lan proyek. Ngenali proses kasebut dhisik, banjur gunakake dokumen perakitan kanggo mbedakake peralatan standar, opsi sing dipilih lan alat bantu sing kapisah.
Apa bedane sirah die lan cetakan jotosan?
Kepala mati nangani polimer molten lan mbentuk parison liwat perkakas stopkontak. Cetakan jotosan nutup parison kasebut lan nemtokake eksterior produk sajrone inflasi. A growong jamur, mati utawa rakitan sirah lengkap mulane item urutan beda. Menehi referensi perakitan tinimbang ngandelake tembung "jamur" mung.
Apa pin jotosan padha pin mati utawa mandrel?
Ora A pin mati utawa mandrel belongs kanggo alat nyawiji-mbentuk lan mbantu nemtokake stopkontak annular. Pin jotosan ngenalake hawa lan bisa uga duwe tugas nggawe gulu utawa kalibrasi ing desain tartamtu. Tembung "pin" sing dienggo bareng ora nggawe komponen bisa diganti. Gunakake drawing tooling nyata kanggo ngenali salah siji item.
Apa bagean bisa diijolake antarane mesin ngecor jotosan sing beda?
Aja nganggep bisa diganti saka jeneng umum, tampilan sing padha utawa rating judhul sing cocog. Kode piranti lengkap, revisi perakitan, pemasangan, sambungan lan fungsi operasi kudu cocog. Kontrol uga bisa gumantung marang piranti lunak, parameter lan kompatibilitas umpan balik. Sembarang alternatif kudu disetujoni kanggo konfigurasi sing diinstal tinimbang disimpulake saka foto katalog.
Informasi apa sing dibutuhake kanggo ngenali bagean panggantos?
Kirimake model mesin lan nomer seri, nomer part asli, referensi gambar perakitan, revisi lan foto label sing jelas. Kalebu antarmuka sing cocog, modifikasi sing disetujoni lan kesalahan sing diamati. Kanggo piranti kontrol, njaga versi lan cathetan konfigurasi uga. Iki ngidini priksaan kanggo ngenali item tartamtu tinimbang kategori umum komponen.
Siapke pitakonan bagean tartamtu
Kanggo mesin Kinggle, miwiti karo piring mesin, referensi perakitan lan label komponen sing bisa diwaca. Tambah cathetan masalah lan gambar sing cocog, banjur ngirim paket liwatkaca kontak Kinggle. Ngenali bagean sing diinstal minangka langkah pisanan kanggo konfirmasi panggantos sing bener.