Pilih mesin ngecor jotosan multilayer kanthi cocog karo fungsi saben lapisan kanggo spesifikasi wadhah. Priksa manawa sistem ekstrusi sing dipetik bisa nahan resep ing output sing dibutuhake, banjur mbandhingake biaya saben wadhah sing ditampa. Verifikasi konfigurasi kanthi bahan lan cetakan sing dimaksud; lapisan ekstra sabdho mung dening prodhuk ditetepake utawa syarat produksi.
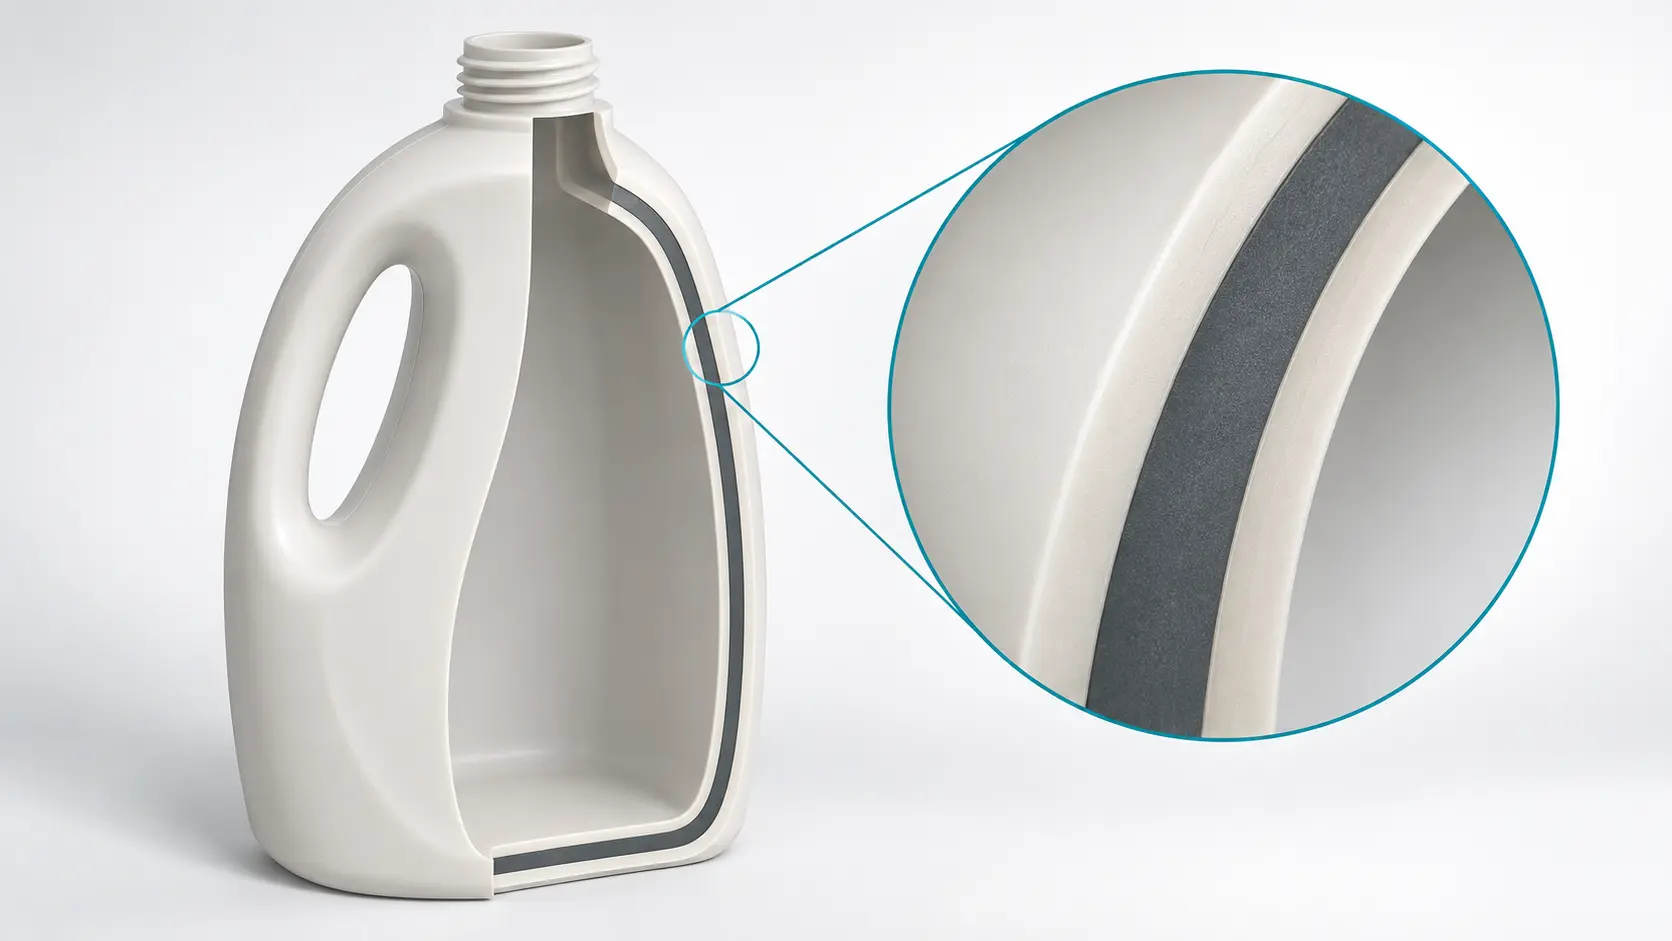
A kaputusan tuku migunani nderek papat mriksa:
- Tulis spesifikasi wadhah sadurunge milih count lapisan.
- Peta saben aliran materi menyang lapisan lan verifikasi sawetara operasi.
- Priksa distribusi lapisan nyata lan kinerja wadhah rampung.
- Kalebu kerugian produksi ing perbandingan biaya lan rekaman uji coba.
Mulai karo specification wadhah, ora count lapisan
A panjalukan kanggo "mesin botol telung lapisan" ninggalake akeh banget pancasan mbukak. Ora ngenali isi, geometri wadhah, gelar resin, output dibutuhake utawa alesan kanggo misahake tembok menyang lapisan. Supplier bisa njawab panjalukan kasebut kanthi kategori mesin nalika isih ngutip sistem materi sing salah.
Mulai karo wadhah sing wis rampung. Nyedhiyakake gambar, Rampung gulu, susunan gagang, kapasitas nominal lan bobot rampung. Tambah tampilan sing dibutuhake, kahanan layanan lan mriksa kinerja. Botol deterjen warna cahya lan paket sing sensitif oksigen mbutuhake bukti sing beda, sanajan volume lan bobote cocog.
Nguripake syarat menyang item acceptance
Ganti istilah sing longgar kayata "halangan sing apik" utawa "kekuwatan dhuwur" kanthi watesan tes lan panriman sing ditetepake. Nyatakake apa botol kudu tahan urutan penanganan tartamtu, tetep katon tartamtu utawa ketemu target prodhuk-proteksi. Kondhisi tes kasebut ora ana watesan, kalebu konten utawa simulant yen relevan.
| Syarat | Pitakonan pilihan | Bukti kanggo njaluk |
|---|---|---|
| Werna permukaan sing konsisten | Lapisan endi sing nggawa warna, lan variasi input apa sing diidini? | Sampel tampilan sing disetujoni lan conto uji coba ing saindhenging roto |
| Bahan daur ulang ing inti | Apa sumber, bahan lan bahan sing kudu ditindakake sistem? | Spesifikasi materi, pemetaan feed lan asil bagean rampung |
| Proteksi produk | Bahan apa sing kudu tetep tembok mlebu utawa metu? | Target alangan, kahanan tes lan validasi tingkat paket |
| Nangani lan numpuk | Lokasi kontainer lan beban sing ngontrol kinerja? | Watesan gambar lan tes mekanik sing disepakati |
| Output produksi | Carane akeh kontaner ditampa dibutuhake ing wektu ditetepake? | Panjaluk leleh reged, jumlah sing ditampa, nolak lan log mandeg |
Tetep syarat wajib kapisah saka preferensi. Yen struktur siji-lapisan wis ngliwati spesifikasi, gunakake minangka pilihan referensi. Proposal multilayer banjur mbutuhake alesan sing jelas: permukaan sing beda, materi inti sing ditetepake, fungsi penghalang utawa syarat liyane sing ora bisa ditemokake kanthi ekonomi.
Nyatakake campuran produk uga. Baris sing ngladeni pesenan baleni sing dawa duwe beban ganti sing beda saka siji sing nggawe batch cendhak ing pirang-pirang warna. Kalebu produk sing paling cilik lan paling gedhe sing direncanakake, tinimbang nyoba mung botol sing paling gampang. Iki menehi rembugan peralatan bisa digunakake.
Menehi saben lapisan proyek sadurunge milih struktur
Co-extrusion jotosan ngecor nggabungke lepen materi menyang parison dilapisi sadurunge jamur mbentuk bagean kothong. Pitakonan pilihan yaiku carane lapisan kasebut ngladeni wadhah kasebut. Kinggle'sringkesan co-extrusion multilayernerangake proses dhasar lan fungsi lapisan umum.
Mesin ngecor jotosan lapisan kaping pindho bisa cocog nalika permukaan njero lan njaba mbutuhake formulasi sing beda. Mesin cetakan jotosan telung lapisan nambah inti sing kapisah ing antarane permukaan kasebut. Ora ana katrangan sing nemtokake kekuatan, kompatibilitas kimia utawa kinerja penghalang kanthi dhewe. Properti kasebut isih mbutuhake bahan, geometri lan asil tes sing dipilih.
| Konsep struktur | Alasan kanggo ngevaluasi | Pitakonan sing tetep |
|---|---|---|
| Lapisan tunggal | Siji formulasi nyukupi kabutuhan produk lengkap | Apa wadhah sing wis rampung ngliwati bobot sing diusulake? |
| rong lapisan | Pisah formulasi njero lan njaba | Apa lumahing lan antarmuka tetep ditrima? |
| Telung lapisan | Nemtokake formulasi inti kanthi bebas saka loro kulit | Bisa nuduhake inti dimaksudaké mbukak karo kulit ditrima lan kinerja? |
| Struktur penghalang kanthi lapisan dasi | Gabungke resin alangi sing dipilih karo bahan struktural | Apa gelar resin, antarmuka lan kinerja paket wis divalidasi? |
Nemtokake bahan minangka sistem
Kanggo struktur kulit / inti / kulit, ngenali resin lan paket aditif ing saben posisi. Mbedakake bahan baku daur ulang sing dituku saka trim produksi sing bali liwat gilingan. Resep sing diterangake mung minangka "anyar / lawas / anyar" ndhelikake informasi sing dibutuhake kanggo netepake konsistensi lan penanganan materi.
Aja nganggep inti daur ulang sing dikubur minangka bukti otomatis kesesuaian kanggo isi kasebut. Nyuwun dokumentasi materi lan penilaian khusus produk sing dibutuhake kanggo panggunaan sing dituju. Kajaba iku, isi daur ulang lan daur ulang minangka pitakonan sing kapisah. Siji bab apa lumebu ing wadhah; liyane uneg-uneg apa bisa kelakon kanggo paket lengkap sakwise.
Lapisan penghalang ngganti sistem materi
Kuraray ngenaliEVAL EVOH minangka bahan penghalang gasdigunakake ing kemasan lan aplikasi liyane. Sawijiningpresentasi teknisuga nggambarake lapisan dasi antarane poliolefin lan EVOH. Posisi adesif kasebut kalebu ing review struktur lan peralatan, ora ana ing njaba count lapisan.
Nyuwun kombinasi resin lengkap, kalebu gelar adesif, instruksi nangani lan kahanan alangi sing disepakati. Nilai permeabilitas materi dudu asil umur beting kanggo botol sing wis rampung. Wadhah, penutupan, isi lan kahanan panggunaan mbutuhake validasi dhewe. Nambahake resin alangi tanpa spesifikasi kasebut nggawe keputusan tuku durung rampung.
Priksa manawa mesin sing dikutip bisa mbukak resep lapisan
Mesin cetak jotosan ekstrusi multilayer kudu cocog karo wadhah lan aliran materi sing dipangan. Nyuwun jadwal peralatan sing jeneng saben extruder, feeder, path materi lan posisi lapisan. Gambar uga kudu ngenali stopkontak mati, stasiun lan rongga jamur. Cacah iki njlèntrèhaké macem-macem bagéan saka sistem.
Mesin multi-kepala mrodhuksi sawetara parisons kanggo acara ngecor. Sirah mati multilayer mbentuk lapisan ing tembok parison. Kutipan bisa uga nggabungake fitur-fitur kasebut, nanging siji ora netepake liyane. Kajaba iku, count lapisan piyambak ora nyedhiyani count extruder dipercaya. Maca pemetaan feed nyata.
Ukuran aliran materi kanthi unit lengkap
Gunakake permintaan parison reged kanggo ukuran ekstrusi. Massa botol sing wis rampung mung ninggalake materi sing dadi trim. Nemtokake massa reged saben wadhah sing dicetak lan jumlah wadhah sing dibentuk saben jam. Kanggo susunan multi-outlet, kalebu kabeh kontaner ing tingkat produksi kasebut.
Coba botol hipotetis kanthi massa rampung 40 g lan alokasi parison reged 55 g. Anggap garis kasebut mbentuk 1,200 botol saben jam sadurunge kualitas nolak. Bentenipun 15 g punika Potong ing conto iki, dudu sangu kethokan standar. Input kasebut nggambarake cara; padha ora asil produksi Kinggle.
Panjaluk material-stream = panjaluk leleh reged × fraksi massa sing ditemtokake
| posisi | Diwenehi bagean massa | Aliran sing dibutuhake |
|---|---|---|
| Kulit njaba | 20% | 13,2 kg/jam |
| inti | 60% | 39,6 kg/jam |
| kulit batin | 20% | 13,2 kg/jam |
| Total | 100% | 66,0 kg/jam |
Resep 20/60/20 minangka asumsi pitungan, dudu rasio isi daur ulang sing disaranake. Yen aliran materi siji feed sawetara posisi, gabungke posisi kasebut nalika ngitung beban stream kasebut. Priksa uga bagean botol lan lapisan sing paling cilik sing direncanakake. Angka output maksimum ora netepake operasi stabil ing tingkat feed kurang.
Gunakake pilihan produk Kinggle minangka titik wiwitan
Kinggle'sMesin stasiun tunggal KGB2L 2Ldhaptar siji-, pindho- lan opsi telung lapisan. Ingmesin stasiun pindho KGB5D 5Ldhaptar opsi lapisan padha ing platform beda. Loro-lorone kaca kasebut kanthi kapisah njlèntrèhaké konfigurasi multi-die-head, sing nguatake kenapa count lapisan lan count outlet mbutuhake entri sing kapisah ing kutipan kasebut.

Kelas kapasitas sing diterbitake migunani kanggo nyepetake platform. Padha ora ngganti review konfigurasi resin-tartamtu. Takon kang designs meneng, sistem feed lan opsi sirah ngawula resep ngajokaken. Aja nganggep tokoh plasticizing HDPE dhasar minangka kapasitas gabungan saka sistem multilayer sing ora ditemtokake.
Kanggo kutipan mesin ngecor co-extrusion, cathet sawetara aliran sing disepakati kanggo saben aliran materi, syarat persiapan, filtrasi yen perlu, kontrol resep lan prosedur purging. Nemtokake auxiliary sing kalebu rega. Sirkuit material sing bisa digunakake ing demonstrasi isih mbutuhake peralatan ing njaba wates mesin sing dipetik.
Verifikasi lapisan ing wadhah sing dicetak, ora mung ing layar resep
Kontrol rasio lapisan diwiwiti kanthi pasokan materi, nanging panriman kalebu wadhah sing wis rampung. Layar sing nuduhake persentase sing bener ora nuduhake kekandelan lapisan ing pundhak utawa pojok. Bobot bagean total uga ora cukup: nggambarake kabeh wadhah, ora ing ngendi saben materi rampung.
Tansah telung cathetan sing kapisah: resep massa, profil ketebalan tembok total lan distribusi lapisan sing diukur ing bagean kasebut. Malah ing bagean becik, Kapadhetan materi beda tegese pecahan massa ora otomatis pecahan kekandelan. Pembentukan lan aliran lokal nambah alasan liyane kanggo mriksa wadhah tinimbang ngowahi persentase resep dadi jaminan tembok.
Nggawe rencana sampel adhedhasar lokasi
Pilih lokasi pangukuran saka gambar nyata. Kalebu area ing ngendi geometri utawa panggunaan ndadekake bagean sing tipis, banjur tambahake lokasi awak sing cukup kanggo nuduhake pola distribusi. Ngenali stasiun, stopkontak, wektu lan revisi resep ing saben sampel. Yen ora, tray campuran botol bisa ndhelikake masalah khusus posisi.
Gunakake metode bagean lan pangukuran sing cocog karo bahan. Pemriksaan visual biasa ora bisa mbedakake lapisan resin sing padha. Nalika lapisan fungsional tipis ngontrol kinerja, setuju carane laboratorium bakal ngenali lan carane properti paket cocog bakal dites. Foto tembok sing dipotong mung dudu asil penghalang sing lengkap.
Diagnosa gejala sadurunge ngganti resep
Yen werna njaba katon ora konsisten, mbandhingake akeh materi sing disetujoni, formulasi warna lan distribusi kulit sing diukur dhisik. Nambah pewarna langsung bisa nutupi siji gejala nalika ngganti kahanan biaya lan proses. Kanggo misahake sing jelas, deleng pasangan materi, syarat adesif lan rekaman pangolahan sadurunge nyetel saben extruder bebarengan.
Kanggo area tipis lokal, priksa posisi parison lan distribusi tembok total bebarengan karo pangukuran lapisan. Kinggle'spanduan program parikannerangake kenapa wektu profil, keselarasan alat lan stabilitas ekstrusi penting. Simpen garis dasar lan ganti siji variabel sing dikontrol sekaligus supaya sampel sabanjure bisa nerangake efek kasebut.
Priksa kinerja cocog kanggo orane katrangan.ASTM D2463-23alamat drop resistance impact saka kontaner termoplastik jotosan-nyetak banyu.ASTM D2659-16(2023)alamat sifat kolom-crush. Ora ana tes dhewe sing nggawe kinerja penghalang utawa kompatibilitas karo konten sing dituju. Setuju cara sing ditrapake lan watesan produk sadurunge nyoba.
Bandhingake biaya saben wadhah sing ditampa, dudu rega resin
Rega resin inti sing luwih murah bisa ndhukung investasi multilayer, nanging perbandingan finansial mbutuhake produk sing ditampa sing padha ing pungkasan. Bandhingake struktur mung sawise loro ketemu specification wadhah. Yen ora, pilihan sing luwih murah bisa uga ngemot kurang saka materi sing dibutuhake kanggo lulus tes.
Tetep biaya tuku kapisah saka sirkulasi internal. Trim dikirim liwat gilingan lan bali menyang baris isih perlu nangani, energi lan kontrol. Nanging, iku ora tuku liyane saka polimer padha. Ngetung massa extrusion reged minangka resin dituku seger ing saben pass bisa overstate biaya materi.
Gunakake ledger batch kanthi wates sing cetha
Rekam input sing dituku sing dikonsumsi, output sing ditampa, kethokan sing durung dibalekake, ngresiki materi lan owah-owahan persediaan sajrone wektu sing padha. Lacak bali internal kanthi kapisah. Ngisi kerugian materi sing bener-bener ninggalake wates kasebut, tinimbang ngetrapake persentase kethokan universal sing bisa ngetung trim daur ulang kaping pindho.
Conto ing ngisor iki nggunakake unit biaya hipotetis, dudu rega pasar utawa kutipan Kinggle. Kaloro pilihan kasebut ngasilake 10.000 kontaner sing ditrima kanthi bobot 40 g saben. Nganggep ora ana owah-owahan persediaan. Resin lapisan tunggal regane 100 unit / kg. Kanggo opsi multilayer, campuran input sing dituku yaiku 20% bahan njaba ing 100, 60% inti ing 75 lan 20% bahan njero ing 100 unit / kg.
= 85 unit biaya/kg
| Input utawa asil | Lapisan tunggal | Asumsi telung lapisan |
|---|---|---|
| Wadhah sing ditampa | 10.000 | 10.000 |
| Massa ing kontaner sing ditampa | 400 kg | 400 kg |
| Input sing dituku sing dikonsumsi, kalebu kerugian sing ora dibalekake | 410 kg | 430 kg |
| Bobot dituku-input biaya | 100 unit / kg | 85 unit/kg |
| Biaya bahan sing dituku | 41.000 unit | 36.550 unit |
| Biaya bahan saben wadhah sing ditampa | 4.10 unit | 3.655 unit |
Pitungan nganggep yen biaya campuran kasebut ditrapake kanggo kabeh input sing dituku sing dikonsumsi. Iku sengojo menehi pilihan multilayer mundhut liyane unrecovered. Sanadyan mangkono, kaluwihan biaya material yaiku 4.450 unit kanggo pesenan. Jumlah kasebut minangka tunjangan sing kasedhiya kanggo biaya operasi lan kepemilikan ekstra sadurunge kauntungan ilang.
Yen opsi multilayer nambah 2.000 Unit kanggo pesenan, biaya gabungan ing comparison winates iki dadi 38.550 Unit, utawa 3.855 saben wadhah ditampa. Kutipan nyata mbutuhake wates sing luwih lengkap: tenaga kerja, keperluan, pangopènan lan biaya kepemilikan peralatan tambahan. Ganti saben input sing dianggep nganggo buku besar pabrik dhewe.
Priksa jadwal produksi konco tabungan
Resep utawa owah-owahan warna sing kerep bisa nggawe mundhut purge lan wektu persiyapan nemtokake. Mbandhingaké dawa kumpulan lan urutan urutan ngrancang, ora mung roto stabil. Simpenan materi sing dituduhake kanthi urutan sing dawa bisa uga ora nutup kerugian sawetara batch cendhak. Coba owah-owahan sing bakal dijadwalake pabrik.
Nahan pitungan sanajan rega materi ganti. Model biaya sing migunani ngidini panuku beda-beda rega inti, asil sing ditampa lan ukuran batch tanpa ngganti syarat produk. Iku kudu mbabarake ngendi proposal mandheg mbayar, tinimbang gawé persentasi tabungan atraktif siji.
Buktikake konfigurasi ing uji coba mesin khusus materi
Atur uji coba ing wadhah lan bahan sing dituju. Resin demonstrasi gampang bisa netepake yen mesin mlaku, nanging ora bisa njawab apa sistem sing dipetik nduweni formulasi inti sing nuntut utawa lapisan fungsional sing tipis. Ngenali mbangun dituku, konfigurasi sirah, auxiliary lan operasi hilir ing rencana nyoba.
Sadurunge mbukak materi, setuju rencana sampel, cara pangukuran, watesan produk lan definisi output. Durasi sing dibutuhake gumantung marang apa sing kudu ditampilake uji coba. Kalebu stabilisasi, replenishment materi utawa miwiti maneh sing cocog nalika acara kasebut minangka bagean saka pitakonan sing ditampa. Dawane mlaku kanthi kasepakatan ora ngganti tes sing ditetepake.
- Cocokake uji coba karo gambar wadhah sing disetujoni, revisi cetakan lan gelar resin sing tepat. Rekam persil materi lan kahanan persiapan.
- Konfirmasi pemetaan extruder-kanggo-lapisan, resep massa lan peralatan penanganan material. Simpen setelan kontrol dhisikan.
- Nggawe kondisi stabil sing disepakati. Rekam nilai proses nyata, intervensi lan owah-owahan resep sajrone tes.
- Nglumpukake conto sing bisa dilacak miturut stasiun, stopkontak lan wektu. Simpen conto sing gagal ing cathetan kualitas tinimbang mung menehi botol sing paling apik.
- Ukur lokasi sing ditemtokake lan tindakake tes fungsional sing disepakati. Sambungake saben asil acceptance menyang sampel lan cara.
- Rekam output sing ditampa, kerugian sing ora dibalekake lan owah-owahan sing cocog utawa miwiti maneh asil. Beku konfigurasi lan resep sing liwati.
Kapabilitas proses kapisah saka siji sampel sing menarik
Sampel bisa liwat nalika proses isih drifts. Bandhingake conto ing jendela pengamatan sing disepakati lan sawise acara sing kalebu. Yen akeh materi utawa isi ulang ngganti tampilan utawa distribusi lapisan, ngreksa bukti lan neliti sababe. Rata-rata mung bisa ndhelikake kegagalan ing siji stopkontak utawa siji wektu.
Kanggo output, gunakake kontaner sing ditampa dibagi karo wektu produksi sing disepakati. Nyatakake carane mandheg, nolak lan hilir terus ngetik pitungan. Yen target nyangkut garis lengkap, kalebu trimming lan pengawasan ing wates sing diuji. A counter mesin lan kothak rampung, kontaner ditampa ngukur kasil beda.
Kinggle'spandhuan tes ditampa pabriknerangake carane nyambungake asil menyang mesin, produk, cara lan watesan. Kanggo pilihan multilayer, tambahake jadwal aliran materi, pangukuran lapisan lan revisi resep menyang rekaman kasebut. Dokumen mbukak item lan bukti sing dibutuhake kanggo nutup.
Nyuwun konfigurasi sing bisa diprodhuksi ing pabrik sing nampa: bahan sing ditampa, jalur pasokan, pengenal kepala lan alat, file resep, kondisi sarana lan asil sampel kudu lelungan nganggo mesin.
Uji coba khusus materi mbatesi risiko tuku kanggo kahanan sing bener-bener dipriksa para pihak. Ora janji kinerja ing saben resin mangsa utawa produk. Sembarang owah-owahan ing sistem materi utawa specification wadhah perlu review ditetepake, tinimbang asumsi sing count lapisan padha njamin asil padha.
Kirimi Kinggle gambar wadhah, isi, resin gelar, fungsi lapisan dimaksudaké lan Ditampa-output target. Tambahake campuran produk lan tes sing dibutuhake supaya proposal peralatan bisa ngatasi tugas sing nyata.
Ngrembug konfigurasi mesin multilayer
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Pitakonan sing kerep ditakoni
Apa mesin blow molding multilayer tansah luwih apik tinimbang mesin siji-lapisan?
Ora. Mesin siji-lapisan minangka referensi sing cukup nalika siji formulasi cocog karo spesifikasi wadhah. peralatan multilayer sabdho dening lumahing ditetepake, inti utawa alangi requirement lan kasus biaya bisa. Bandingake kinerja produk lan biaya operasi sing ditampa, tinimbang nganggep lapisan tambahan minangka kelas kualitas.
Apa struktur telung lapisan mbutuhake telung bahan sing beda?
Ora. Struktur telung lapisan ngenali telung posisi ing tembok, ora kudu telung kulawarga polimer sing beda. Kulit loro kasebut bisa nggunakake formulasi sing padha nalika inti nggunakake liyane. Nyuwun jadwal materi nyata lan pemetaan feed; dokumen kasebut netepake carane kepala lan extruder sing dipilih nggawe struktur kasebut.
Apa mesin blow molding multi-head padha karo mesin multilayer?
Ora Multiple stopkontak mati gawé sawetara parisons kanggo acara ngecor. Peralatan multilayer mbentuk lapisan material ing tembok parison. Mesin bisa nggabungake loro fitur kasebut. Rekam jumlah stopkontak, struktur lapisan, stasiun lan rongga kanthi kapisah supaya kutipan ora mbingungake susunan produksi karo susunan materi.
Apa mesin siji-lapisan sing wis ana bisa ditingkatake kanggo produksi multilayer?
Jawaban gumantung ing sistem extrusion ana, papan kasedhiya, antarmuka sirah, kontrol, keperluan lan throughput dibutuhake. Entuk review rekayasa babagan bangunan nyata sadurunge nggawe anggaran konversi. Aja nganggep yen panggantos sirah mung nyedhiyakake sirkuit materi tambahan utawa sawetara operasi sing dibutuhake kanggo resep sing diusulake.
Informasi apa sing dibutuhake kanggo kutipan mesin molding multilayer?
Nyedhiyakake gambar wadhah lan kondisi rampung, isi, gelar resin, fungsi lapisan sing diusulake, target output sing ditampa lan campuran produk. Kalebu massa parison reged yen dikenal, tes sing dibutuhake, utilitas sing kasedhiya lan ruang lingkup hilir. Yen resep lapisan ora ditetepake, nemtokake syarat kinerja dhisik supaya supplier bisa ngevaluasi konfigurasi sing cocog.