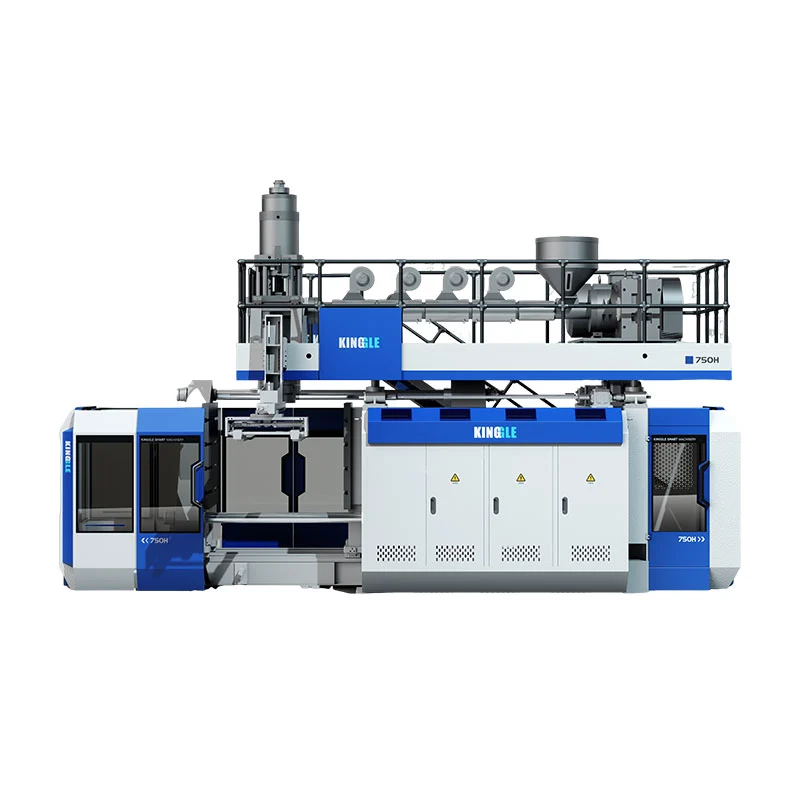
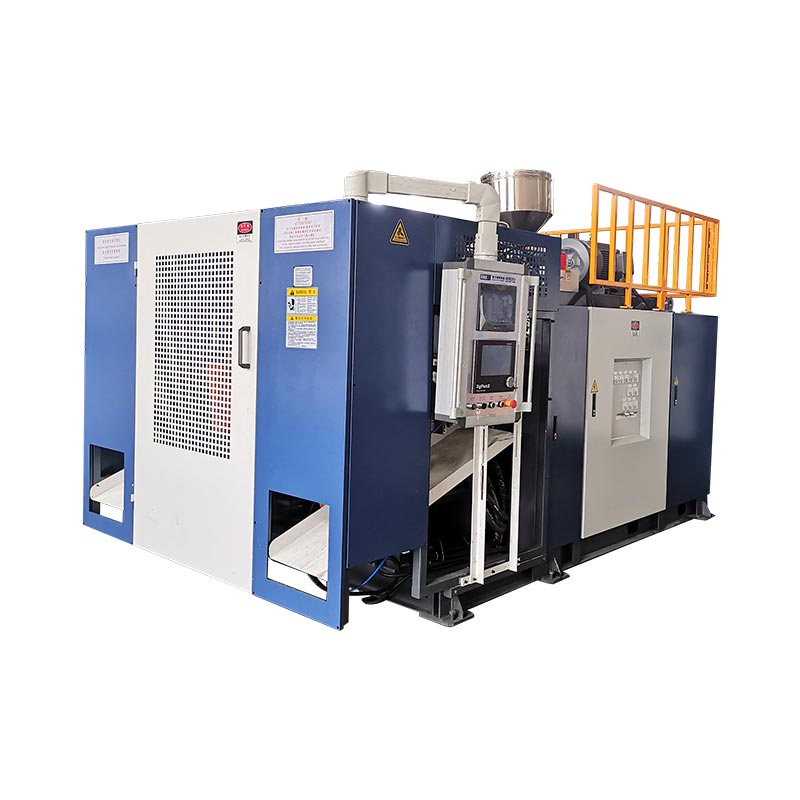
KGB200L/LP minangka platform cetakan pukulan akumulator kelas 250L Kinggle kanggo drum kimia dering ganda 220L. A project digunakake mbutuhake luwih saka mesin ngecor. Uga mbutuhake spesifikasi drum sing disetujoni, HMWHDPE sing cocog, desain cetakan lan pendinginan, program parison, take-out lan deflashing, tes bocor, pemeriksaan kualitas sing bisa dilacak lan rencana panriman pabrik.
Baris drum kimia kudu direncanakake saka paket rampung mundur. Drum kudu ngemot isi sing dimaksud. Sampeyan kudu tahan tes penanganan lan transportasi sing ditemtokake. Penutupan, peta tembok lan cathetan produksi kudu tetep dikontrol. Siklus garing sing cepet mung mbuktekake ora ana barang kasebut.
Pandhuan iki nderek siji drum liwat sel lengkap. Iki misahake data mesin sing diterbitake saka input proyek. Iki uga nuduhake asil sing kudu dibuktekake sajrone uji coba produksi.

- Beku gambar drum, penutupan, materi, bobot net lan peta tembok.
- Ngonversi bobot rampung dadi massa parison reged, kalebu kabeh potong.
- Cocokake sirah, program parison, jamur lan pendinginan menyang zona kritis.
- Netepake penanganan, deflashing lan pengawasan minangka bagéan saka siklus.
- Nampa baris karo resin disetujoni, setelan produksi lan kritéria pass bisa diukur.
Apa sel drum kimia 220L lengkap bener kalebu
Mesin mbentuk awak kothong. Sel kasebut nggawe drum sing bisa diulang lan ditampa. Bedane kasebut ngganti dhaptar tuku. Uga ngganti pitakonan sing ditakoni sajrone teknik.
Peralatan hulu bisa uga kalebu panyimpenan resin, ngirim, pangatusan utawa campuran nalika formulasi mbutuhake. Dosis warna lan aditif mbutuhake resep sing dikontrol. Regrind mbutuhake sumber sing ditemtokake, kondisi partikel lan rasio sing diidini. Item kasebut nemtokake apa sing tekan extruder. Feed ora stabil ora bisa gawé parison stabil.
Sèl inti ngemot sistem extruder, sirah accumulator, unit clamping, jamur, pin jotosan utawa noto ngisor-ndamu, sistem hydraulic lan kontrol. Kinggle'sHalaman produk KGB200L/LPuga dhaftar MOOG 100 kekandelan controller, lengen robot lan sistem ndamu ngisor ing gambaran diterbitake. Urutan pungkasan kudu ngenali versi sing diwenehake.
Karya hilir diwiwiti nalika jamur mbukak. Drum panas perlu dibusak kontrol. Lampu kilat ndhuwur lan ngisor kudu dipotong tanpa ngrusak permukaan sealing. Openings bisa uga mbutuhake mesin utawa finishing. Penutupan bisa uga kudu pas. Saben drum sing ditampa banjur mbutuhake dimensi, bobot, tembok lan cek bocor sing disepakati.
Peralatan cooling, udara kompres, penanganan materi, koleksi potong lan akses aman dumunung ing saubengé sel iki. Laboratorium utawa area kualitas bisa uga ana ing njaba. Wilayah kasebut nangani tes sing luwih dawa, conto sing disimpen lan review rekaman.
A orane katrangan lengkap uga jeneng saben wates. Sapa sing nyedhiyakake chiller jamur? Sapa sing nyedhiyakake kompresor lan panrima? Sapa sing nyambungake robot njaga? Sapa sing nyedhiyakake tester bocor? Yen wates ora duwe pemilik, asring dadi wektu tundha wiwitan.
Kunci spesifikasi drum sadurunge milih konfigurasi pungkasan
Tembung "drum 220 liter" dudu spesifikasi lengkap. Loro drum bisa nuduhake volume nominal nanging mbutuhake kahanan proses sing beda. Drum ring dobel sing ditutup duwe gulu lan zona penanganan sing beda saka desain sirah sing mbukak. Sistem penutupan, isi lan rute transportasi uga mengaruhi tes.
Miwiti kanthi gambar sing dikontrol. Kalebu dimensi sakabèhé, kapasitas nominal lan brimful, bukaan, rincian penutupan, lonceng, dering, gagang lan area label. Tandhani garis perpisahan lan jiwitake. Ngenali saben dimensi sing mengaruhi ngisi, palletizing, numpuk utawa pas tutup.
Tambahake peta kekandelan tembok kanthi nomer. Peta kudu nutupi dering ndhuwur, pundhak, tembok sisih, dering ngisor, dhasar, gulu lan jiwit. Siji nomer tembok rata-rata ora bisa nuduhake carane resin disebarake. Kaca Kinggle nampilake 3,5 nganti 4 mm kanggo aplikasi 200L sing diterbitake. Gunakake minangka referensi khusus kaca, ora minangka pengganti peta tembok sing disetujoni.
Rekam bobot sing dicetak net. Aja kalebu penutupan sing dipasang kanthi kapisah. Banjur ngira lampu kilat ndhuwur, buntut ngisor, kethokan gulu lan bahan sing dipotong liyane. Iki nggawe target parison reged. Drum sing wis rampung 12 kg mbutuhake tembakan ing ndhuwur 12 kg amarga proses kasebut uga kudu mbentuk materi sing bisa dicopot.
Isi sing dimaksud kalebu ing file kasebut. Tambah Kapadhetan, viskositas, suhu ngisi, tekanan uap, syarat kompatibilitas kimia lan wektu panyimpenan sing dikarepake. Sing tuku uga kudu nyatakake apa drum bakal nggawa barang mbebayani sing diatur. Jawaban kasebut ngganti path validasi.
Kinggle'sproses salesnjaluk foto, gambar, bobot, ukuran, materi, kekandelan, output saben dina lan resistance kimia. Input kasebut kudu dadi siji dossier drum sing dikontrol revisi. Kutipan, desain cetakan lan rencana nampa kabeh kudu nuduhake revisi sing padha.
Waca data sing diterbitake KGB200L/LP minangka set sing cocog
Kaca KGB200L/LP nyedhiyakake amplop wiwitan sing migunani. Ngenali kelas wadhah maksimum 250L, mesin 39 t lan susunan mbukak-nutup tetep. Uga nyathet pasukan clamping 760 kN, platen 1300 x 1500 mm lan ukuran cetakan maksimal 1100 x 1700 mm.
Tabel extrusion umum nuduhake loro 100 mm ngawut-awut karo 32 L / rasio D. Kapasitas lebur HDPE sing diterbitake yaiku 180 kg / jam saben sekrup. Tabel kasebut uga nampilake akumulator 25 L lan referensi bobot akumulator PE 18 kg. Iki minangka nilai kaca mesin. Padha ora mbuktekaken drum tartamtu, resin utawa siklus tanpa nyoba cocog.
| Diterbitake item KGB200L/LP | Nilai situs web | Apa proyek isih kudu dipriksa |
|---|---|---|
| Kapasitas wadhah maksimal | 250 L | Cetakan nyata, panjaluk tembakan, geometri lan jalur penghapusan |
| Ukuran lan bobot mesin | 9,5 x 4,1 x 6,5 m; 39 t | Reresik layanan, pondasi, pamisah transportasi lan rencana angkat |
| Gaya clamping | 760 kN | Area proyeksi, tekanan pukulan, beban pinch-off lan margin |
| Ukuran cetakan maksimal | 1100 x 1700 mm | Amplop cetakan lengkap, selang, manifold lan bagean obah |
| Ketebalan cetakan | 810 kanggo 950 mm | Tumpukan cetakan ditutup lan gambar antarmuka platen |
| Screw lan L/D | 100 mm x 2; 32 L/D | Arsitèktur lapisan dhawuh, kelas resin lan sistem warna |
| Kapasitas leleh HDPE sing diterbitake | 180 kg/jam x 2 | Output stabil kanthi formulasi HMWHDPE sing disetujoni |
| Akumulator | 25 L; 18 kg referensi PE | Massa parison reged, cadangan lan profil diprogram |
| Nyebul hawa | 0,8 MPa; 1,8 m³ / min | Kualitas udara sing dibutuhake, aliran puncak, panrima lan tekanan ing mesin |
| Banyu adhem | 0,3 MPa; 120 L/min | Suhu pasokan, suhu bali, kualitas lan beban panas |
| Diterbitake referensi daya | Rata-rata 70 nganti 80 kW | Wates pangukuran, produk, setelan lan negara produksi |
Kaca kasebut uga nampilake 300 pcs/jam minangka "Output (Siklus garing)." Sing ora output produksi kanggo drum kimia. Iku nggambarake referensi gerakan mesin garing. Kaca sing padha kanthi kapisah nerbitake 17 nganti 20 drum saben jam kanggo aplikasi laras kimia. Tansah label loro kasebut utuh.
Target acceptance sing bener dudu nomer dhewe. Ditampa drum saben wektu sarujuk ing kondisi produksi disetujoni. Run kudu kalebu extrusion, blowing, cooling, take-out, trimming, inspection lan counted stops.
Maca data ing grup sing disambungake. Ukuran cetakan kalebu stroke bukaan lan jalur panyingkiran. Massa akumulator kalebu massa tembakan lan resin. Aliran udara kalebu tekanan ing mesin kasebut. Nilai gedhe siji ora bisa ngimbangi pertandhingan sing ringkih ing papan liya ing sel kasebut.
Apa sebabe seselan /LP kudune ora ilang saka kutipan
Kinggle saiki nerbitake rong kaca produk sing gegandhengan. Salah sijine jeneng platform laras kimia khusus KGB200L/LP. Jeneng liya yaiku mesin drum plastik KGB200L 220 liter. Kelas 250L sing dienggo bareng ora nggawe jeneng model bisa diganti.
KGB200L / LP kaca dhaptar 39 t mesin lan loro 100 ngawut-awut mm. Katrangan kasebut fokus ing sirah akumulator lapisan ganda. Kaca KGB200L dhaptar 36 t mesin lan siji 120 mm meneng. Iki nerbitake 320 kg / jam kanggo HDPE. Loro-lorone kaca nuduhake amplop cetakan sing padha lan referensi clamp 760 kN.
Bedane kasebut nuduhake arsitektur, ora mung kapasitas. A tata letak loro-extruder bisa ndhukung struktur lapisan dhawuh utawa pamisah materi. Tata letak single-extruder serves path nyawiji beda. Fungsi sing tepat saben lapisan isih mbutuhake diagram proses sing ditulis. Aja nganggep yen rong extruder kanthi otomatis nggawe penghalang sing dibutuhake, struktur isi ulang utawa susunan warna.
KGB200L/LP posisi umum
Khusus 220L dobel-ring kimia-drum platform. Kaca kasebut nampilake rong sekrup 100 mm, deskripsi sirah lapisan kaping pindho lan bobot mesin 39 t.
Posisi umum KGB200L
Mesin drum plastik 220 liter. Kaca nampilake siji 120 mm meneng, 320 kg / h HDPE kapasitas nyawiji lan 36 bobot mesin t.
Pesenan tuku kudu kalebu model lengkap, revisi lan konfigurasi. Pasang gambar proses-aliran. Dhaptar saben extruder, motor, meneng, sirah wacana lan controller. Tampilake materi sing dipakani saben wacana. Yen rasio lapisan dikontrol, nemtokake jarak kerja lan cara verifikasi.
Kontrol iki nglindhungi loro-lorone. Sing panuku nampa arsitektur sing dituju. Supplier nampa target teknis sing stabil. Uga nyimpen dhaptar suku cadang, gambar listrik lan latihan operator sing selaras karo mesin sing dipasang.
Kontrol HMWHDPE minangka input produksi, dudu label umum
Jeneng referensi aplikasi Kinggle HMWHDPE. Akronim kasebut nggambarake polietilen kapadhetan dhuwur kanthi bobot molekul dhuwur. Ora ngenali siji kelas sing tepat. Kinerja drum gumantung saka resin sing dipilih, formulasi, riwayat pangolahan lan desain paket.
File materi sing disetujoni kudu jeneng supplier lan kelas. Tambah lembar data materi, masterbatch warna, aditif lan aturan kontrol pangowahan. Rekam carane akeh mlebu diidentifikasi. Yen kelas alternatif diidini, sebutake tes persetujuan sadurunge mlebu produksi normal.
Regrind mbutuhake aturan dhewe. Pisah resik ing proses trim saka bahan daur ulang sawise nggunakake. Netepake sumber sing diidini, persiapan, ukuran partikel, panyimpenan lan rasio campuran. Rekam carane operator nanggapi nalika gilingan utawa conveyor mandheg. A persentasi ing layar resep wis sethitik Nilai yen stream feed nyata ora kontrol.
Kelembapan, kontaminasi lan denda bisa ngganggu pakan utawa kualitas permukaan. Suhu material lan prilaku akeh uga bisa ngganti pemulihan. Priksa sistem nyata sajrone uji coba produksi. Resin kudu lelungan liwat hopper, blender, conveyor lan daur ulang regrind.
Yen drum bakal nggawa bahan kimia, kompatibilitas kalebu program paket rampung. Mesin ngecor ora bisa nggawe kompatibilitas dhewe. Bahan sing dituju, durasi panyimpenan, paparan lingkungan lan aturan sing ditrapake nemtokake bukti kasebut.
A owah-owahan materi bisa ngganti kekuatan leleh lan sag. Bisa ngowahi carane parison mulet watara dering lan sudhut. Mulane persetujuan materi lanparison programmingora kudu dikelola minangka proyek sing kapisah.
Mbangun parison watara dering, pundak, basa lan nutup
Drum gedhe ora mbentang kanthi rata. Pundhak ngliwati siji bagéan saka cetakan. Pojok ngisor lelungan liwat liyane. Dering, kontak basa lan wilayah gulu saben njaluk parison kanggo materi sing beda. Siji longkangan mati ora bisa ngawula saben zona merata.
Miwiti kanthi massa. Tambah drum rampung, lampu kilat ndhuwur, lampu kilat ngisor, kethokan gulu lan potong liyane. Iki minangka massa parison kasar. Bandhingake karo kapasitas accumulator dhawuh miturut basis resin disetujoni. Ninggalake cadangan teknik tinimbang cocog karo maksimal sing diterbitake.
massa drum rampung + lampu kilat ndhuwur + buntut ngisor + gulu utawa nangani kethokan + materi apik liyane
Sabanjure, peta parison ing dawane. Gunakake peta tembok nomer saka drum disetujoni. Sambungake saben lokasi drum kritis kanggo posisi ing program parison. Profil pisanan mung resep wiwitan. Uji coba produksi kudu nganyari saka asil tembok sing diukur.
Nonton zona dering dobel. Materi sing sithik banget bisa nyuda tembok lokal utawa ngganti geometri dering. Kakehan bisa nambah bobot, wektu cooling lan lampu kilat. Gulu lan tutup mbutuhake geometri sing stabil. Dasar mbutuhake bahan sing cukup kanggo kinerja kontak lan impact. Ora ana tujuan kasebut sing bisa dirampungake kanthi nggawe kabeh drum luwih abot.
Discharge akumulator uga penting. Parison kudu ngetik cetakan ing wektu sing dikontrol. Suhu nyawiji, kacepetan discharge, gerakan die-gap lan wektu cedhak jamur sesambungan. Yen parison macet dawa banget, sag ngganti peta tembok sadurunge jamur ditutup.

Simpen profil pungkasan kanthi nomer revisi. Rekam alat mati, resin, setpoint suhu, wektu discharge lan peta tembok sampel. A profil tanpa kahanan iku angel kanggo ngasilaken.
Nambani cetakan drum lan sirkuit pendinginan minangka salah sawijining keputusan desain
Amplop cetakan umum mung cek pas. Ora mbuktekake manawa cetakan bakal adhem kanthi rata, ngeculake drum utawa mbusak robot. Deleng perakitan cetakan lengkap. Kalebu manifold, bend selang, hardware jotosan, sisipan obah, blok jiwit lan titik angkat.
Garis parting lan jiwit-mati kudu ngatur parison abot. Potong kasebut kudu disegel kanthi konsisten tanpa njebak materi sing berlebihan. Kanthong lampu kilat butuh ruang kanggo massa sing dikarepake. Rincian gulu lan pukulan ngisor kudu cocog karo gambar drum lan metode finishing hilir.
Pendinginan kudu ngetutake beban termal drum. Dering lan transisi kandel bisa nahan panas. Sidewalls amba bisa deform sak dibusak. Zona dhasar lan tutup bisa uga mbutuhake kontrol suhu sing luwih kenceng. Desain saluran watara kabutuhan iki tinimbang nggunakake siji sirkuit prasaja kanggo kabèh jamur.
Pisahake cetakan menyang zona pendinginan sing dijenengi. Menehi saben zona aliran target lan kondisi inlet. Nyedhiyakake sambungan sing bisa diakses lan rencana flushing. Sajrone uji coba, rekam pasokan lan suhu bali. A maca meksa piyambak ora bisa nuduhake yen panas wis ninggalake saben sirkuit.
Suhu mbusak minangka bagéan saka siklus. Rilis awal bisa nambah output nalika drum isih alus. Robot, conveyor utawa operator banjur bisa ngrusak dering utawa permukaan sealing. Netepake kondisi aman kanthi bukti dimensi lan fungsional.
Kaca Kinggle nampilake 0,3 MPa lan 120 L/min minangka referensi banyu pendingin mesin. Nilai kasebut mbantu ukuran sambungan. Padha ora specification chiller lengkap. Paket cooling pungkasan mbutuhake suhu banyu, kondisi desain sekitar, beban panas cetakan, beban panas mesin, stabilitas aliran lan kualitas banyu.
Gunakake ingextrusion jotosan ngecor guide desain cetakankanggo review venting, jiwit-mati, cooling lan release. Sijine gambar cetakan sing ditampa ing file teknis sing padha karo tata letak mesin.
Rencana take-out, delashing lan testing bocor ing siklus
Siklus ngecor ora mungkasi nalika jamur mbukak. Drum gedhe isih mbutuhake aman lan kontrol finishing. Langkah-langkah iki bisa dadi watesan output nyata yen ditambahake sawise mesin dibangun.
Mulai karo njupuk-metu. Nemtokake lokasi genggeman, suhu drum, muatan lan jalur gerakan. Robot kudu mbusak cetakan, njaga lan jotosan hardware. Genggeman kasebut ora kena remuk dering sing anget utawa menehi tandha panel label. Titik handoff kudu ndhukung drum tanpa rolling uncontrolled.
Sabanjure, peta saben potong. Lampu kilat ndhuwur, buntut ngisor lan materi gulu mbutuhake alat sing beda. Nglindhungi pasuryan nutup lan dimensi kritis. Ngumpulake trim tanpa nyampur karo lebu lantai. Yen trim resik bali menyang proses, nuduhake rute menyang gilingan lan blender.
Pengujian bocor mbutuhake wates sing ditulis. Netepake bukaan sing diuji, kondisi penutupan, tekanan utawa metode vakum, wektu stabil, wektu tes lan nolak ambang. Uga nemtokake apa sing kedadeyan sawise gagal. Drum sing ditolak kudu bisa dilacak menyang rongga, jendhela wektu lan rekaman proses.
| Stasiun | Input | Output | Bukti kanggo dijupuk |
|---|---|---|---|
| Robot take-out | Drum digawe panas | Drum sing didhukung ing stasiun trim | Clearance, tandha genggeman, wektu siklus lan repeatability |
| Deflashing | Drum karo proses trim | Resik pinggiran rampung | Kualitas potong, karusakan drum lan massa potong |
| Rampung mbukak | Gulu sing dicetak | Antarmuka sing siap ditutup | Ukuran, permukaan lan asil gauge |
| Tes bocor | Penutupan drum lan tes rampung | Pass utawa bisa dilacak nolak | Resep, asil, ID instrumen lan stempel wektu |
| pamriksan pungkasan | Drum sing diuji | Produk sing ditampa utawa ditolak sing dikontrol | Bobot, peta tembok, dimensi lan tampilan |
Wektu saben stasiun sajrone uji coba pabrik. A mesin ngecor bisa ngenteni amarga njupuk-metu rute dawa utawa stasiun trim kebak. Tundha kasebut kalebu ing output sing ditampa. Dheweke ora kudu didhelikake ing mburi nomer siklus garing.
Kapabilitas mesin kapisah saka persetujuan kemasan PBB
Kaca produk Kinggle nyatakake yen drum saka aplikasi sing diterbitake bisa lulus tes gulung 3 m lan ngrampungake sertifikasi PBB. Tansah pratelan sing disambungake menyang aplikasi kasebut. Aja nulis maneh minangka jaminan kanggo saben drum, bahan ngisi utawa pasar.
Mesin ora bisa menehi tandha kemasan PBB. Persetujuan ditrapake kanggo jinis desain kemasan miturut sistem sing cocog. Drum rampung, penutupan, isi utawa media tes, persiapan, kahanan lan asil tes kabeh penting. Kontrol manufaktur sing terus-terusan uga penting sawise desain kasebut lulus.
Komisi Ekonomi PBB kanggo Eropa nerbitakePeraturan Model PBB. Revisi 24 diterbitake ing 2025. Aturan nasional utawa modal sing ditrapake bisa nggunakake edisi tartamtu utawa nambah syarat. Konfirmasi wewenang, uji laboratorium lan rute persetujuan kanggo pasar tujuan.
Mbangun rong lapisan bukti. Sing pertama yaiku tes panrima pabrik mesin. Iku mbuktikake yen sel dhawuh nganggo drum sarujuk ing kahanan ditetepake. Kapindho yaiku tes jinis desain kemasan. Iku mbuktekaken packaging rampung marang program ditrapake. Siji ora ngganti liyane.
Sajrone uji coba mesin, ukur fitur sing ndhukung tes mengko. Rekam massa net, massa tembakan reged, peta tembok, dimensi penutupan, geometri ring, asil bocor lan setelan proses. Simpen sampel labeled. Iki menehi tim uji kemasan sing bisa dilacak.
Kanggo rincian liyane babagan maksud testing produk, gunakake Kinggle kang anadrum kimia drop-test guide. Tansah artikel iki fokus ing sel produksi. Pemisahan kasebut mbantu para panuku nemokake jawaban integrasi mesin utawa jawaban tes tanpa maca rong kaca sing nyatakake perkara sing padha.
Hitung output sing ditampa saka acara produksi nyata
Kaca produk nerbitake 17 nganti 20 drum saben jam kanggo aplikasi sing jenenge. Iki minangka referensi perencanaan sing migunani. Iku ora tarif dijamin kanggo drum beda. Bobot, peta tembok, resin, pendinginan cetakan, njupuk lan mriksa kabeh bisa ngganti asil.
Miwiti kanthi wektu mlaku. Count saben acara ngecor. Banjur klasifikasi saben drum minangka ditampa, ditolak utawa ngenteni tes. Rekam saben mandeg lan sababe. Gunakake rencana kualitas sing padha sing bakal ngatur produksi.
drum sing ditampa ÷ menit produksi sing diamati x 60
Uga ngetung kabutuhan bahan reged. Multiply massa parison reged dening ngecor acara saben jam. Aja Multiply bobot drum rampung dening tingkat katalog. Trabasan kasebut ora nggatekake lampu kilat, nolak, materi wiwitan lan kerugian proses liyane.
reged parison massa x acara ngecor saben jam
Pisah asil first-pass saka rework utawa retest. Drum sing gagal stasiun bocor lan mengko liwati sawise imbuhan penutupan ngirim ora ilang saka log acara. Alasane penting. Bisa uga nuduhake cetakan, finishing, rakitan penutupan utawa tester.
Cooling asring ngontrol siklus. Yen sawetara detik ekstra nglindhungi geometri ring, wektu kasebut kalebu ing tingkat sing ditampa. Rilis sing luwih cepet sing nggawe gulu oval utawa dimensi sing ora stabil ora entuk produktivitas.
Gunakake roto cukup dawa kanggo mbabarake Recovery lan imbangan hilir. Rekam setelan mesin ing wiwitan lan pungkasan. Ingpandhuan siklus-wektunerangake carane misahake Recovery extrusion, ngecor, cooling lan nangani. Ingguide energinerangake apa daya lan energi saben drum ditampa mbutuhake wates pangukuran nyatakake.
Set KPI pungkasan sing migunani kalebu drum sing ditampa saben jam, ngasilake first-pass, kilogram reged saben drum sing ditampa, kilogram potong saben drum, downtime diitung lan energi saben drum sing ditampa. Saben nomer mbutuhake aturan wiwitan lan mandheg sing disepakati.
Rencanaake wates pabrik ing sekitar puncak, akses lan mbusak panas
Dimensi mesin umum yaiku 9,5 x 4,1 x 6,5 m. Kothak kasebut dudu papan instalasi. Operator, owah-owahan jamur, platform, lemari, pipa, conveyor lan njaga ngluwihi. Atap uga kudu ngidini degdegan lan pangopènan.
Miwiti karo gambar tata letak peralatan. Tambah spasi narik pangopènan kanggo ngawut-awut lan komponen hydraulic. Tandhani dalan cetakan saka truk utawa area panyimpenan menyang platens. Priksa kapasitas crane utawa forklift ing saben titik. Tampilake ngendi drum panas dibusak lan lampu kilat bakal lelungan.
Udara sing dikompres butuh tekanan lan aliran ing sambungan mesin. Kinggle nerbitake 0,8 MPa lan 1,8 m³ / min. Kamar kompresor kudu nyathet kerugian garis, pangguna liyane, permintaan puncak, volume panrima lan perawatan udara. Proses blowing uga mbutuhake kualitas udara sing disepakati.
Cooling mbutuhake suhu lan aliran sing stabil. Kaca umum nampilake 0,3 MPa lan 120 L / min. Nyuwun lembar beban panas sing misahake cetakan, hidrolik lan konsumen liyane. Ukuran chiller utawa cooling tower kanggo kondisi lingkungan lokal lan kualitas banyu.
Perencanaan listrik mbutuhake beban sing disambungake, voltase, frekuensi, rute kabel, proteksi lan mriksa trafo. Baris "konsumsi energi rata-rata" 70 nganti 80 kW minangka referensi daya. Iku ora mbukak diinstal lan ora energi saben drum.

Review lengkaprencana sarana blow moldingkaro supplier mesin lan tambahan. Sijine saben kahanan lan wates pasokan ing persetujuan teknis.
Mbukak nyoba acceptance sing nderek siji akeh drum bisa dilacak
Tes ditampa pabrik kudu nggunakake gambar drum, cetakan lan materi sing disetujoni. Yen resin produksi ora kasedhiya, dokumen pengganti lan watesan asil. Aja nelpon gerakan mesin garing minangka test acceptance produk.
Setuju rencana tes sadurunge kunjungan. Sebutake instrumen, ukuran sampel, durasi lan watesan sing ditampa. Temtokake carane mandheg diitung. Nemtokake setelan sing bisa diganti sajrone mlaku lan sapa sing nyetujoni owah-owahan.
- Verifikasi mbangun.Priksa model KGB200L/LP lengkap, extruders, sirah, controller, clamp, robot, ngisor ndamu, njaga lan dhawuh auxiliary marang kontrak.
- Verifikasi kalibrasi lan keperluan.Rekam ID instrumen. Konfirmasi daya, hawa lan kahanan pendinginan ing wates mesin.
- Muat materi sing disetujoni.Rekam resin kelas, akèh, werna, aditif lan resep regrind. Tindakake dalan sing dituju.
- Stabilake proses.Tekan kahanan leleh sing bisa diulang, pemulihan akumulator, prilaku discharge, cooling lan njupuk metu sadurunge miwiti roto formal.
- Freeze resep wiwitan.Simpen suhu, kacepetan, profil parison, wektu, tekanan lan setelan hilir kanthi nomer revisi siji.
- Bukak jendhela sing disepakati.Count molded, ditampa lan ditolak drum. Log saben mandeg kanthi durasi lan sabab.
- Ukur rencana sampel.Priksa massa, dimensi, peta tembok, geometri ring lan gulu, kualitas potong, tampilan lan asil bocor.
- Audit keseimbangan hilir.Konfirmasi robot, trimming, tester lan conveyor bisa nyonggo tingkat cetakan tanpa akumulasi sing ora aman.
- Nutup saben panyimpangan.Rekam asil, pemilik lan cara tes maneh. Aja ndhelikake masalah mbukak ing statement umum "tes lulus".
Simpen conto saka wiwitan, tengah lan pungkasan. Label saben drum karo wektu, resep lan asil. Tansah peta tembok lan rekaman bocor kanthi laporan uji coba. Iki ngowahi kunjungan pabrik dadi bukti sing bisa ndhukung wiwitan lan ngatasi masalah.
Foto conto sing disetujoni lan labele. Ekspor resep pungkasan sadurunge mati. Laporan kasebut uga kudu nyathet pengamatan sing durung rampung sing ora nyebabake penolakan. Rincian kasebut menehi tim situs titik wiwitan maneh sawise instalasi.
Tes paket fungsional bisa dideleng sajrone proyek mesin yen metode kasebut disepakati. Nanging persetujuan jinis desain formal bisa uga kedadeyan ing papan liya. Supaya laporan kasebut kapisah. Saben laporan kudu nyatakake apa sing dibuktekake.
Proses dodolan Kinggle kalebu inspeksi, tes lan undhangan kanggo melu tes. Gunakake kesempatan kasebut kanggo ngetutakepandhuan tes ditampa pabrik. Sawise pangiriman, baleni panriman situs sing ditetepake nganggo utilitas sing diinstal lan sistem materi lokal.
Mbangun RFQ siap kuotasi kanggo sel KGB200L/LP
Inquiry migunani ngidini supplier mriksa kabeh jalur produksi. Mulai karo file drum. Tambah gambar, foto lan sampel fisik yen kasedhiya. Nyatakake manawa produk kasebut 200L, 220L utawa ukuran liyane ing kelas sing diusulake.
Nyedhiyakake bobot cetakan net, perkiraan tembakan reged lan peta tembok sing nomer. Jeneng kelas HMWHDPE, werna, aditif lan aturan regrind. Nyatakake isi, sistem penutupan, syarat tahan kimia lan tes paket sing ditrapake.
Netepake output minangka drum sing ditampa saben jam. Tambah volume taunan, pola shift lan owah-owahan sing direncanakake. Njlèntrèhaké njupuk-out, trimming, mbukak rampung, test bocor, inspeksi, menehi tandha lan palletizing. Tandhani item sing kudu dipetik Kinggle lan sing bakal diwenehake panuku.
Pasang data pabrik. Kalebu voltase, frekuensi, kapasitas udara tekan, sumber pendinginan, jarak sekitar, ketinggian, dhuwur bangunan, kapasitas crane lan rencana lantai sing kasedhiya. Tambah orientasi mesin sing disenengi lan aliran drum.
Nyuwun tanggapan sing ditulis kanthi konfigurasi lengkap KGB200L/LP. Sampeyan kudu kalebu amplop cetakan, extruder lan arsitektur sirah, basis accumulator, keperluan, dhaptar tambahan, tata letak, rencana acceptance lan handover data. Aja nampa "konfigurasi standar" minangka gambaran mung.
Kaputusan final kudu nyambungake saben syarat drum penting kanggo fitur mesin utawa test. Yen siji syarat ora duwe pemilik, tutup sadurunge pesenan diluncurake. Yen sampeyan isih nglumpukake file, gunakake Kinggle'spusat downloadlanvideo mesinkanggo referensi kasedhiya. Banjur ngirim paket project kontrol liwatformulir kontak.
Pitakonan sing kerep ditakoni
Jawaban iki nutupi pitakonan tuku sing paling kerep ngganti konfigurasi utawa rencana acceptance. Dheweke nggunakake kaca produk Kinggle saiki minangka referensi mesin. Dokumen proyek kudu ngontrol urutan pungkasan.
Apa produk sing dirancang kanggo KGB200L/LP?
Kinggle posisi KGB200L/LP minangka mesin khusus kelas 250L kanggo drum kimia biru 220L dering pindho. Drum beda isih perlu mriksa massa parison reged, pas cetakan, distribusi tembok, penutupan, cooling, take-out lan tes paket dibutuhake.
Apa 300 pcs / jam tegese mesin ngasilake 300 drum kimia saben jam?
No. Tabel produk menehi label 300 pcs/jam minangka siklus garing. Kaca sing padha nerbitake 17 nganti 20 potongan saben jam kanggo aplikasi drum kimia sing dijenengi. Output sing ditampa pungkasan kudu dibuktekake kanthi cetakan produksi, resin, pendinginan, otomatisasi lan rencana kualitas.
Bisa KGB200L/LP nggawe drum rampung 15 kg?
Kaca kasebut nampilake referensi drum rampung 12 nganti 15 kg lan referensi bobot akumulator PE 18 kg. Massa parison reged uga kalebu lampu kilat lan trim liyane. Konfirmasi imbangan massa lengkap, basis resin, cadangan lan peta tembok sadurunge beku konfigurasi sirah.
Apa KGB200L/LP mesin padha KGB200L?
Ora. Kinggle nerbitake minangka konfigurasi sing gegandhengan nanging beda. KGB200L / LP kaca dhaptar loro 100 mm ngawut-awut, gambaran pindho lapisan lan 39 bobot mesin t. Kaca KGB200L dhaptar siji 120 mm meneng lan 36 t bobot mesin.
Apa tuku mesin iki menehi sertifikat PBB drum?
Ora. Mesin ora menehi tandha kemasan PBB. Persetujuan ditrapake kanggo jinis desain kemasan sing diuji miturut aturan sing cocog. Drum sing wis rampung, penutupan, konten utawa media tes sing dituju, persiapan, asil tes lan kontrol produksi sing terus-terusan kabeh masalah.
Apa sing kudu dikirim kanggo kutipan KGB200L/LP?
Kirim gambar drum, foto, sampel, dimensi, bukaan, bobot net, peta tembok, kelas HMWHDPE, trim perkiraan, penutupan, isi, tes, target output sing ditampa, ruang lingkup hilir lan keperluan pabrik. Uga nyatakake struktur lapisan sing dibutuhake lan wates otomatisasi.
Nguripake siji drum disetujoni menyang specification mesin lengkap
Kirim Kinggle gambar drum, materi, wall map, penutupan, rencana test, target output lan keperluan pabrik. Tim engineering banjur bisa konfirmasi konfigurasi KGB200L / LP, jamur, auxiliary lan acceptance orane katrangan.
Nyuwun solusi KGB200L/LP