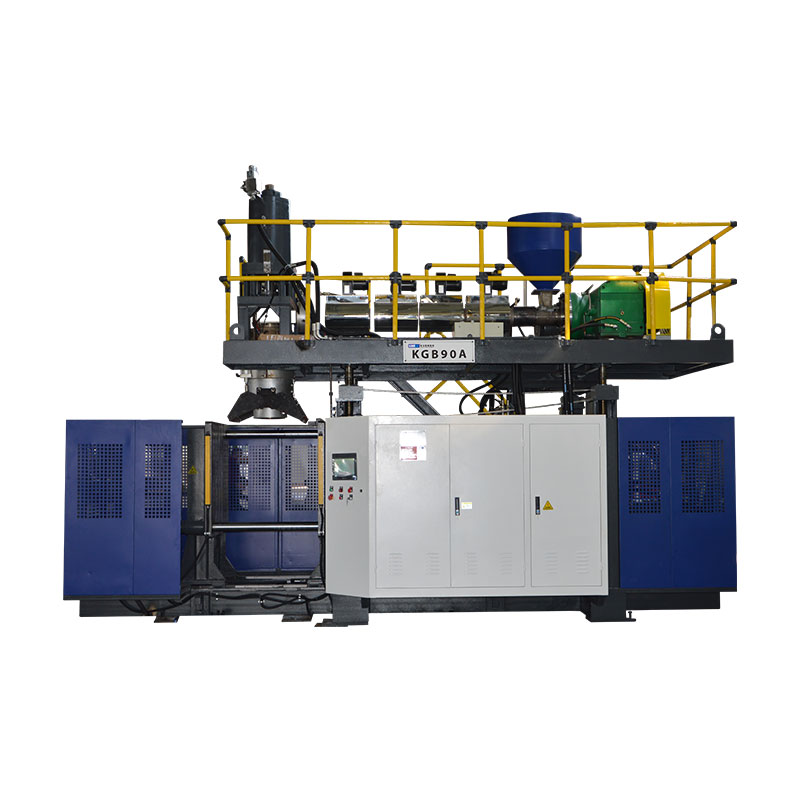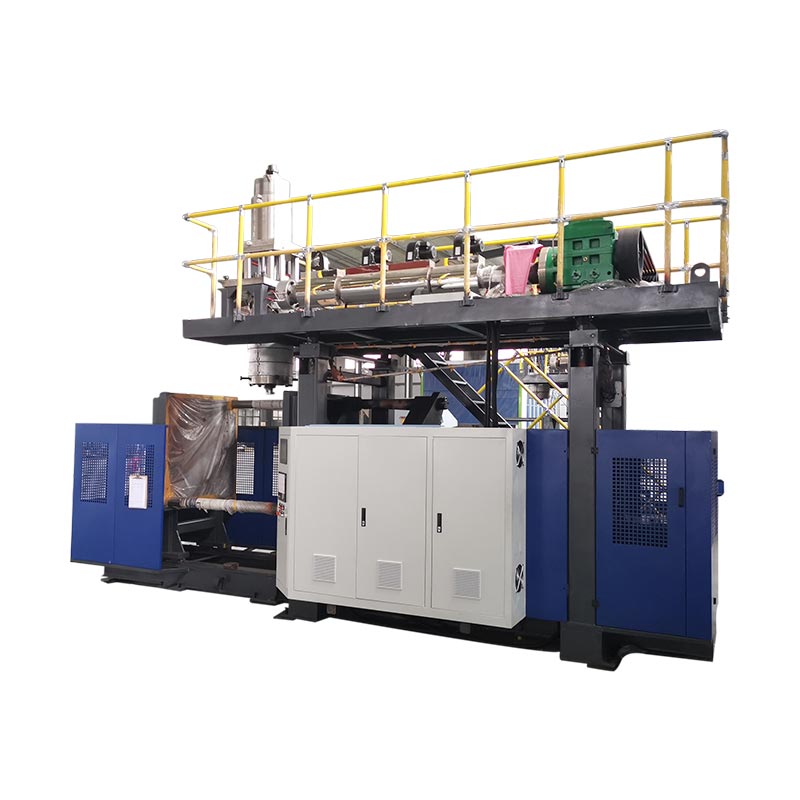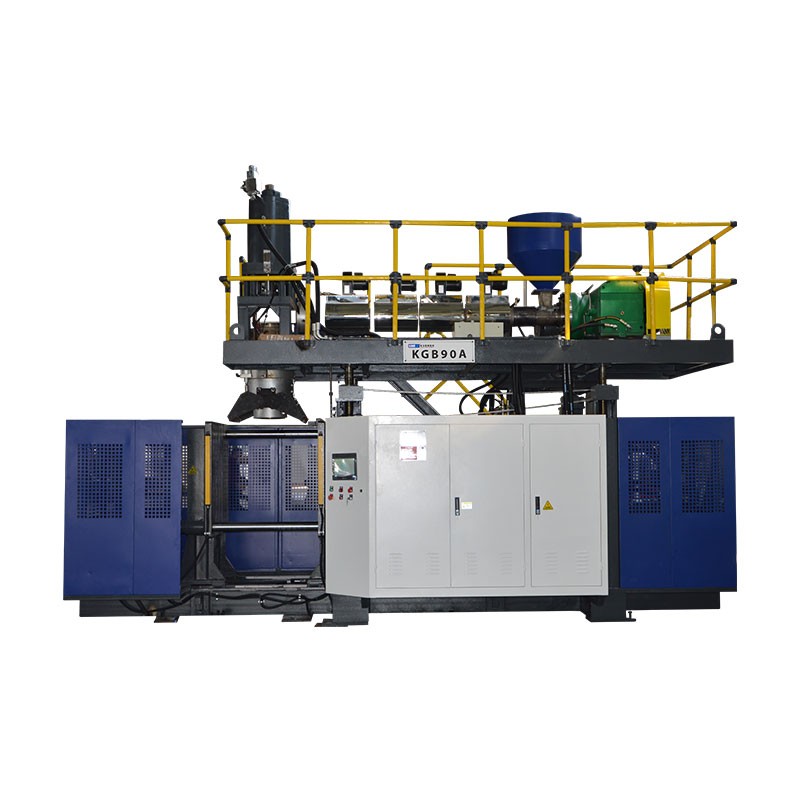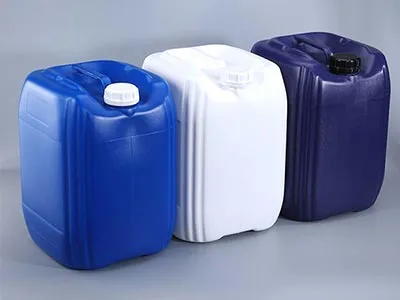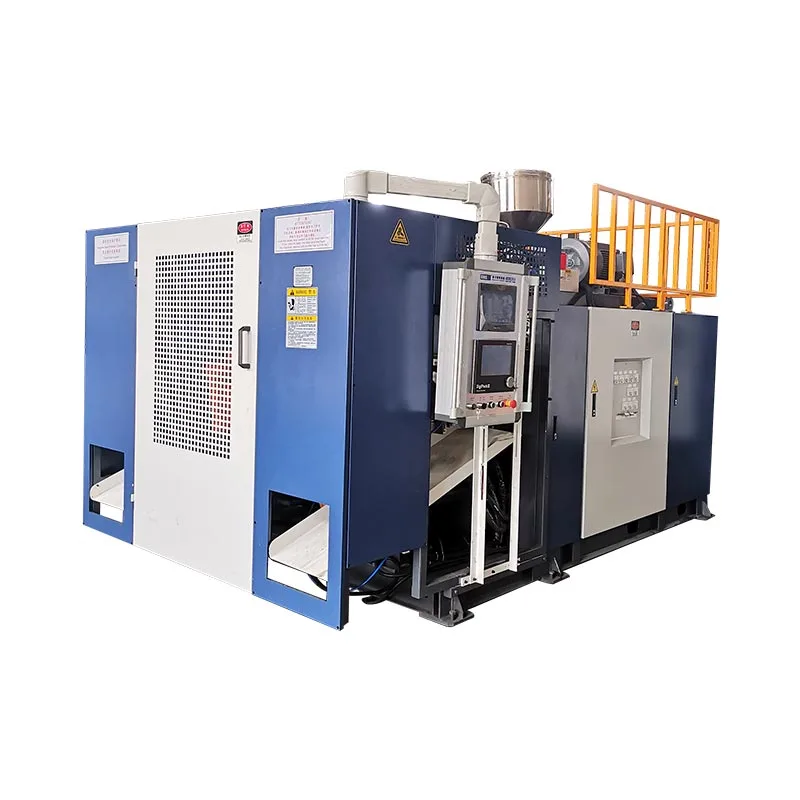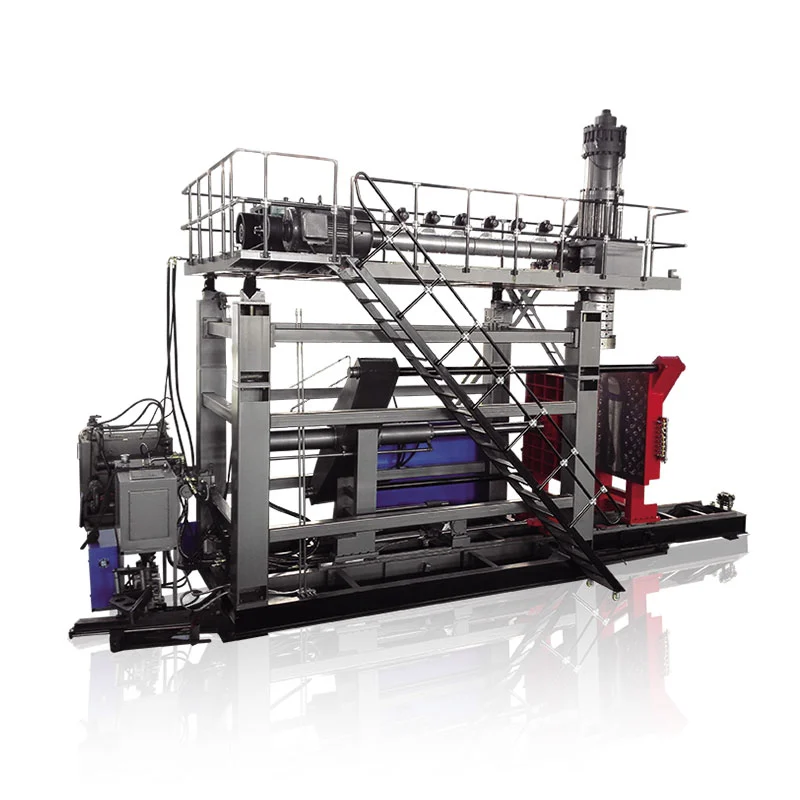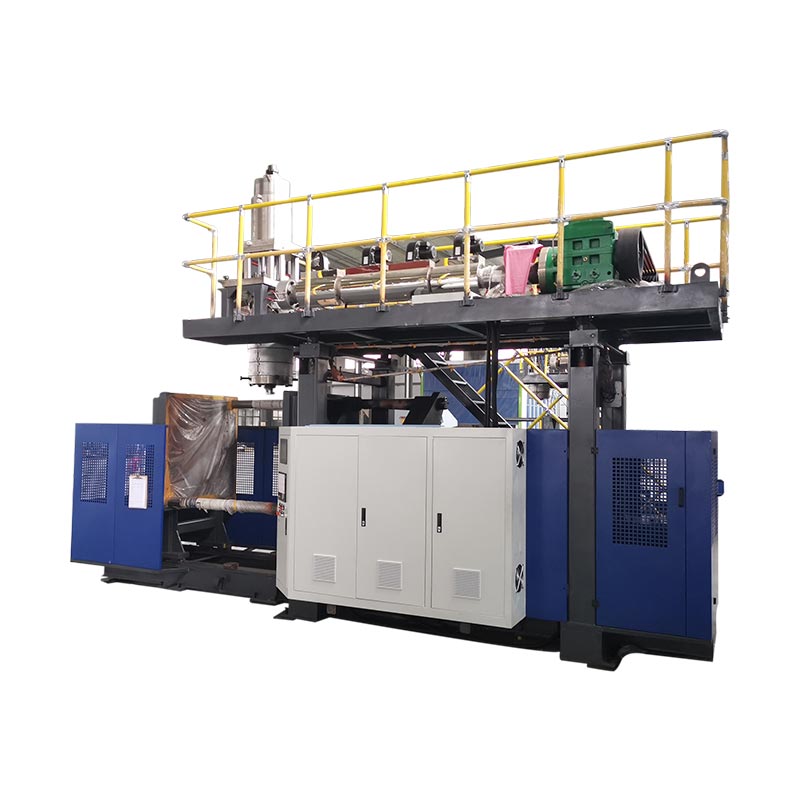
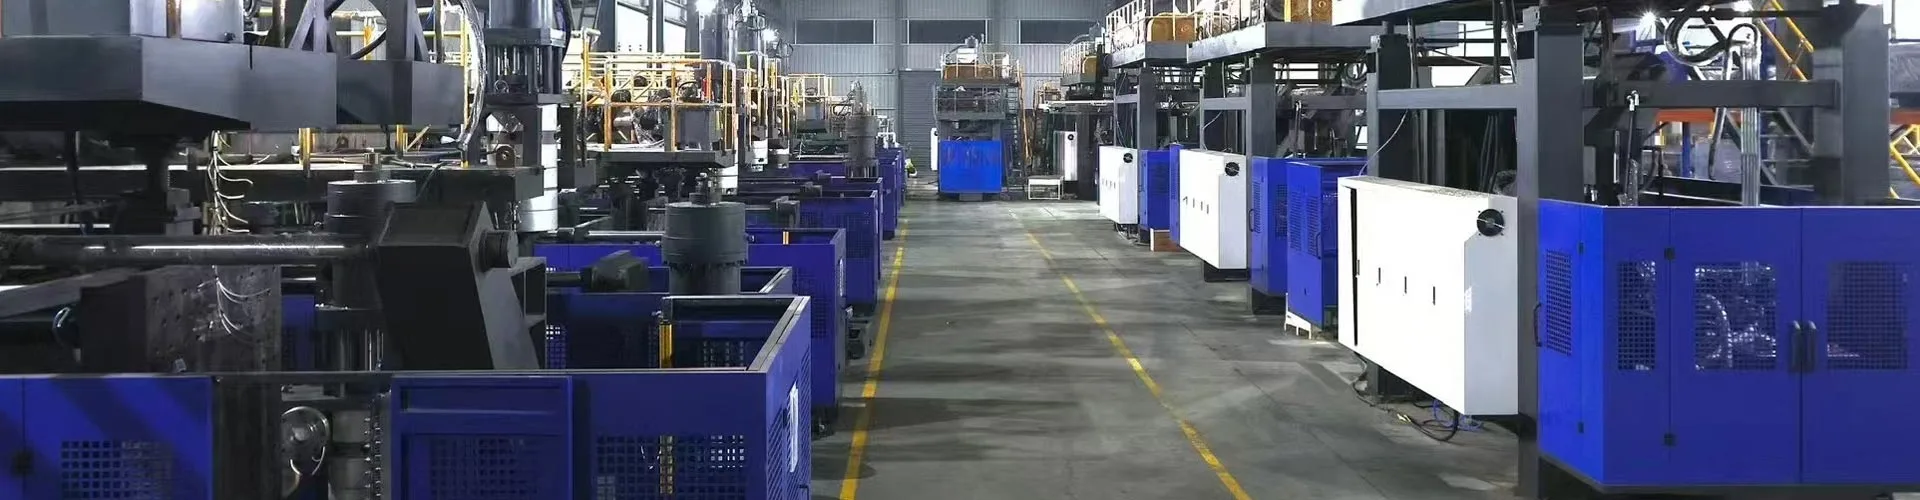
A mesin blow molding terus-terusanextrudes parison nonstop nalika stasiun jamur pindhah menyang nyekel lan inflate iku. Extruder ora mandheg, sing ndadekake rute paling cepet kanggo wadhah HDPE lan PP saka 0,5 nganti 30 liter. Telung variabel nyetel output sampeyan: count stasiun, rongga sirah mati, lan wektu siklus. Telung maneh nyetel biaya sampeyan: energi saben bagean, pangopènan, lan kethokan. Pandhuan iki nyakup loro-lorone, kanthi spek nyata saka mesin kita dhewe.
Ekstrusi terus-terusan nutupi sebagian besar wadhah plastik sing sampeyan tangani sajrone sedina. Botol deterjen, kendi lenga motor, jerigen, kemasan agrokimia - meh kabeh metu saka mesin kaya iki.
Siji klarifikasi sadurunge rincian. Botol banyu PET sing cetha asale saka proses sing beda, cetakan jotosan injeksi, ing mesin sing beda. Pandhuan iki nyakup cetakan blow ekstrusi terus kanggo HDPE, PP, PVC, lan PA. Yen produk sampeyan minangka botol minuman PET, peralatan ing kitakisaran mesin terus-terusanora bakal nggawe.
Konfigurasi mesin: carane cetakan ketemu parison
Saben mesin terus-terusan ngrampungake masalah sing padha. Parison mili tanpa mandheg, mula jamur kudu teka, nutup, jotosan, lan mbusak sadurunge dijupuk sabanjure. Carane mesin apa sing nemtokake konfigurasi.
Mesin sing ngobahake cetakananter jemput cetakan horisontal menyang parison. Mbangun iku prasaja, kabukten, lan biaya-efektif. Isine wadhah 2 nganti 15 liter.
Mesin lengen mlengkungngayunake cetakan liwat busur, sing nyepetake lelungan lan nyepetake siklus. Dheweke uga nggawa kepala co-extrusion kanggo 1 nganti 6 lapisan. Iki minangka kelas kanggo botol kanthi output dhuwur lan dilapisi.
Banjur rawuh nomer stasiun.Stasiun Tunggal (L)nganggo set cetakan siji.Stasiun kaping pindho (D)mlaku loro jamur mranata mati siji extruder, supaya sisih siji jotosan nalika liyane ejects.
| Konfigurasi | Range wadhah | Paling apik kanggo | Trade-off |
|---|---|---|---|
| Mold-moving, stasiun tunggal | 2–15 L | Volume cilik, owah-owahan produk sing kerep | Output paling murah saben mesin |
| Mold-moving, stasiun dobel | 2–15 L | Volume dhuwur ing siji kulawarga produk | Biaya sing luwih dhuwur; mbutuhake panjaluk sing tetep |
| Lengan melengkung, stasiun tunggal | 5–30 L | Kacepetan, tembok berlapis, jerigen sing luwih gedhe | Tarik energi sing luwih dhuwur |
| Lengen mlengkung, stasiun dobel | 5–30 L | Output maksimal, multi-lapisan ing volume | Modal paling dhuwur lan papan lantai |
Tanduran cocok, dipriksa awal:konfirmasi papat prakara sadurunge sampeyan tundhuk - spasi lantai marang tilas mesin, dhuwur langit-langit kanggo sirah mati lan hopper loader, daya telung phase kanggo mbukak disambungake, lan kapasitas banyu chilled. Bobot mesin kisaran saka 2,5 ton ing 2 L stasiun siji kanggo 28,5 ton ing 30 L sudhut mlengkung stasiun dobel, supaya mriksa lantai loading uga.
Para panuku AS kudu nambah siji mriksa luwih awal. Wadah kanggo kontak pangan, wedang, utawa farmasi nggawa syarat bahan FDA sing mbentuk resin lan kabijakan regrind. Aturan isi daur ulang uga beda-beda miturut negara lan asring diganti, mula konfirmasi syarat saiki kanggo kategori produk sadurunge ngunci spesifikasi resin.
Kinerja produksi: ngowahi spek dadi botol saben jam
Saben katalog nyithak nomer output. Waca kanthi bener, utawa sampeyan bakal overpromise ing pangiriman.
Angka kasebut nuduhakesiklus garing- mesin mlaku kosong ing kacepetan lengkap, ora plastik, ora cooling. Gunakake kanggo mbandhingake mesin kanthi adil. Aja digunakake minangka ramalan produksi.
Mangkene angka-angka siklus garing sing nyata ing kisaran terus-terusan, kanthi spek sing nyopir.
| Model | Wadhah maksimal | Siklus garing | Clamping | meneng | Kapasitas HDPE | Rata-rata energi |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 pc / jam | 40 kN | 50 mm, L/D 25 | 30 kg/jam | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/jam | 12–18 kW |
| KGB5L | 5 L | 500 pc/jam | 65 kN | 60 mm, L/D 25 | 55 kg/jam | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/jam | 16–25 kW |
| KGB15L | 15 L | 450 pc / jam | 165 kN | 75 mm, L/D 25 | 100 kg/jam | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/jam | 25–34 kW |
| KGH15L | 15 L | 500 pc/jam | 200 kN | 80 mm, L/D 25 | 150 kg/jam | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/jam | 40–50 kW |
| KGH30L | 30 L | 450 pc / jam | 300 kN | 90 mm, L/D 25 | 180 kg/jam | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/jam | 70–80 kW |
Saiki matematika sing ngowahi angka kasebut dadi rencana produksi.
Loro aturan nggawe sing derate jujur. Tembok sing luwih kandel kelangan luwih alon, mula bagean sing abot bakal luwih angel tinimbang sing entheng. Lan owah-owahan mangan jam sing ora tau katon ing nomer siklus-wektu.
Ukur derate dhewe sawise instalasi. Mbukak mesin kosong kanggo konfirmasi siklus garing, banjur mbukak shift produksi lengkap lan dibagi bagean apik dening jam. Rasio kasebut dadi faktor perencanaan sampeyan, lan tetep stabil yen proses kasebut rampung.
Cocokake garis, ora mung mesin:ukuran output ngecor jotosan sampeyan marang garis ngisi, ora diisolasi. Mesin sing ngluwihi pangisi sampeyan nggawe persediaan lan keruwetan lantai. Tikelake potongan sing direncanakake saben jam kanthi jam shift, dibagi karo botol saben cilik, lan priksa nomer kasebut marang kasus hilir lan throughput palet sadurunge sampeyan tuku.
Bahan lan desain bagean
Ekstrusi terus-terusan nganggo PE, PP, PVC, lan PA. HDPE nggawa paling botol lan jerry bisa digunakake, lan jendhela Processing pangaksumo nerangake apa iku ndominasi kategori.
Sekrup nindakake karya nyata. Dhiameter lan rasio dawa-kanggo-diameteripun nyetel pinten resin mesin leleh saben jam, lan output tutup sadurunge tindakan liya. Mesin kita mbukak 50 nganti 100 mm ngawut-awut ing L / D 25, kanthi 3 nganti 5 zona pemanasan ing tong minyak lan 3 × 5 nganti 3 × 8 bagean pemanasan ing sirah mati.
| Bahan | Produk khas | Apa sing kudu ditonton |
|---|---|---|
| HDPE | Botol deterjen, jerigen, kendi lenga motor, susu | Paling ngapura. Cocokake indeks leleh kanggo bobot bagean - MFI murah kanggo bagean sing luwih gedhe |
| PP | Isi panas lan kemasan suhu sing luwih dhuwur | Jendhela pangolahan sing luwih sempit; cools alon, supaya siklus dawa |
| PVC | Botol bening, kemasan kimia khusus | Sensitif panas. Degrades yen lenggah panas; ngresiki sadurunge mandheg |
| Regrind campuran | Pengurangan biaya ing umume produk | Campuran ing rasio sing dikontrol; regrind sing terkontaminasi nggawa bintik-bintik menyang leleh |
Set desain part mbatesi mesin ora bisa diatasi. Undercuts jero perang jiwit-mati. Sudut lancip lancip tembok ngendi parison mulet paling. Ngalahake mbutuhake diameter sirah sing cukup kanggo mbentuk kanthi resik - sirah kita mbukak 90 nganti 220 mm ing model die-pin siji.
Nggawa gambar menyang supplier sadurunge ngethok cetakan. Ing pengalaman kita, paling keluhan tembok-ketebalan nglacak bali menyang kaputusan desain tinimbang setelan mesin - lan jam ing drawing ngalangi minggu nyoba-lan-error.
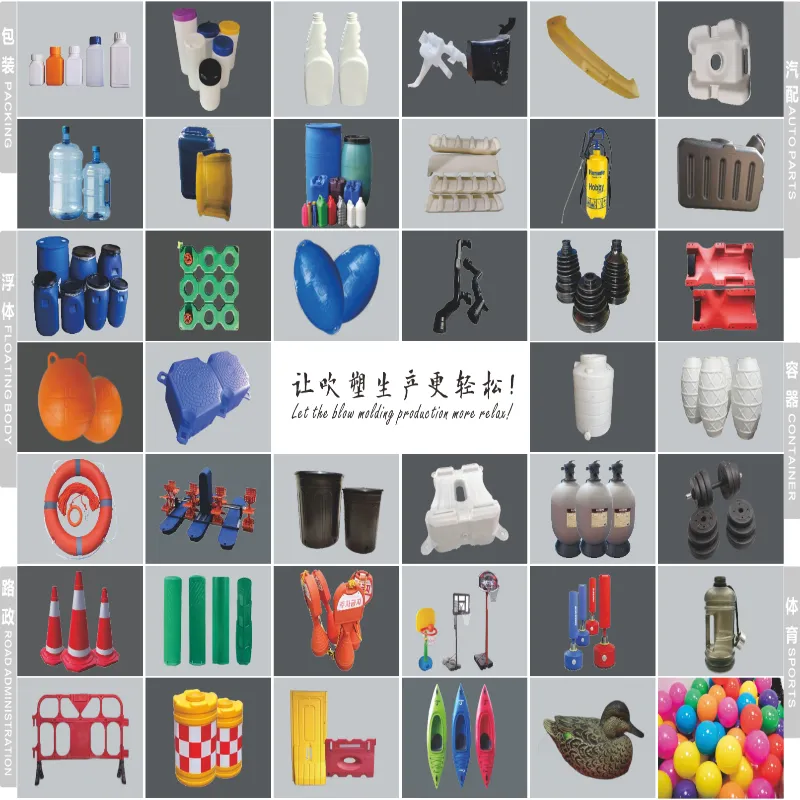
Lapisan mbukak opsi liyane. Sirah co-extrusion nambahake kulit sing diwarnai, garis tampilan sing transparan, utawa inti daur ulang sing dikubur - kabeh ing gambar sing padha. mesin mlengkung-lengen kita mbukak 1 kanggo 6 lapisan, dijamin ing lengkap ingpandhuan multi-lapisan.
Otomasi, kontrol, lan energi
Tumpukan kontrol mutusake apa kualitas tetep ing shift. Takon supplier apa wae sing ana ing njero, lan ngarepake jeneng, dudu adjectives.
Mesin kita mbukak Mitsubishi PLC, kontrol servo MOOG, Weinview HMI, lan komponen OMRON, Schneider, lan GEFRAN. Kontrol kekandelan tembok diprogram beda-beda ing longkangan mati liwat dijupuk, kang nempatno materi ngendi bagean perlu lan njupuk metu ngendi iku ora.
Kanggo integrasi baris, takon telung pitakonan khusus: protokol sing disedhiyakake PLC kanggo sambungan MES utawa SCADA, apa weker diekspor minangka data terstruktur, lan manawa supplier nawakake diagnostik remot. Kita nyedhiyakake pemantauan jarak jauh IoT supaya para insinyur bisa mriksa mesin kanthi wektu nyata lan masalah gendera sadurunge mandheg produksi.
Energi pantes analisa dhewe. Telung beban dominasi: pemanasan tong, sistem drive, lan pendinginan. Tabel ing ndhuwur nyathet konsumsi rata-rata miturut model, lan banyu pendinginan 50 nganti 180 L / min gumantung saka ukuran mesin.
Bandhingake supplier ing tokoh saben bagean, ora ing babak saben jam. Mesin sing luwih cepet nyebarake kilowatt sing padha ing pirang-pirang botol, sing asring nggawe mesin sing luwih dhuwur dadi luwih murah.
Ekonomi siklus urip: apa biaya mesin sing diduweni
Rega tuku minangka pembayaran siji. Kepemilikan lumaku kanggo dasawarsa. Lima faktor mimpin biaya modal, lan papat drive biaya operasi.
| Sopir biaya | kategori | Cathetan |
|---|---|---|
| Ukuran mesin lan jumlah stasiun | Modal | Variabel tunggal paling gedhe |
| Jumlah lapisan | Modal | Saben lapisan nambah extruder lan kerumitan sirah |
| Molds lan rongga | Modal | Biasane dipetik kanthi kapisah - budget kanggo wong-wong mau |
| otomatisasi hilir | Modal | Deflashing, testing bocor, conveying |
| Energi | operasi | Gunakake gambar saben bagean ing ndhuwur |
| Buruh | operasi | Ambruk banget kanthi deflashing lan penanganan otomatis |
| Kethokan lan regrind | operasi | Nutup daur ulang regrind pulih lampu kilat sing wis sampeyan bayar |
| Spares lan pangopènan | operasi | Anggaran saben taun; Simpenan item cepet-nyandhang ing situs |
Mbangun model payback ing delta, ora total. Bandhingake baris anyar karo apa sing sampeyan lakoni saiki: bagean saben jam entuk, jam tenaga kerja disimpen, kethokan suda, energi saben bagean diganti. Dibagi mesin lan perkakas biaya sing gain taunan, lan sampeyan duwe wektu payback ing nomer dhewe tinimbang vendor.
Mode pangopènan lan gagal
Uptime teka saka jadwal, ora saka luck. Rencana telung undakan karya.
| Interval | tugas |
|---|---|
| Saben dina | Priksa pemanas sirah mati lan suhu; mbusak area pinch-off; verifikasi aliran banyu cooling lan tekanan |
| Mingguan | Priksa pasuryan clamping lan pin lokasi; mriksa tekanan servo lan hidrolik; review tingkat kethokan kanggo drift |
| Triwulan | Mbukak diagnostik kinerja; mriksa sistem lubrication; calibrate komponen kritis |
| Saben taun | Priksa nyandhang sekrup lan tong minyak; layanan sirah mati; mriksa persediaan spare parts lengkap |
Mode kegagalan umum ngetutake pola: pinggiran jiwit sing wis rusak ngrusak las dasar, zona pemanas sing mabur ngganti distribusi tembok, lan pasuryan clamping sing kusam ngidini lampu kilat katon. Saben siji katon minangka cacat ing bagean pisanan.
Latihan operator mbayar maneh luwih cepet tinimbang suku cadang apa wae. Konfirmasi apa sing kalebu supplier sampeyan, lan konfirmasi manawa instalasi kalebu prosedur njaga mesin lan ngunci kanggo syarat safety lokal sampeyan - ing AS, tegese kepatuhan OSHA ditandatangani sadurunge produksi produksi.
Takon babagan garansi kanthi nulis:kita mlaku setaun ing kabeh mesin wiwit tekan pabrik sampeyan, kanthi komponen utama kayata pengontrol ketebalan tembok MOOG lan motor servo nganti rong taun. Takon supplier apa wae sing dijamin, apa sing ora kalebu, lan sepira cepet spare parts tekan negara sampeyan.
Milih konfigurasi sampeyan
Bisa ing urutan iki: volume wadhah lan materi panah kelas mesin, volume taunan nemtokake stasiun siji utawa pindho, lan syarat lapisan arep jamur-obah utawa lengen sudhut mlengkung. Cavities banjur skala output kanggo ramalan sampeyan.
kitaguide pilihan limang langkahmlaku sing path sizing ing rinci. Kanggo kontaner ing ndhuwur 30 liter, parison dadi abot banget kanggo ekstrusi terus-terusan, lan keputusane pindhah menyang mesin akumulator - dijamin ing kita.accumulator vs comparison terus.
Pitakonan sing kerep ditakoni
Apa mesin blow molding terus?
A mesin ngecor jotosan terus extrudes tabung nonstop saka plastik molten, disebut parison a, nalika siji utawa loro stasiun jamur pindhah menyang nyekel, nutup, lan inflate bagean. Extruder ora tau mandheg. Iki cocog karo wadhah cilik lan medium ing HDPE, PP, lan PVC - botol, jerigen, lan kemasan pelumas. Bagean gedhe nggunakake mesin accumulator tinimbang, amarga parison gantung abot mbentang sadurunge jamur nutup.
Kepiye carane ngetung botol saben jam saka wektu siklus lan rongga?
Multiply siklus saben jam dening rongga saben sirah mati dening count stasiun. Mesin sing dirating ing 600 siklus garing saben jam kanthi sirah rong rongga ing stasiun dobel tekan 2.400 potongan saben jam miturut teori. Banjur gunakake derate realistis kanggo pendinginan, penanganan, lan ganti, amarga rating katalog nuduhake mesin muter kosong. Rencana kapasitas ing nomer derated.
Kang bahan mbukak ing mesin ngecor jotosan terus?
HDPE, PP, PVC, lan PA mlaku kanthi apik ing mesin cetak jotosan ekstrusi sing terus-terusan. HDPE ndominasi produksi botol lan jerigen. Cocokake meneng kanggo materi: gelar stiffer mbutuhake kapasitas leleh luwih, kang kok diameteripun meneng lan rasio dawa-kanggo-diameter prakara. Botol minuman PET sing cetha nggunakake proses sing beda - cetakan jotosan injeksi - lan mesin sing beda.
Pira energi sing digunakake mesin cetak jotosan sing terus-terusan?
Timbangan konsumsi energi rata-rata kanthi ukuran mesin. Mesin kontinyu Kinggle mbukak 12 nganti 18 kW ing kelas 2 L, 16 nganti 25 kW ing kelas 5 L, 25 nganti 34 kW ing kelas 15 L, lan 40 nganti 80 kW ing model lengen melengkung kanthi kecepatan dhuwur. Mbandhingake supplier ing energi saben bagean rampung tinimbang saben jam, wiwit mesin luwih cepet nyebar babak padha ing liyane bêsik.
Apa pangopènan sing dibutuhake kanggo ngecor garis jotosan sing terus-terusan?
Rencana kerja saben dina, mingguan, lan saben wulan. Saben dina: mriksa pemanas sirah mati, mbusak area jiwit, verifikasi aliran banyu sing adhem. Saben minggu: mriksa permukaan clamping lan tekanan hidrolik utawa servo. Triwulanan: mbukak diagnostik kinerja, mriksa sistem pelumasan, lan calibrate komponen kritis. Tansah suku cadang nganggo cepet ing situs, amarga bagean ilang biaya luwih ing downtime saka ing persediaan.
Langkah sabanjure gumantung ing ngendi sampeyan lagi
Kirimi rincian wadhah sampeyan - volume, materi, kekandelan tembok, target output - lan insinyur kita bakal nanggapi kanthi dalan sing bener kanggo panggung sampeyan:
- Nyoba produk anyar?Kita bakal nyaranake konfigurasi wiwitan lan mbukak bagean sampeyan ing uji coba sampel.
- Tambah kapasitas?Kita bakal mbangun math output nglawan garis ngisi sampeyan lan ngutip model sing cocog.
- Ngganti mesin tuwa?Kita bakal mbandhingake energi saben bagean lan kethokan marang baris saiki, supaya payback teka saka nomer.
Saben kutipan menehi jeneng model, komponen, istilah perdagangan, lan wektu timbal - model reguler mlaku 30 nganti 40 dina, nggawe adat 60 nganti 120 dina. Telusuri ingkisaran mesin terus-terusan lengkapnalika sampeyan ngumpulake nomer sampeyan.
Nyuwun konfigurasi lan kutipan →Mesin ngecor jotosan sing terus-terusan entuk papan liwat irama - extruder sing ora mandheg, cetakan sing tetep, lan ukuran garis kanggo pangisi sampeyan. Entuk konfigurasi, count rongga, lan derate tengen, lan math output terus ing produksi. Waca model lan specifications ingkisaran mesin blow molding terus.